01
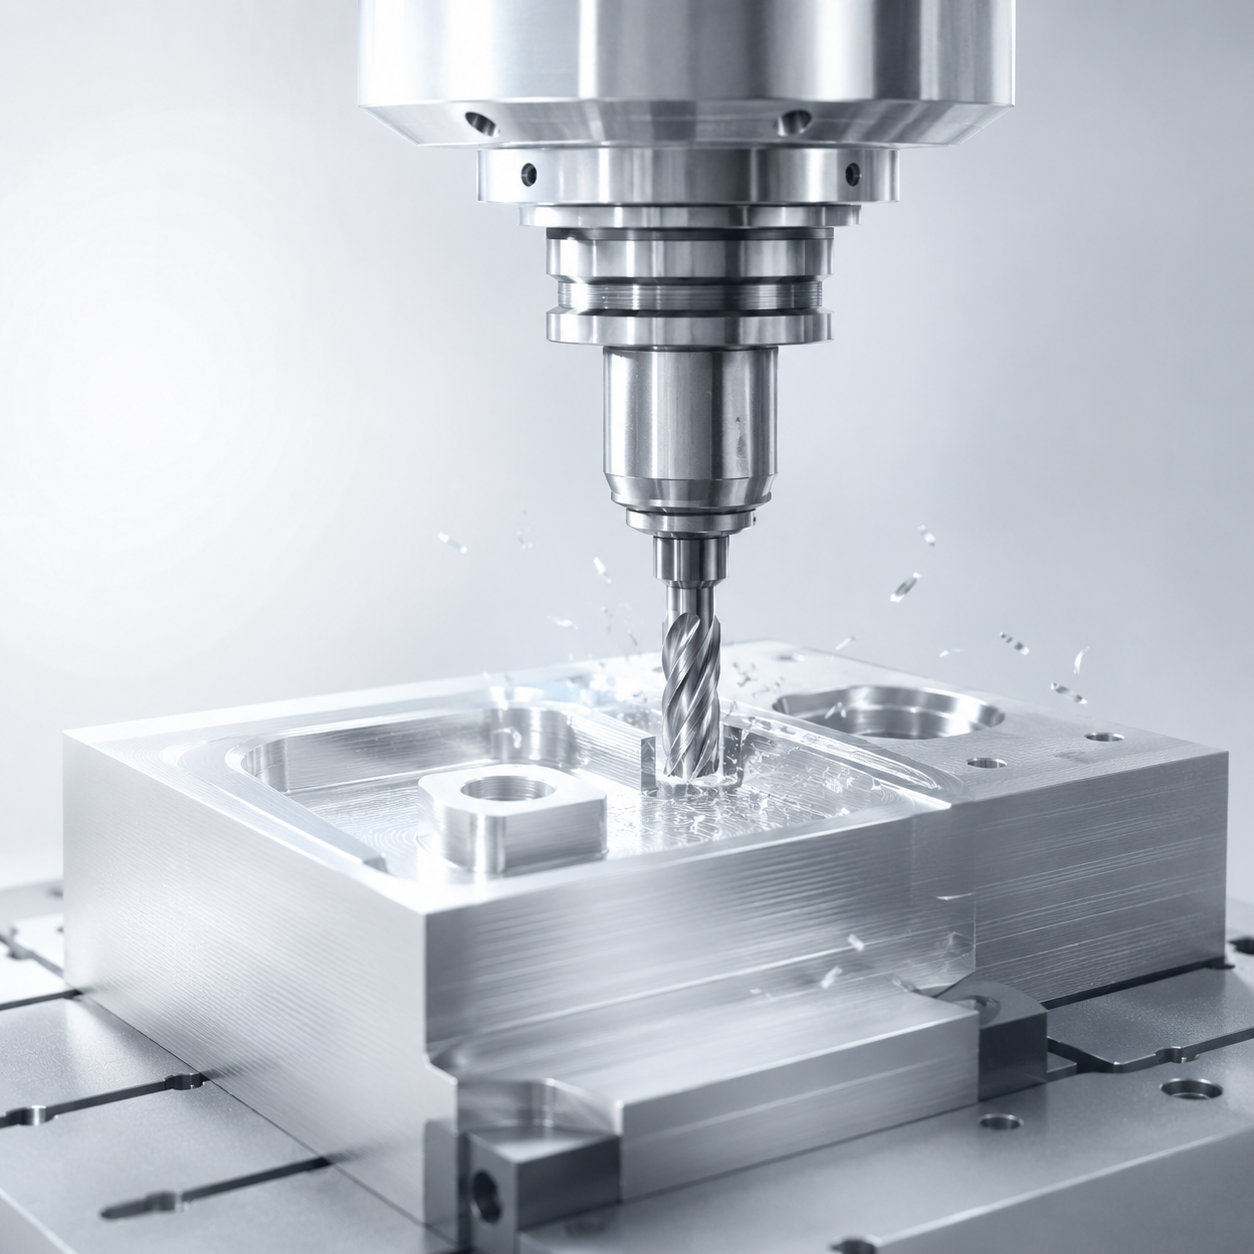
CNC 铣削
加工平面、孔槽、腔体与轮廓;刀具直径和可达性影响内部结构。
从坯料上切削去除材料
加工平面、孔槽、腔体与轮廓;刀具直径和可达性影响内部结构。
围绕回转轴加工轴、套、法兰等零件;非回转特征可能需要铣削配合。
通过转轴改变刀具与工件的相对方向,评估复杂曲面或多面加工;并不意味着所有零件都更经济。
装夹、刀路、加工时间与材料利用率
关注:装夹、刀具可达性与公差
内凹角受刀具半径影响;深窄腔、薄壁和难装夹结构可能增加工序,必要时调整结构或拆件。
明确图纸版本、文件命名和变更记录,避免新旧设计混用。
标记配合面、基准、孔位和公差,不把所有尺寸都设成最严要求。
指定外观面、颜色或参考样,说明哪些区域需要遮蔽与保护。
在下单前约定检验内容、报告需求、包装与分批交付安排。
不设通用的“多少件必须换工艺”或“某工艺保证多少精度”。最终可制造性、价格与交期以图纸评审和确认的报价为准。
金属与工程塑料功能件,适合对配合、强度和关键尺寸有明确要求的项目。
以图纸版本和确认要求组织生产与检验。
上传 3D 模型和必要的 2D 图纸,说明数量、材料、公差、表面处理与目标交期。
结合可制造性评审确认工艺、关键尺寸、检验要求和报价;复杂需求由工程沟通补充。
按确认版本执行生产,并按约定的检验要求检查零件,减少版本与验收标准的偏差。
完成交付后,根据使用反馈调整设计或安排复购;变更版本、数量和交期需重新确认。
暂时缺少部分资料也可以先沟通,涉及制造承诺的内容需在生产前确认。
3D 模型与必要的 2D 图纸;材料牌号与零件数量;关键尺寸、公差与表面要求;使用场景、检验要求与期望交期。暂时缺少部分资料也可以先沟通,涉及制造承诺的内容需在生产前确认。
铝合金、不锈钢、钢、铜合金及适用工程塑料可按牌号评估。确认强度、耐蚀、温度与热处理状态,不能仅以材料名称替代规格。 可按基材评估去毛刺、喷砂、阳极氧化、电镀或抛光。膜厚、粗糙度、外观面与配合区遮蔽需在报价前说明。
内凹角受刀具半径影响;深窄腔、薄壁和难装夹结构可能增加工序,必要时调整结构或拆件。
装夹、刀路、加工时间与材料利用率。不设通用的“多少件必须换工艺”或“某工艺保证多少精度”。最终可制造性、价格与交期以图纸评审和确认的报价为准。
带上你的设计与需求,让制造方案更早进入产品决策。