01
切割与展开
依据板厚、孔位和成形需求准备展开;展开尺寸与折弯补偿需一起核对。
切割板材,再折弯或连接
依据板厚、孔位和成形需求准备展开;展开尺寸与折弯补偿需一起核对。
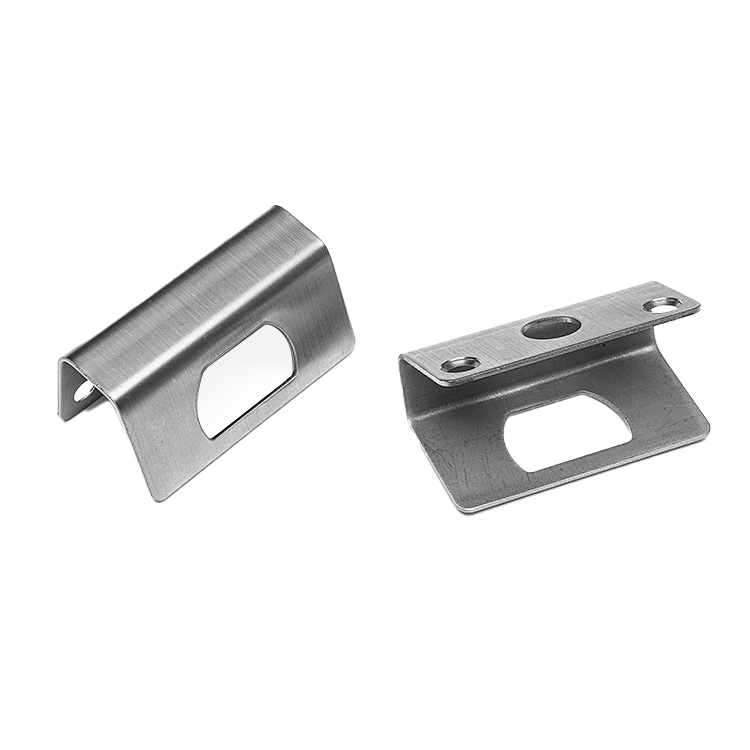
将板材成形为角度与轮廓;检查折弯顺序、回弹与刀具干涉。
按载荷和外观选择焊接、压铆或紧固件;确认连接位置、变形控制和可维护性。
结合基材和环境评估喷粉、喷漆或适用的金属表面处理,并指定遮蔽区域。
板厚、展开排版、折弯次数与连接工序
关注:板厚、折弯半径与展开设计
折弯半径、回弹、孔到折弯区的距离及刀具干涉都需检查。厚度通常受所选板材规格约束。
明确图纸版本、文件命名和变更记录,避免新旧设计混用。
标记配合面、基准、孔位和公差,不把所有尺寸都设成最严要求。
指定外观面、颜色或参考样,说明哪些区域需要遮蔽与保护。
在下单前约定检验内容、报告需求、包装与分批交付安排。
不设通用的“多少件必须换工艺”或“某工艺保证多少精度”。最终可制造性、价格与交期以图纸评审和确认的报价为准。
机箱、支架与板材结构件,通过切割、折弯和装配形成产品结构。
以图纸版本和确认要求组织生产与检验。
上传 3D 模型和必要的 2D 图纸,说明数量、材料、公差、表面处理与目标交期。
结合可制造性评审确认工艺、关键尺寸、检验要求和报价;复杂需求由工程沟通补充。
按确认版本执行生产,并按约定的检验要求检查零件,减少版本与验收标准的偏差。
完成交付后,根据使用反馈调整设计或安排复购;变更版本、数量和交期需重新确认。
暂时缺少部分资料也可以先沟通,涉及制造承诺的内容需在生产前确认。
3D 模型与必要的 2D 图纸;材料牌号与零件数量;关键尺寸、公差与表面要求;使用场景、检验要求与期望交期。暂时缺少部分资料也可以先沟通,涉及制造承诺的内容需在生产前确认。
以具体板材牌号、厚度、供货状态和成形性为依据,评估钢、不锈钢或铝板;折弯、焊接与防腐要求需共同考虑。 喷粉、喷漆及其他处理应匹配基材和使用环境;螺纹、接地面、配合面和装配孔的遮蔽要求需明确。
折弯半径、回弹、孔到折弯区的距离及刀具干涉都需检查。厚度通常受所选板材规格约束。
板厚、展开排版、折弯次数与连接工序。不设通用的“多少件必须换工艺”或“某工艺保证多少精度”。最终可制造性、价格与交期以图纸评审和确认的报价为准。
带上你的设计与需求,让制造方案更早进入产品决策。