
五轴联动铣削和3+2加工有什么区别?先按零件特征选择模式
同一个零件,如果包含斜孔、深腔和连续曲面,三轴加工可能需要多次翻面、较长刀具或专用夹具来避让。五轴联动铣削可以改变刀具接近方向,但并不意味着零件一定能一次装夹完成,也不代表程序会自动避开碰撞。真正需要先判断的是:目标区域能否从合适方向接近,刀柄和夹具是否有足够间隙,旋转轴是否处于可用行程内,以及最终表面纹理是否符合要求。
3+2加工通常先旋转、倾斜工件或刀具到一个固定姿态,再按三轴方式切削。它适合斜面、斜孔、多个侧面的加工,重点是减少部分翻面和改善刀具接近角度。4+1加工则是在某些工序中让一个旋转轴参与连续运动,但并非所有切削动作都由五个轴同步控制。同步五轴则在切削过程中持续调整刀具位置与刀轴方向,更适合叶片、连续自由曲面、深窄通道等需要保持接触角和刀轴平滑变化的特征。
| 加工模式 | 主要工艺目的 | 更适合的特征 | 主要风险 |
|---|---|---|---|
| 3+2分度 | 改变加工姿态后固定切削 | 斜孔、倾斜壁、多面零件 | 重新定位、姿态转换和夹具干涉 |
| 4+1加工 | 让部分旋转轴参与特定路径 | 具有规律性的槽、侧壁或旋转特征 | 运动范围与后处理器匹配不足 |
| 同步五轴 | 切削中连续改变位置和刀轴 | 叶轮、复杂自由曲面、狭窄通道 | 碰撞、超程、刀轴突变和表面纹理不稳定 |
因此,选择五轴加工模式不能只看设备的轴数。曲面变化连续、刀具需要不断倾斜,或三轴方案会使用过长刀具时,同步五轴可能更有价值;如果零件只是多个方向的平面、孔或侧壁,3+2分度往往已经足够。工艺评审时应把曲面连续性、刀轴可达性、干涉风险和验收表面纹理放在同一张检查表中,再决定采用哪种路径。

复杂曲面加工的第一步:检查五轴刀轴可达性
五轴联动铣削的刀轴可达性,不是“刀尖能碰到曲面”这么简单。刀具接触点到达目标位置后,还要检查刀柄是否会碰到工件、夹具或转台,刀具伸出量是否过长,旋转轴是否有足够的行程和合理的运动速度。对深腔、斜孔和连续曲面而言,真正需要验证的是整套刀具系统能否以稳定姿态接近加工区域。
五轴刀轴可达性要从刀尖延伸到机床包络
编程前可按“接触点—刀轴方向—刀柄与夹具—机床运动”逐层检查。先确认目标曲面是否被相邻壁面遮挡,再观察刀轴倾角的变化是否连续。倾角突然变化,可能使有效切削长度改变,带来振动、残留或明显的表面纹理。随后将刀柄、夹具、工件和旋转部件纳入同一检查范围;仅在CAD模型中看到刀尖可达,并不能证明实际装夹后仍然可加工。

五轴联动铣削的编程前检查清单
- 确认刀具直径、刃长、总伸出量和刀柄外形是否满足目标区域的间隙要求。
- 检查刀轴倾角、摆动方向和接触点变化,避免过大的姿态跳变或局部接触不稳定。
- 核对转台或摆头的可用行程、极限位置、运动速度及后处理器输出方式。
- 将实际夹具、毛坯和装夹方向纳入干涉检查,并预留排屑、测量和换刀空间。
如果必须使用很长的刀具才能越过工件遮挡,应先评估能否改变装夹方向、采用3+2分度或拆分加工区域,而不是直接放大刀具伸出量。五轴联动铣削改善的是刀具接近方向,不会替代刚性、装夹和程序验证。最终方案还应通过全机床仿真检查碰撞、干涉和超程,再结合首件结果确认刀轴路径是否稳定。
粗加工、余料加工与精加工如何匹配复杂曲面特征?
五轴联动铣削不能用一套刀路覆盖整个零件。粗加工的目标是稳定去除材料并保留可控余量;余料加工解决前一道刀具无法触及的区域;精加工则要控制刀具接触点、刀轴变化、步距和最终表面纹理。工艺顺序应由几何特征决定,而不是只按“粗加工—精加工”的名称套用模板。
深腔、狭窄通道优先控制刀具伸出量
深腔或狭窄通道通常先采用分层去料,逐步降低切削深度和局部负载。刀具伸出越长,刚性越差,振动、让刀和残留风险越高,因此应先确认较短刀具能否通过改变刀轴方向接近目标区域。粗加工阶段重点观察毛坯去除量、恒定负载和剩余余量;余料加工再针对拐角、腔底和侧壁交界处补切,避免把精加工刀具用于大量去料。
叶轮、倾斜壁与自由曲面的五轴加工策略
叶轮或叶盘的难点在于叶片间隙、轮毂过渡和分流器附近的残料分布。刀路需要兼顾材料去除与刀柄避让,不能只检查刀尖是否到达。倾斜壁在几何连续且条件合适时,可考虑用刀具侧刃加工,以减少逐层走刀留下的纹理;但侧刃接触长度、刀具刚性和壁面公差仍需通过试切或首件数据确认。自由曲面精加工则应保持刀轴变化平滑,合理设置步距,并检查曲率突变处是否出现残留、过切或明显刀纹。
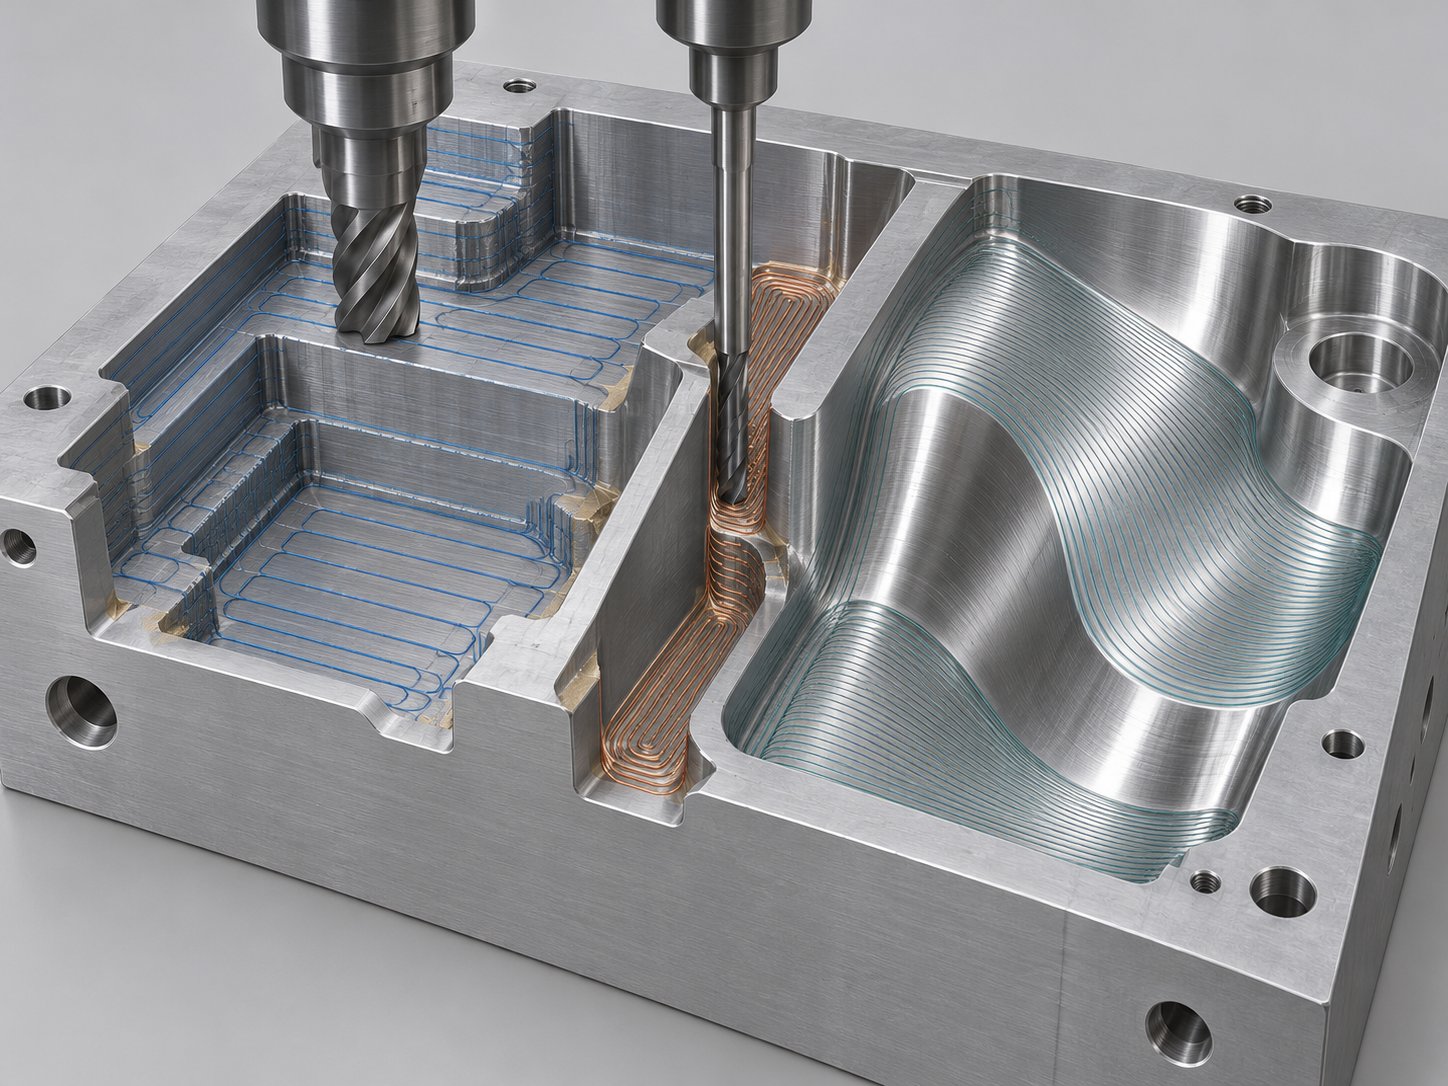
因此,五轴加工工艺应分别记录粗加工余量、余料区域和精加工验收面。粗加工看去除稳定性,余料加工看可达性与残留,精加工看轮廓、表面纹理和刀轴连续性;三者的评价指标不同,不能只用最终尺寸结果倒推刀路是否合理。
五轴刀具路径仿真要检查什么:碰撞、超程与旋转轴异常
五轴刀具路径仿真不是把刀路播放一遍,而是验证五轴联动铣削程序能否在实际机床、夹具和刀具系统中安全运行。仿真前应建立与现场一致的机床运动学模型,并导入毛坯、工件、夹具、刀具和刀柄。模型缺少转台、摆头或夹具细节时,画面中的“可加工”不能代表真实加工可行。
五轴刀具路径仿真的检查顺序
检查可按由近及远的顺序进行:先看刀具切削刃与工件的接触是否连续,是否出现过切、漏加工或异常残留;再检查刀柄、夹具、转台和摆头之间的间隙。随后观察旋转轴位置、有效行程和极限区域,重点留意超程、接近极限时的急剧转动,以及旋转轴反向运动。

旋转轴异常与后处理器输出也要验证
安全距离没有问题,也不等于程序已经稳定。仿真中还应观察短线段密集区域、刀轴倾角突然变化、旋转轴异常高速、频繁反向以及机床加减速变化。这些动作可能造成振动、表面纹理不均或局部停顿。对于深腔和连续曲面,尤其要检查刀轴是否为了避让而突然偏转,避免刀尖虽然未碰撞,但有效切削状态已经失稳。
最后必须确认仿真使用的后处理器与实际机床控制系统匹配,并核对坐标系、刀长补偿、旋转轴正负方向和程序输出格式。全机床仿真只能降低碰撞和超程风险,不能替代首件试切。首件仍需结合实际装夹、找正、刀具状态和切削声音进行验证,再用尺寸与表面质量结果反向修正刀路参数。
一次装夹能否保证五轴加工尺寸质量?从基准到首件检测
一次装夹可以减少部分基准转移和重复定位风险,但不能自动保证五轴加工尺寸质量。加工前仍要明确主基准、关键孔位、曲面轮廓和相互位置关系,再决定装夹方式、找正方法与检测基准。若零件存在深腔、斜面或连续曲面,装夹既要保证刀轴可达,也要避免夹具遮挡测量区域。
五轴加工的基准与找正先于刀路
少一次装夹并不等于少一种误差。机床热漂移、旋转轴定位误差、刀具磨损、材料变形和探测找正偏差,都可能改变最终尺寸。对于关键孔、安装面或轮廓面,应在图纸中说明基准优先级,并让粗加工、半精加工和精加工使用可追溯的定位关系。必要时保留合理余量,避免一次加工到最终尺寸后因变形或测量偏差无法修正。
工艺人员还应确认探测或找正方案与实际机床运动学匹配。若零件需要分次装夹,应记录每次装夹的定位面、转位关系和复测方式,而不是只在程序中更换坐标系。这样,出现尺寸偏差时才能判断问题来自装夹、刀具、机床还是材料。
尺寸、轮廓与表面质量要分开验收
五轴加工检测不应只写一个“尺寸合格”。线性尺寸和孔径可按图纸选择专用量具或三坐标检测;孔位、安装面之间的位置关系需要围绕统一基准评价;自由曲面则要关注轮廓偏差、局部残留和刀纹方向。复杂曲面可采用三坐标扫描或接触式测量,但测量程序必须使用与设计模型一致的基准、坐标系和评价区域,避免因对齐方式不同得出无法比较的结果。

首件检测应同时核对关键尺寸、轮廓度、位置关系和表面状态,并把结果与加工基准对应起来。检测报告还应注明测量方法、基准体系和必要的环境或装夹条件。只有当加工方案、找正记录和检测结果能够相互追溯时,才能判断五轴加工是否真正稳定,而不是把“一次装夹”误认为质量保证。
如何向五轴加工供应商准确询价:图纸、工艺与验收信息清单
询价时不要只问“是否有五轴设备”。对复杂曲面零件,真正影响结果的是设备运动学形式、加工包络、刀轴可达性、装夹方案、程序验证和检测方法。供应商需要先知道零件的几何特征与验收基准,才能判断采用3+2分度、4+1还是同步五轴,而不是仅凭轴数做承诺。
五轴加工询价资料:先把几何和验收要求交代清楚
发图时应同时提供三维模型、二维图纸、材料牌号、毛坯状态、热处理和表面处理要求、预计数量,以及关键基准和装夹限制。图纸中要区分线性尺寸、孔位关系、曲面轮廓度、角度、壁厚和表面粗糙度,不能只写一个笼统的“高精度”。如果存在不可碰区域、外观面、刀痕方向或后续装配基准,也应在图纸或技术协议中标明。
向供应商追问五轴刀具路径与装夹验证
- 计划采用3+2还是同步五轴?哪些区域需要分次装夹,重新装夹后如何转移基准?
- 是否会根据实际机床、转台或摆头、夹具、刀柄和毛坯建立全机床仿真?如何检查碰撞、干涉、轴超程和异常旋转?
- 深腔、斜孔或连续曲面是否存在刀轴不可达、刀具伸出过长、接触点不稳定或表面纹理突变的风险?
- 首件如何找正和检测?关键尺寸、曲面轮廓、位置关系及检测报告分别采用什么基准和方法?
还应要求供应商说明异常尺寸的反馈方式,例如首件发现曲面余量、孔位或装配基准偏差时,谁负责确认原因、是否需要调整刀路或装夹,以及修改后如何复验。采购方不必要求披露所有编程细节,但应获得与验收直接相关的工艺判断和验证记录。最终比较的不是“有没有五轴”,而是能否把刀轴可达性、加工风险和尺寸质量控制落实到同一份交付方案中。
FAQ:五轴联动铣削一定比三轴更适合复杂零件吗?
判断五轴联动铣削是否合适,不能只看设备轴数。应回到零件特征,核对刀轴可达性、刀柄和夹具间隙、旋转轴行程、曲面连续性以及最终检测基准。FAQ中的结论都应结合具体图纸、机床运动学和首件数据确认。
五轴联动铣削一定比三轴更适合复杂零件吗?
不一定。深腔、斜孔、多面特征或连续自由曲面可能更适合五轴,但如果零件可通过合理的3+2分度完成,三轴或3+2也可能更经济、稳定。关键是比较可达性、装夹次数、干涉风险和检测要求。
什么时候3+2加工已经足够,什么时候需要同步五轴?
当加工面可以按固定方向分组,且刀具在每个姿态下不需要连续摆动时,3+2通常可能已经足够。叶片连续曲面、狭窄通道或需要持续调整刀轴以避免干涉的区域,才更可能需要同步五轴。
复杂曲面采用五轴加工,就代表一定能获得高精度吗?
不代表。五轴改善的是刀具接近方向和几何可达性,尺寸结果还受材料变形、刀具磨损、机床热状态、旋转轴误差、后处理器和检测方法影响。应通过仿真、首件加工和适合的曲面检测验证。
一次装夹能否替代尺寸检测?
不能。减少重新装夹可能降低基准转移和重复定位风险,但不能消除找正误差、热漂移或刀具偏差。关键尺寸、位置关系、曲面轮廓和表面质量仍需按照图纸基准分别验收。
采购方如何判断供应商是否真正具备五轴加工能力?
不要只询问是否有五轴设备。应要求说明采用3+2还是同步五轴、机床运动学和加工包络、刀柄与夹具干涉如何验证、是否进行全机床仿真,以及首件和检测报告如何对应图纸基准。
核心要点
- 五轴联动的核心价值是改善刀具接近方向和几何可达性,不是自动获得更高精度。
- 3+2分度适合固定姿态加工,连续曲面和易干涉区域才更可能需要同步五轴。
- 刀轴可达性必须同时检查刀具、刀柄、夹具、旋转轴行程、机床包络和后处理器。
- 粗加工、余料加工与精加工应分别规划刀具接触方式、余量和表面纹理。
- 尺寸控制应从基准、装夹和检测方案开始,并在询价阶段要求供应商说明仿真与首件验证方法。



