一个薄壁泵壳的假设:为什么三轴方案在这里会卡住
五轴到底「五」在哪:三个直线轴加两个旋转轴的运动关系
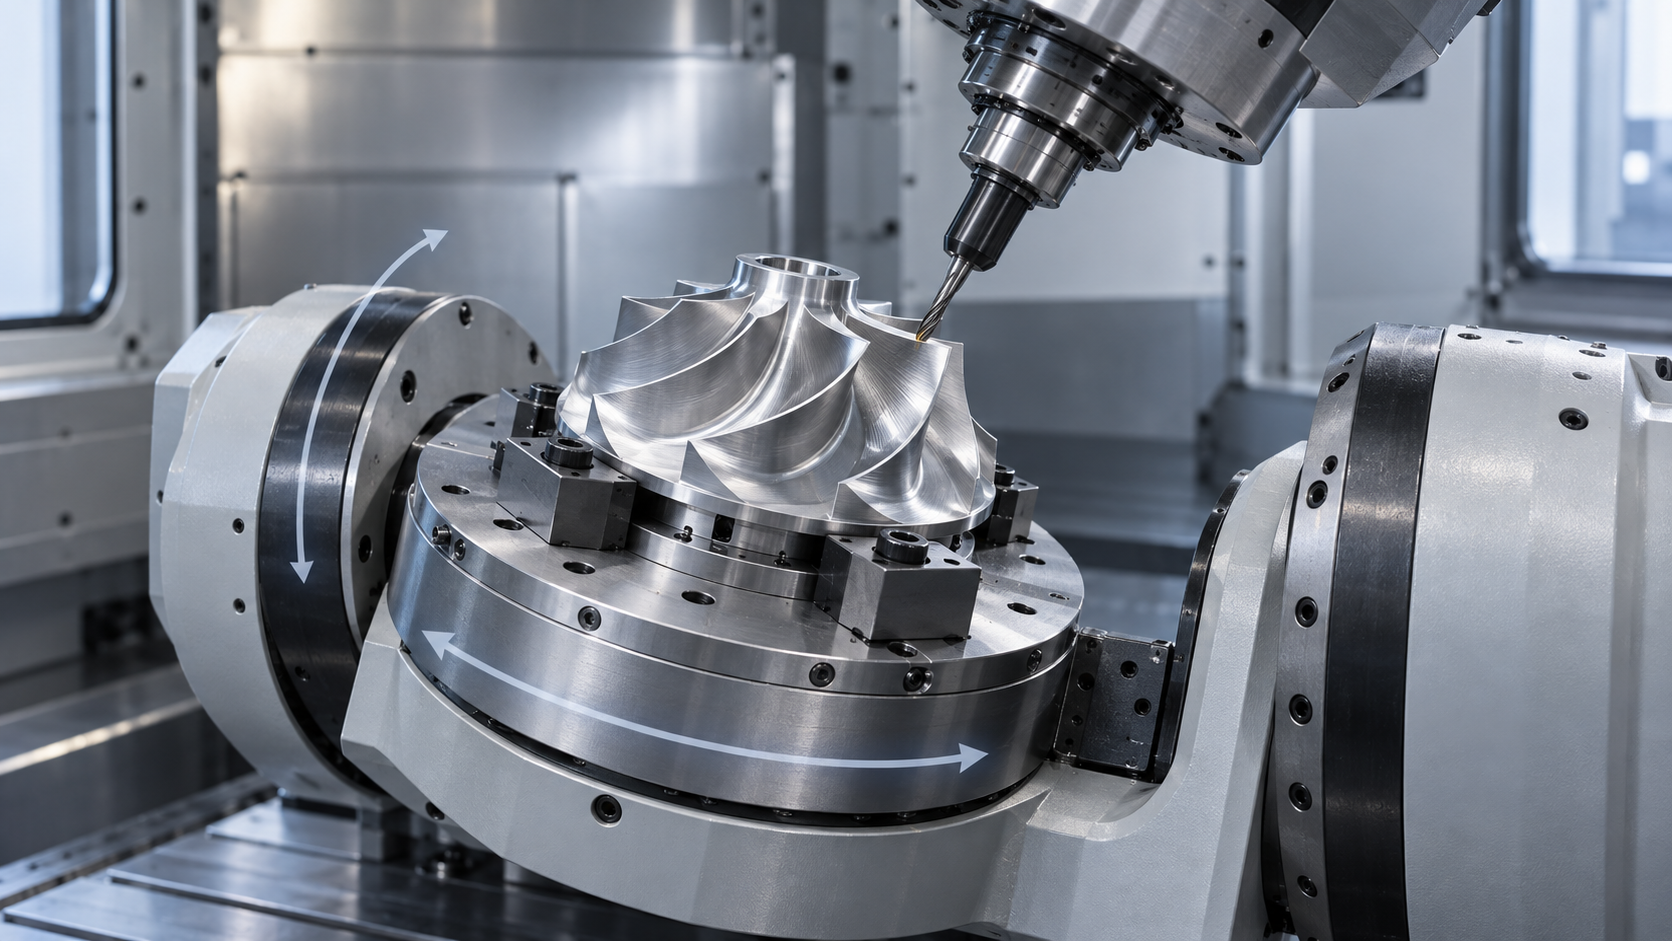
把五轴拆开看,就是三根直线轴加两根旋转轴同时参与切削。X、Y、Z 负责刀尖在空间里的位置,A、B、C 负责刀具或工件的姿态。常见约定是:A 轴绕 X 轴转(前后倾摆),B 轴绕 Y 轴转,C 轴绕 Z 轴转。但这条不能当铁律——不同厂家、不同结构下旋转轴命名和正方向都可能变,编程前必须核对机床说明书和机床坐标系定义,否则后处理出来的 G 代码方向是反的。
三轴只能让刀轴始终平行于 Z。曲面一旦有侧壁、底切或深腔,刀杆就会碰壁,或者球刀只能用刀尖点接触,切削条件差。五轴的价值在于让刀轴姿态跟着曲面法向走:侧铣时用刀具侧刃贴住曲面,线速度均匀、残留高度低;深腔里把刀杆偏出一个角度,避开干涉。这不是「五轴更高级」,而是多出来的两个旋转自由度把可达性和切削角度打开了。
| 轴 | 类型 | 常见定义 | 典型作用 |
|---|---|---|---|
| X | 直线 | 工作台/主轴沿 X 移动 | 长度方向定位 |
| Y | 直线 | 工作台/主轴沿 Y 移动 | 宽度方向定位 |
| Z | 直线 | 主轴沿 Z 升降 | 深度与刀轴方向 |
| A | 旋转 | 通常绕 X 轴 | 工件/主轴前后倾摆,加工侧面 |
| B | 旋转 | 通常绕 Y 轴 | 工件/主轴左右摆转 |
| C | 旋转 | 通常绕 Z 轴 | 回转分度,多面加工 |
同步联动靠的是控制器与驱动器的闭环
五个轴「同时」动,不等于五个轴各动各的。控制器负责实时解算多轴插补,保证直线轴和旋转轴在同一时间基准上协同;驱动器执行运动插补,编码器把实际位置反馈回去做闭环修正。任何一路反馈滞后、增益不匹配或者旋转轴反向间隙偏大,都会在联动轨迹上留下过切或欠切的痕迹。这也是为什么五轴对机械精度、标定和温控的要求比三轴高一档——误差不再只来自单轴,而是来自轴与轴之间的同步关系。
机床结构决定可达性与刚性:Head/Head、Head/Table、Table/Table 怎么选
常规建议是:重零件、大轮廓选工作台旋转,轻零件、复杂曲面选主轴头摆动。这条规则在多数中小件上成立,但在超大、超重或细长件上会失效——工作台承载、转动惯量和热变形成为瓶颈,摆动精度反而下降。下面把常见结构拆开看。
三种基本结构:摆动放在主轴还是工作台
按两个旋转轴的承载位置,常见分为三类:主轴头/主轴头(Head/Head)、主轴头/工作台(Head/Table)、工作台/工作台(Table/Table)。耳轴式(Trunnion)通常 A 轴绕 X、C 轴绕 Z,属于 Head/Table 或 Table/Table 的变体;旋转旋转式(Rotary-Rotary)常见 B 轴绕 Y、C 轴绕 Z。命名以机床说明书为准,不同厂家可能不一致。
| Head/Head | 两旋转轴都在主轴端 | 中小型复杂曲面、模具型腔、叶轮 | 零件重、工作台不动时,主轴摆动刚性随悬伸增大而下降;大切削力工况易颤振 |
| Head/Table | 一轴在主轴、一轴在工作台 | 中型箱体、多面特征件、带底切的壳体 | 工作台承载与转动惯量成为上限;超大件旋转时定位精度下降 |
| Table/Table(含耳轴式) | 两旋转轴都在工作台 | 重零件、大轮廓、需多面加工的框架件 | 零件超重或偏心时,伺服负载与热漂移加剧;细长件旋转易变形 |
| 旋转旋转式 | 工作台双旋转 | 回转体复合特征、需要连续五轴联动的曲面 | 装夹高度受限;刀具可达角度受结构几何约束 |
什么时候「重零件选工作台旋转」会失效
检测信号:零件装上工作台后,旋转轴电流明显升高、反向间隙变大、加工表面出现周期性振纹,或首件在旋转方向上的位置度超差。这时继续按常规建议走,良率会掉。更安全的选择:把零件拆成能上小工作台的模块,或改用落地式结构、分度夹具、多次装夹加基准统一;对超大件,先确认工作台承载与转动惯量上限,再谈五轴联动。
从 CAD 到 G 代码:编程与仿真这一步为什么最容易翻车
常规做法是:拿到三维模型,交给 CAM 编刀路,后处理出 G 代码,上机切削。三轴这样干通常没问题。五轴把这条链子拉长了两个环节——后处理和机床仿真——而这两处恰好是新手最常跳过、老手最不敢省的地方。翻车很少发生在切削那一刻,多发生在文件交接和坐标系定义上。
工艺链的七个节点,哪个最脆
这条链上,后处理是最容易被低估的一环。同一份刀位文件,换一台结构不同的五轴机床,后处理必须重做;直接套用旧后处理,旋转轴方向或摆长对不上,轻则过切,重则撞主轴。判断信号很直接:仿真里旋转轴动作与预期相反、或刀尖轨迹在换向处出现台阶,多半是后处理参数问题,不是 CAM 策略问题。
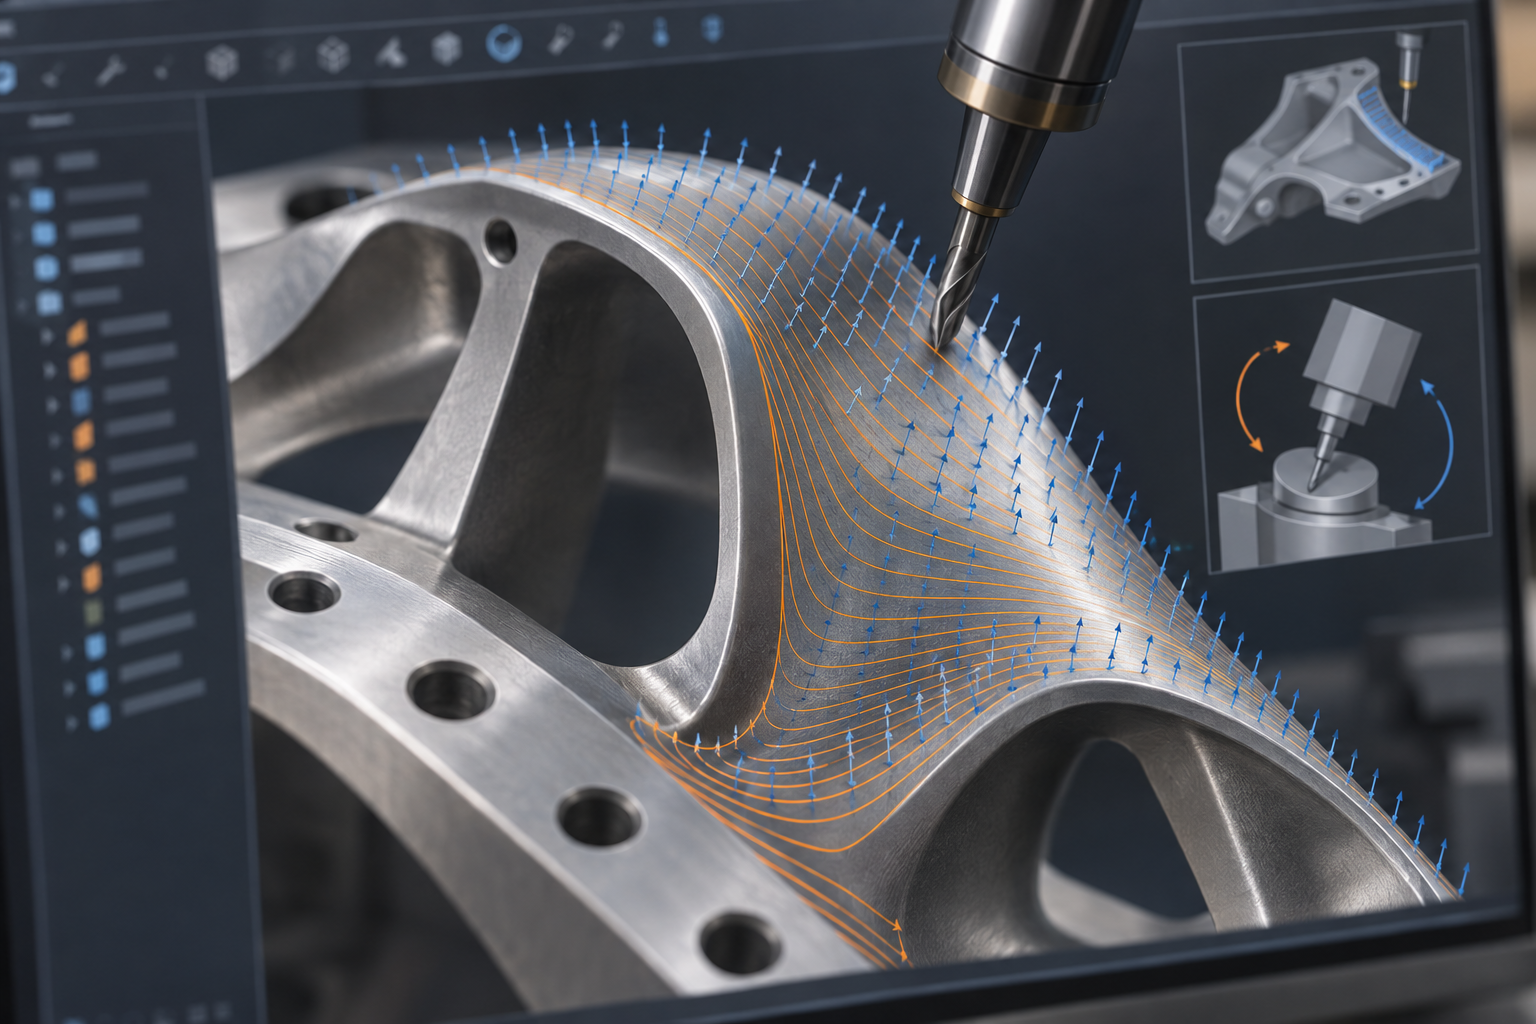
更安全的选择不是买更贵的 CAM,而是把仿真和首件检测当成硬流程,不能因为交期紧就跳过。编程策略保守一点(比如多用侧铣、少用极限摆角),节拍会慢,但首件成功率更高。反过来,如果零件简单到三轴加一次翻面就能干完,五轴编程的投入很难摊平——这本身就是一条边界。
常规做法失效的边界条件:薄壁、深腔、难切削材料、小批量
“一次装夹少累积误差,所以五轴更稳”——这句话在多数中厚壁、中等公差的零件上成立。但把它当通则套到薄壁、深腔、难切削材料和小批量上,往往反着来:装夹次数是少了,变形、颤振、刀柄干涉、编程摊销却成了主矛盾。下面按“常见做法—失效边界—检测信号—更稳的选择”逐条拆。
薄壁件:刚性问题不会因为少装夹就消失
常见做法是“上五轴、一次装夹、精铣所有面”。例外:壁厚接近刀具直径、悬伸大的框体件,五轴摆角时刀具姿态变化会改变切削力方向,薄壁在法向刚度最低处被顶让,出刀后回弹,壁厚公差和平面度一起超。检测信号:壁中部与根部壁厚差超图面公差一半、精铣后复测平面度反弹、表面出现规律振纹。更稳的选择:先留 0.3–0.5 mm 余量做半精,端面用支撑或低熔点填充/石膏背衬,再精铣;必要时改用对称去料、分层轻切。图纸未注明工艺凸台或背衬要求时,向工程确认是否允许。
深腔:五轴能摆角,不等于刀柄进得去
常见做法是“用五轴摆角避让,把深腔内壁一次铣完”。例外:腔深与开口宽比大、底角 R 小时,摆角会让刀柄或主轴鼻端先碰到对面壁,可达角度被卡死。业内常见的长径比经验值在 3–4 倍以内较稳,超过后让刀、振纹、崩刃概率明显上升,具体要按刀柄实际外形仿真确认。检测信号:仿真报干涉、实际加工在固定深度出现让刀痕、同一直径刀具换短柄后表面立刻变好。更稳的选择:缩短刀具悬伸、分层用加长杆只做粗加工、精加工改用可摆角的小直径球头刀并接受更大走刀次数;腔底 R 与刀具半径的匹配要在图纸阶段确认。
难切削材料:摆角保持切宽,但冷却和热漂移要跟上
常见做法是“钛、高温合金用五轴摆角让球头刀切在有效半径上,切宽稳定、刀具寿命长”。例外:这类材料导热差,摆角后冷却液难以到达切区,加上长程序连续切削,主轴和工件热漂移会吃掉摆角带来的精度收益。检测信号:连续切削两小时后尺寸单向漂移、刀尖积屑、Ra 变差。更稳的选择:高压内冷、分段让刀休息、必要时在机测量做补偿;粗精分开,精加工前让机床热稳定。是否值得上五轴,要看零件是否真有需要摆角才能接近的曲面或底切,而不是材料本身。
小批量:编程和夹具摊销不划算的临界点
常见做法是“小批量也上五轴,省装夹”。例外:件数只有几件、几何是简单棱柱件时,五轴 CAM 多轴策略、后处理和碰撞仿真的工时,可能比三轴多次装夹还贵,且首件风险更高。检测信号:报价里编程与仿真占比明显高于切削工时、首件反复改刀路。更稳的选择:先用三轴+专用软爪或角铁装夹验证,确有底切或多面位置度要求再转五轴;把基准和关键位置度写进技术协议,减少反复。
| 场景 | 常见规则 | 失效边界 | 检测信号 | 更稳的选择 |
|---|---|---|---|---|
| 薄壁框体 | 一次装夹精铣所有面 | 壁厚≈刀径、悬伸大,摆角改变切削力方向 | 壁中与根部壁厚差超半公差、平面度反弹 | 留余量半精、背衬支撑、对称分层轻切 |
| 深腔窄口 | 摆角避让一次铣完内壁 | 腔深/开口比大,刀柄或鼻端干涉 | 仿真报干涉、固定深度让刀痕 | 缩短悬伸、分层加长杆粗加工、小径球头精加工 |
| 钛/高温合金 | 摆角保持有效切宽 | 冷却难达、长程序热漂移 | 连续切削后尺寸单向漂移、积屑 | 高压内冷、分段休息、在机测量补偿 |
| 单件/几件 | 小批量也上五轴 | 编程与仿真工时高于切削工时 | 报价中编程占比高、首件反复改刀路 | 先三轴+专用装夹验证,确有需求再转五轴 |
这张表不是判“能不能做”,而是判“值不值得按常规做”。当零件同时命中两条以上边界,建议先按更稳的选择走,再评估是否升级。若图纸未注明允许背衬、工艺凸台或分段加工,默认不要自行加,需向工程确认。
检测与验收:定位精度高不等于零件合格
翻样本时最容易踩的坑,是把机床的定位精度、重复性当成零件的合格判据。那是设备指标:空载、恒温、单轴点动测出来的。零件合格要看轮廓度、位置度、表面粗糙度这些图样要求,中间隔着刀具、夹具、热变形和旋转轴误差。业内常见的高性能配置标称定位精度在 ±0.001 mm 量级、标准配置在 ±0.005 mm 量级,重复性约 ±0.0005~±0.002 mm——这是典型配置范围,具体以机床实测报告为准,不能直接搬到零件公差上。
检测逻辑:先定基准,再谈手段
常规做法是首件上三坐标,全尺寸报告过一遍。但边界条件有两个:一是基准本身没定义清楚,测量结果就无法与图样对齐——多面特征件尤其容易,因为不同装夹状态下基准会漂;二是薄壁件在自由状态下测量,卸夹后回弹,测得的尺寸和装配状态对不上。更安全的选择:把基准、检测状态(自由态还是约束态)、抽检还是全检写进图纸或技术协议,别留给检验员现场判断。
在机测量适合过程补偿:测出偏差后回写刀补,抑制热漂移和刀具磨损累积。但它不能替代终检——机床坐标系与测量基准不一致时,在机数据只能用于趋势,不能作为验收依据。旋转轴精度不足的典型信号是:同一特征在 A/C 不同角度下重复测量,位置度分散度明显大于直线轴方向;热漂移的信号是加工一段时间后轮廓度缓慢单向漂移,停机冷却再测又回来。
| 用机床定位精度推断零件公差 | 薄壁、悬伸、难切削材料 | 轮廓度分散、Ra 波动大 | 按图样公差留工艺余量,首件三坐标实测 |
| 首件合格即放行批量 | 长时间切削、连续加工 | 尺寸随时间单向漂移 | 在机测量做过程补偿,定时抽检 |
| 自由状态测量 | 薄壁、易回弹件 | 卸夹后尺寸变化 | 约定约束态测量,或标注测量夹具 |
| 只测直线轴方向 | 多角度面、旋转轴参与特征 | 不同角度下位置度分散 | 补测旋转轴定位与重复性 |
采购含义就一句:把检测方法、基准、抽检比例写清楚,比在合同里写「精度达标」有用。五轴减少装夹次数,确实降低了基准转换次数,但前提是首件基准和验收基准被明确定义——否则一次装夹的收益,会在验收环节被重新装夹的争议抵消。
什么时候不该上五轴:一份给工程与采购的判断清单
前面几节都在讲五轴能干什么。这一节反过来:哪些零件上了五轴反而更贵、更慢、更不稳。常规建议是「几何复杂就上五轴」,但这条规则在低公差、无底切、单件原型这几类场景里会失效——多花的钱买不到对应的精度或节拍收益。
先问这五个问题,再决定要不要五轴
- 三轴多次装夹能不能达标?如果零件各面都是平面、孔系,位置公差在 ±0.05 mm 量级,三轴加专用夹具往往够用,五轴的编程投入收不回来。
- 有没有真正的底切、深腔或连续曲面?没有底切、曲面只是简单倒角,五轴的可达性优势用不上。
- 批量能不能摊薄编程与夹具?单件或三五件原型,CAM 多轴策略和后处理的工时占比很高,单价会被明显推高。
- 材料是否必须靠刀具姿态保持切削稳定?钛合金、高温合金、高硅铝这类难切削材料,五轴能维持切宽与冷却,收益实在;普通铝合金意义有限。
- 现场有没有后处理、碰撞仿真和熟练操作人员?设备买到不等于干得出来,后处理错误和干涉是常见翻车点。
五个问题里有两个以上答「否」,通常应先评估三轴加多次装夹,或改用其他工艺(钣金折弯拼焊、铸造后精加工、手板复模验证外形)。这不是说五轴不好,而是五轴的收益来自「一次装夹解决复杂几何」,几何不复杂时收益就消失了。
| 驱动因素 | 行业常见量级 | 什么时候成为负担 |
|---|---|---|
| 设备与维护 | 五轴加工中心常见 20 万–80 万美元区间,高端配置更高 | 订单不连续、设备利用率低时,折旧摊到单件 |
| CAM 编程 | 多轴策略、后处理、仿真工时远超三轴 | 单件、小批量、几何简单时最不划算 |
| 熟练操作人员 | 业内常见需 3–6 个月培训周期 | 人员流动大、夜班排产时稳定性下降 |
| 夹具与检测 | 专用夹具 + 三坐标首件检测 | 低公差件用不上,投入变成纯成本 |
把上面几条合起来看:简单棱柱件、低公差、单件原型、无底切多面特征这四类,优先三轴或替代工艺;只有几何复杂度、材料难度、公差要求三者中至少一项真正卡住三轴,五轴的账才算得过来。具体到某个零件,可以先把图纸发到 CNC 加工能力 对照工艺范围,再决定要不要走五轴路线,避免为用不上的可达性买单。
常见问题:五轴适合小批量吗、精度一定更高吗、编程难在哪
前面几节把边界条件拆得比较细,这里集中回答采购和工程最常问的几个问题。答案都带前提:五轴不是万能解,也不是越贵越对。
五轴适合小批量吗?单件或几件值不值得上?
看零件几何。如果三轴需要三到四次装夹、且每次装夹都要重新找正基准,小批量反而更该考虑五轴——装夹次数少,累积误差和找正时间都省下来。但如果零件是简单棱柱件、公差宽松,五轴的编程和夹具摊销摊不平,三轴或钣金、3D 打印可能更划算。判断信号:装夹次数超过三次、或存在底切与多面特征,才进入五轴的候选范围。
五轴加工精度一定比三轴高吗?
不一定。机床的定位精度和重复性是设备指标,零件合格与否要看轮廓度、位置度和表面粗糙度。五轴的优势在于一次装夹减少基准转换误差,但如果旋转轴精度不足、热漂移未补偿、或后处理有误,结果可能比稳定的三轴方案更差。业内常见的高性能配置定位精度在 ±0.001 mm 级、标准配置在 ±0.005 mm 级,重复性约 ±0.0005–0.002 mm,但这只是典型范围,具体以机床说明和验收报告为准。
五轴编程到底难在哪?和三轴差多少?
难点不在单条刀路,而在多轴联动下的刀具姿态控制、后处理和碰撞仿真。三轴只需考虑三向进给,五轴还要处理旋转轴行程、刀柄与工件的干涉、以及不同机床结构的后处理差异。CAM 策略(侧铣、恒定扇形铣削、复合钻孔)选错,轻则表面接刀痕明显,重则撞刀。编程能力不足时,保守策略会把节拍拉长,抵消五轴的效率优势。
五轴加工中心贵在哪?投资回报怎么看?
成本驱动因素主要是设备与维护、CAM 编程、熟练操作人员和培训周期。行业常见价格区间约 20 万–80 万美元,高端配置可能超过 100 万美元,但这只是参考,不含夹具、刀具和软件。回报周期视订单结构和设备利用率而定,常见说法是 2–3 年,但订单不足或零件不适合五轴时,这个数字不成立。采购前先确认:零件几何是否真的需要五轴,而不是为了「有这台设备」而上。
五轴加工的检测和验收要注意什么?
把检测方法、基准和验收标准写进图纸或技术协议。首件建议用三坐标测量关键轮廓和位置特征,批量中用三坐标抽检或在机测量做过程补偿。注意区分设备精度和零件精度:机床定位精度高,不代表零件合格。旋转轴精度不足和热漂移往往在长时加工后暴露,检测时要在稳定工况下进行,并记录环境温度。
核心要点
- 先判断零件是否存在底切、深腔或多面特征,再决定是否上五轴;仅「曲面好看」不构成理由。
- 五轴的收益来自减少装夹次数,代价是编程、仿真和夹具投入;小批量时先算摊销,不要默认五轴更省。
- 薄壁件不要用五轴去「高速轻切」,先确认夹具支撑和旋转轴刚性,否则振动会放大而不是减小。
- 难切削材料上五轴的前提是刀具能保持稳定切宽与冷却到位,否则换轴只是换了个方向让刀。
- 验收时把轮廓度、位置度和表面粗糙度写进检测方案,机床定位精度高不等于零件合格。



