一张腔体图纸引出的问题:半导体腔体为什么难加工
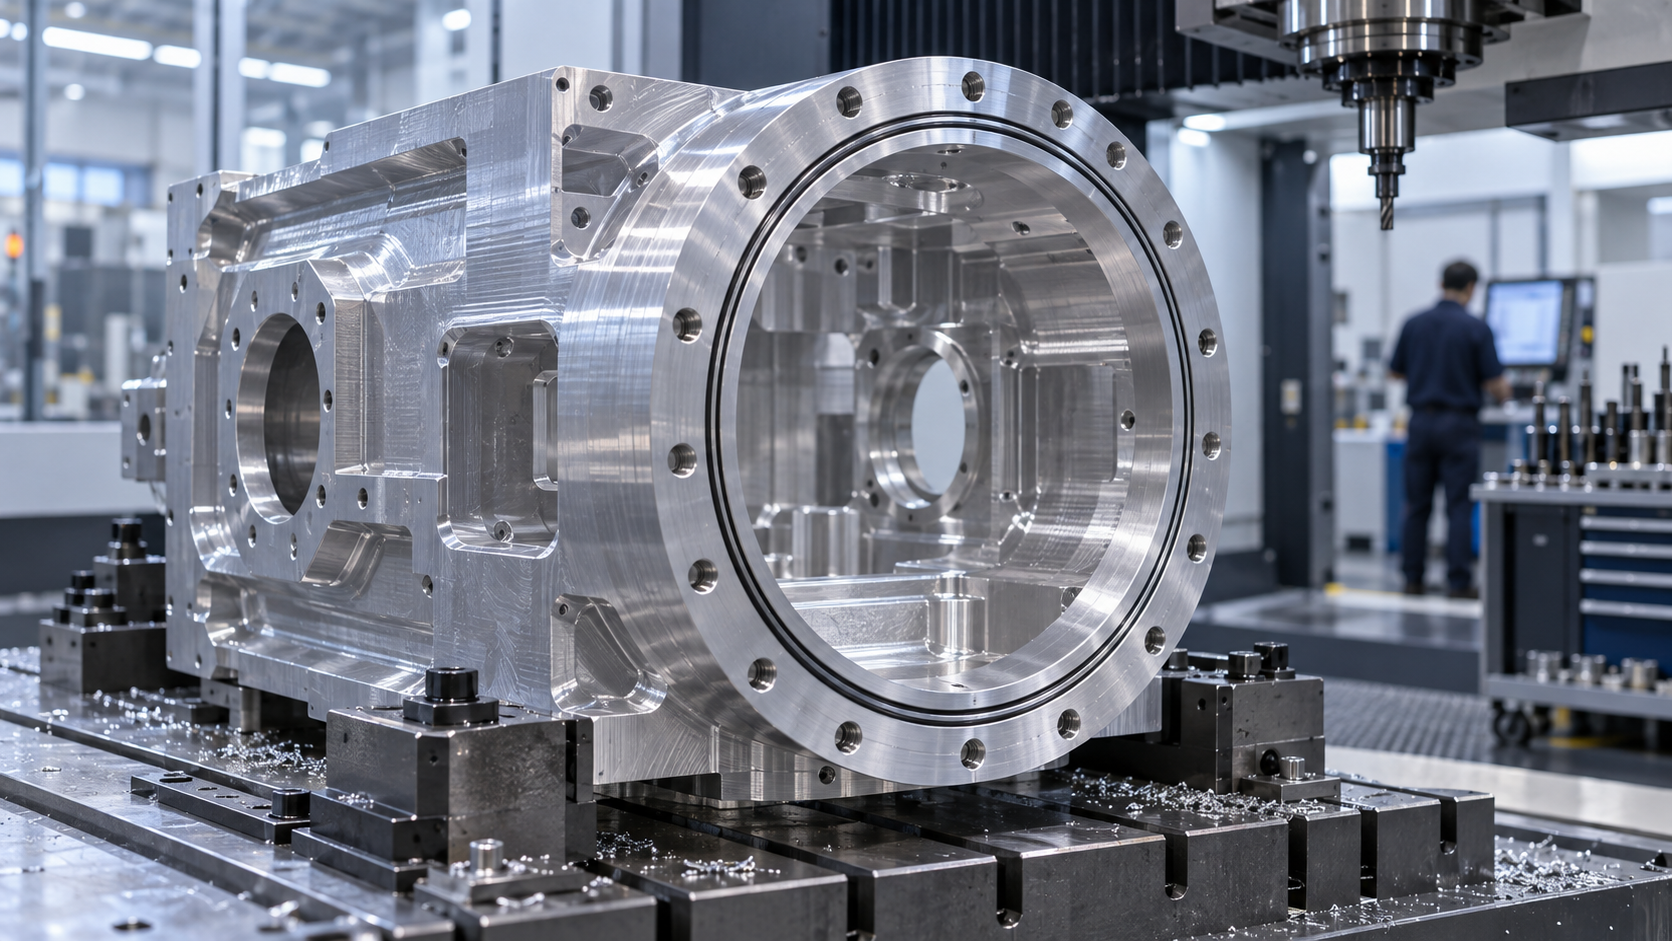
那张图纸是周二下午转到工艺员老周手上的。零件名写着“刻蚀腔体上盖”,材料 6061-T6,外形大约 320×280×90 mm,腔体内部是阶梯深腔,法兰面一圈 24 个 M6 螺孔,内侧还有两条密封槽。图纸右下角的要求不厚道:内腔表面 Ra 0.4 μm,法兰平面度 0.02 mm,未注尺寸按通用公差,但密封槽宽度公差带给到了 +0.02/0。客户在备注里加了一句:“表面不得有划伤、毛刺、残留颗粒。”
老周没急着报价。他先把这张图放回它该在的位置——晶圆制造流程里。晶圆制备、图案转移、材质掺杂、沉积、蚀刻、封装,这几步里,蚀刻和沉积都是在一个封闭腔体里完成的。腔体是工艺的容器:气体从进气口进入,在晶圆表面反应,副产物被抽走。腔体的内表面形状、粗糙度、密封性,直接决定气流是否均匀、等离子体是否稳定、颗粒是否掉落。所以半导体腔体精密加工的门槛,不在“能不能铣出来”,而在加工完之后它还能不能当一个合格的工艺环境。
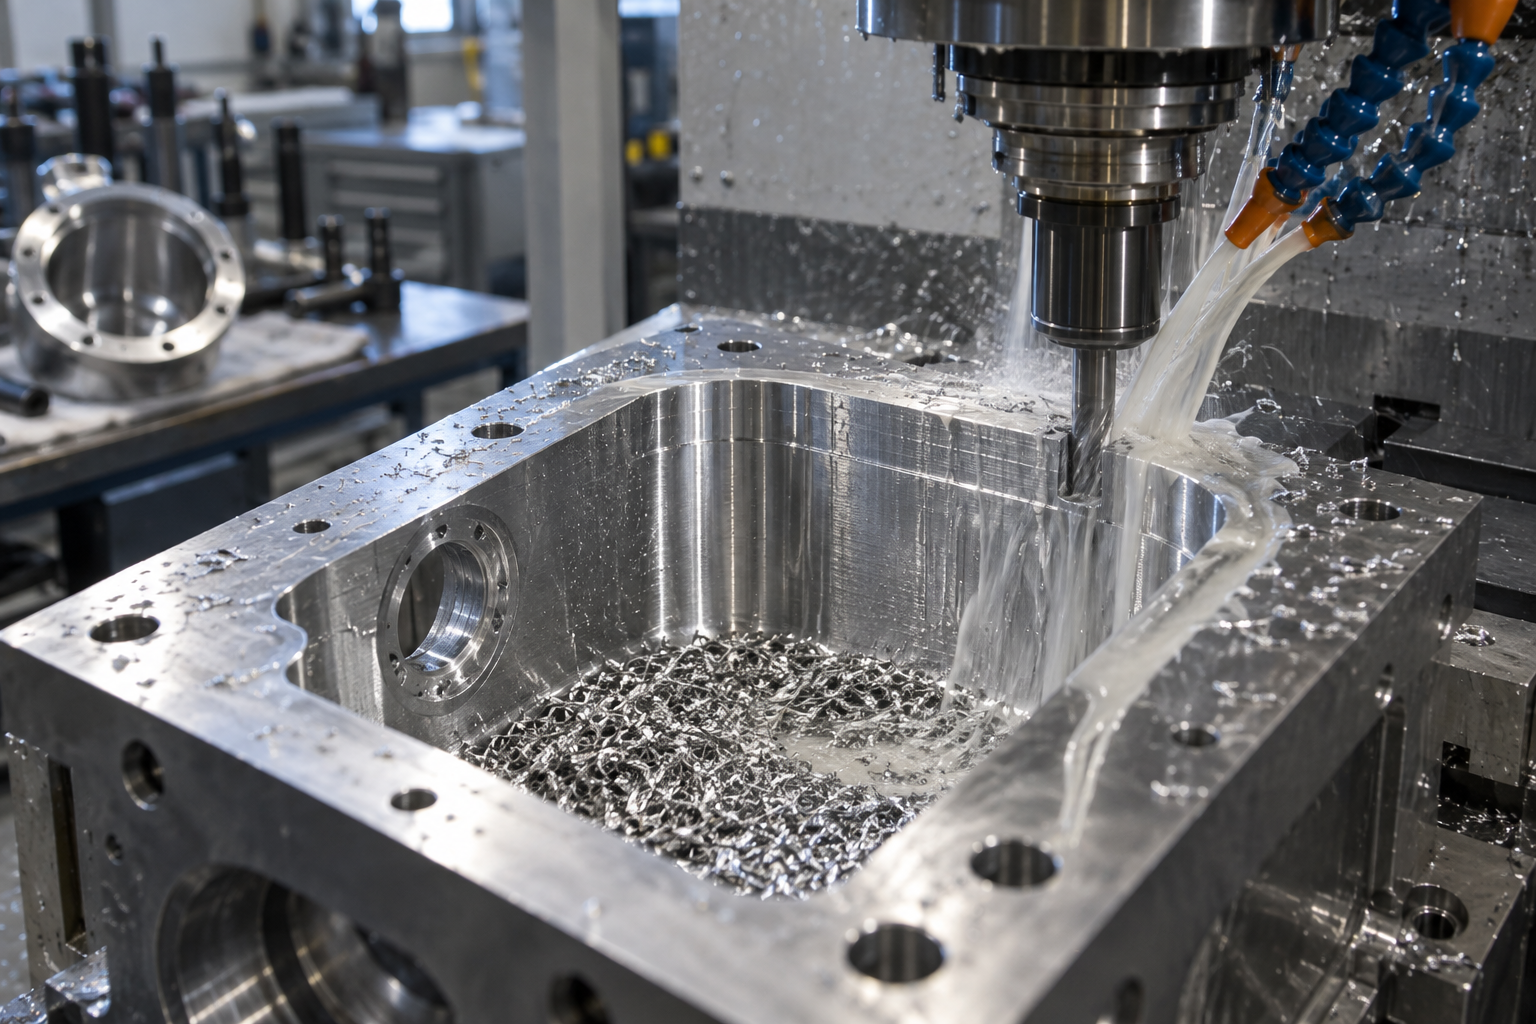
这就带来四个绕不开的难点。薄壁易变形——腔体为了减重和导热,侧壁常常只有 5–8 mm,粗加工一夹一松,应力释放,法兰面就翘。深腔难排屑——内腔深度是刀具直径的好几倍,铁屑排不出去,刀一停就挤刀、崩刃。密封面要求高——密封槽和法兰面一旦有接刀痕或平面度超差,装配后真空泄漏率就压不住。洁净度不能靠后补——颗粒一旦嵌进表面,后面清洗很难彻底去除。
腔体精密加工需要哪些设备:从五轴到慢走丝的设备清单
那天下午,工艺员老周把图纸摊在车间的不锈钢工作台上。这是一件刻蚀腔体的下半本体,材料是 6061-T6 铝合金,外廓 420 × 380 × 260 mm,内腔要挖到 180 mm 深,壁上还有两圈 φ6 的冷却水道和六处斜向进气孔。他指着法兰面上那行小字说:“这一圈密封面,平面度得按微米算;内腔那几个拐角,R 角不能大,大了气流会积。” 一张腔体图能不能落地,往往不是看有没有五轴机床,而是看每一类设备是否被放到了正确的位置上。
半导体腔体精密加工用到的设备,按功能可以粗分成四组:成形加工、特种加工、连接与表面处理、检测与洁净。下面按老周那件腔体从毛坯到出货的顺序,逐项说它们各自解决什么问题,以及业内常见的精度量级——注意这些是判断参考,不是我们能承诺的交付指标。
成形加工设备:五轴加工中心与数控车床
- 五轴加工中心:腔体上多面法兰、斜向进气孔、内腔台阶往往不在同一基准面上。五轴的价值是一次装夹完成多面加工,减少反复找正带来的累积误差。业内常见定位精度在 ±5 μm 到 ±20 μm 量级,实际能稳定控制的公差带还受刀具、装夹刚性、切削热影响,具体要看图纸上的关键尺寸定在哪。
- 数控车床:腔体的回转端盖、观察窗法兰、密封环槽属于回转特征,车削比铣削更容易保证圆度和端面垂直度。薄壁回转件要分序车、控制夹紧力,业内常通过软爪或涨套减少夹持变形。
特种加工设备:电火花与慢走丝
- 电火花成型机:内腔深处的窄槽、清角、盲孔底部,铣刀够不到或刚性不足。电极可以做成对应形状,把 R 角做到 0.2–0.5 mm 量级,具体取决于电极损耗和放电参数。
- 慢走丝线切割:适合穿透的异形轮廓、薄壁窗口、精密导向槽。切割面粗糙度通常比铣削更均匀,但效率低,多用于最后清轮廓。
连接与检测设备:真空焊接、三坐标与洁净清洗
- 真空焊接设备:大型腔体常做成上下两半拼焊,真空钎焊或电子束焊能减少氧化和变形,但坡口设计和焊接顺序会直接影响后续法兰面的平面度。
- 三坐标测量机与粗糙度仪:尺寸公差、法兰平面度、内腔面粗糙度靠它们逐项验证。精加工后 Ra 常见在 0.2–0.8 μm 量级,超精加工可更低,关键看功能需求。
- 洁净清洗线:腔体出厂前的颗粒残留控制,业内对单片清洗有附着粒子数控制在 10 个/W 以下的参考值(≥0.08 μm 粒子),槽式清洗参考值约 200 个/W,具体验收标准以图纸和客户规范为准。
设备清单列到这里,老周合上图说了一句实在话:“设备齐只是入场券,真正决定这批腔体能不能过检的,是每台设备之间怎么交接。” 下一节就按 CAD 到 QMS 的顺序,把这串交接拆开来看。
腔体加工的工艺流程链:从 CAD 到 QMS 的八个环节
把那张铝合金腔体图纸摊在工艺员面前时,他先做的不是开机床,而是在 CAD 里把模型拆了又合。腔体不是一个零件,而是一串工序的接力:任何一环松了,后面的精加工、焊接、清洗都补不回来。下面这条工艺链,按我们跟单时实际走的顺序拆成八步,每一步都标出半导体腔体精密加工在这道工序上要盯的那个点。
第一步到第三步:建模评审、工艺规划与粗加工去余量
1)设计建模与可制造性评审。把客户图纸转成可加工的 3D 模型,重点核对深腔的刀具可达性、法兰螺栓孔与密封槽的位置关系、薄壁处有没有加强筋。这一步省掉,往往在精加工时才发现刀伸不进去。
2)工艺规划与切削仿真。定装夹方案、基准面、刀具路径,然后在 CAM 里跑仿真。业内经验是,仿真可以把试切时间压下来约 40% 量级——省的不是一刀,而是整块铝料的报废风险。仿真里能看清深腔刀具让刀量,也能提前发现薄壁振纹风险。
3)粗加工去余量。大切削量把毛坯掏空,留出半精和精加工的余量。这一刀换来的不是尺寸,是给后续工序留出去应力的空间——铝合金腔体粗加工后如果不释放内应力,精加工完的平面度会在几天后慢慢跑掉。
第四步到第六步:半精加工、精加工与特种加工清角
4)半精加工与去应力。把余量收窄到精加工能稳定控制的量级,中间安排去应力工序——振动时效或热处理视材料和结构定。业内常见做法是薄壁腔体在半精后停一晚再上精加工,给尺寸一个稳定的窗口。
5)精加工保面形。这是精密腔体表面质量的定音环节。精加工后表面粗糙度业内典型可达 Ra 0.2–0.8 μm 量级,超精加工可更低,具体取决于刀具、转速和冷却方式。法兰密封面的平面度要和粗糙度一起看——粗糙度好但平面度差了,密封圈照样压不严。
6)特种加工清角与割槽。深窄槽、内直角、异形轮廓,铣刀够不到的,交给电火花成型机或慢走丝线切割。这一步决定的是腔体内部气流或药液通道的均匀性,不是外观件。
第七步和第八步:焊接组装、表面处理与 QMS 检测归档
7)焊接、组装与表面处理。分体腔体先拼焊再精加工或先精加工再拼焊,顺序取决于热变形量。焊后要做电解研磨或抛光,湿法工艺腔体还常涉及 SS316 电解研磨或 PFA/PTFE 内衬装配。表面处理不是装饰,是耐腐蚀和放气控制的前置条件。
8)检测与 QMS 归档。三坐标测量机验尺寸与平面度,粗糙度仪验表面,真空检漏验泄漏率,洁净清洗线控颗粒残留。每一步的数据落进 QMS,形成可追溯的加工记录。这条从 CAD 到 QMS 的链,才是半导体腔体加工的真实工作量——车铣钻三个字概括不了。
材料与表面处理:湿法、干法工艺对腔体的不同要求
图纸上写着 AL6061-T6,法兰面做硬质阳极氧化。可采购那边先问了一句:这腔体是走湿法还是干法?这一问,把材料选型和表面处理从“备注”拉回了设计前端。腔体是刻蚀、沉积、清洗这些工艺发生的物理空间,工艺路线不同,对腔体材料的要求也跟着变。
湿法腔体:耐腐蚀与内衬优先
湿法工艺用酸、碱、溶剂在腔体内完成清洗或蚀刻,腔体长期接触化学介质。业内常见做法是主体用 SS316 这类耐蚀不锈钢,内表面做电解研磨,降低粗糙度、减少药液残留挂壁;接触强腐蚀介质的部位可能加 PFA、PTFE 内衬。铝合金若用在湿法腔体,通常要配更厚的阳极氧化或涂层,且要确认耐蚀等级是否覆盖所用化学品——这一点不能只看材料牌号,必须对化学兼容表逐项核对。
干法腔体:放气与颗粒是主矛盾
干法刻蚀、PECVD 这类腔体走真空路线,更在意放气率和颗粒。铝合金、钛合金、陶瓷都可选:铝合金加工性好、导热快,适合做腔体主体;钛合金强度高、耐蚀,常用于暴露在等离子体下的部件;陶瓷绝缘性好,多用在介质窗或绝缘环附近。表面处理上,铝合金常做硬质阳极氧化或镍涂层,提高耐磨和抗等离子轰击能力。值得注意的是,阳极氧化层本身可能吸附水汽,真空腔体在装配前通常要做烘烤除气,具体烘烤温度和时间要按真空度要求验证。
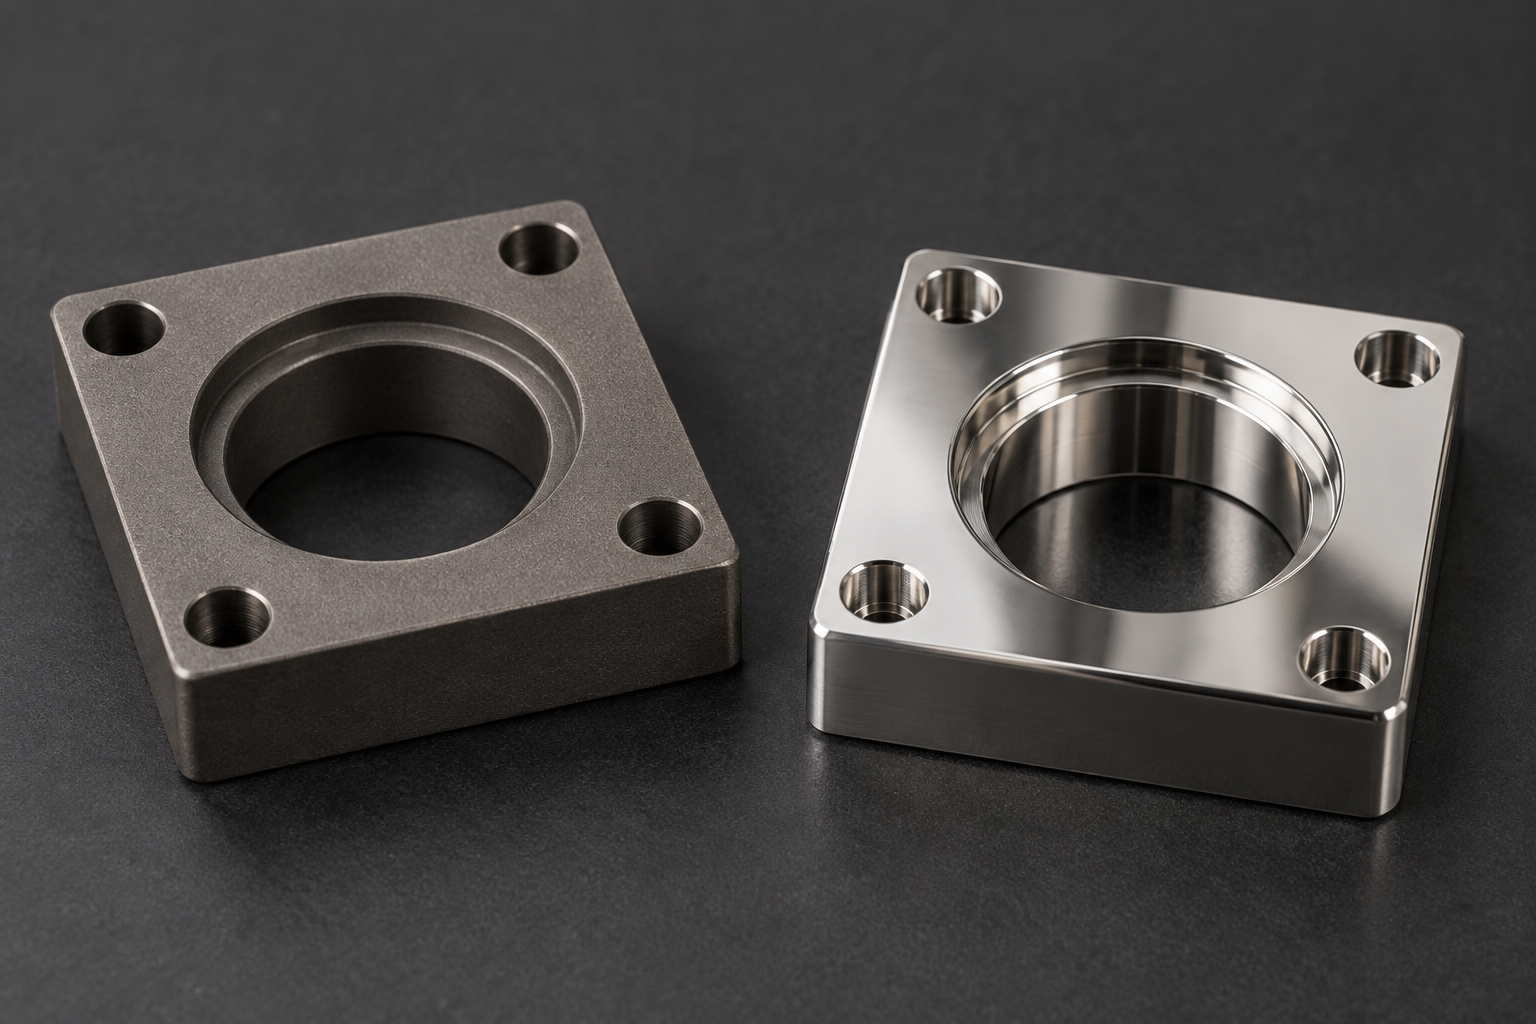
表面处理不是装饰。同一张图纸,内表面 Ra 从 0.8 μm 降到 0.2 μm 量级,颗粒附着和药液残留的倾向会明显不同——但这个改善是否必要,要结合工艺洁净等级判断,不是越光越好。如果只是结构支撑件,过度追求镜面反而增加成本和交期风险。腔体的材料与表面处理,最终要回答的是:它装的工艺介质是什么、洁净度要到哪一级、维护周期能接受多长。
洁净度与检测:腔体加工的最后守门员
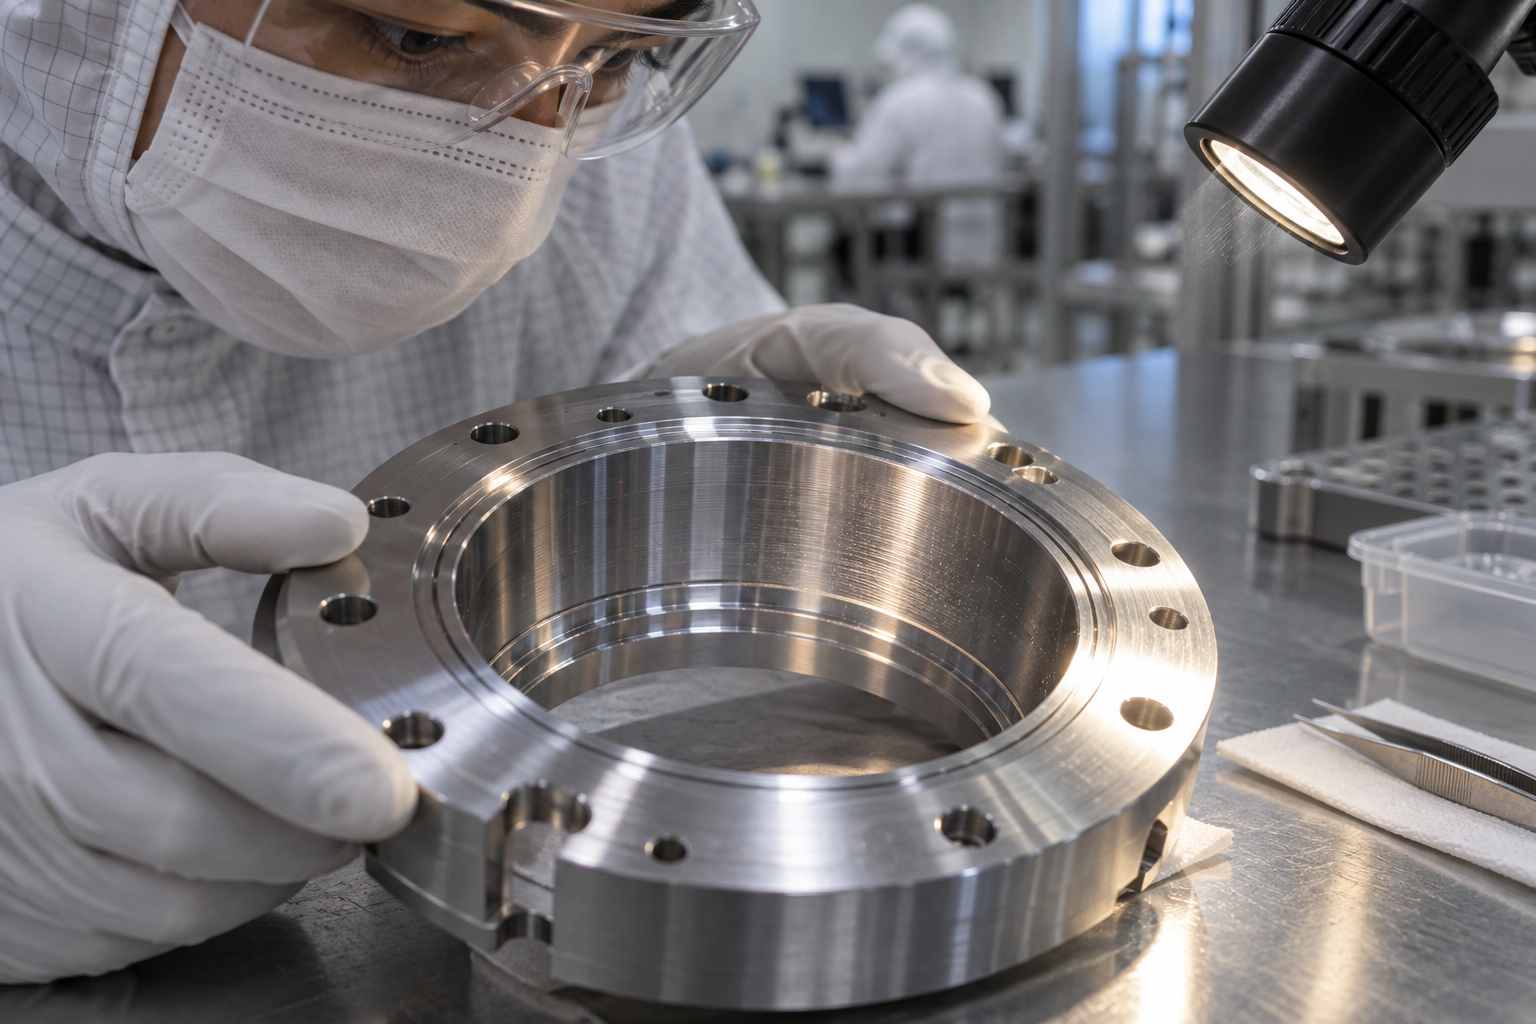
跟单到第六周,那枚铝合金刻蚀腔体终于从洁净清洗线里出来。装配前,检验员戴着手套翻过法兰面,在强光灯斜照下找有没有挂丝和残留。他跟我说过一句话:腔体加工最容易翻车的地方,往往不是尺寸,而是那颗肉眼看不见的颗粒。一颗残留在腔体内壁的金属屑,进了设备就可能划伤晶圆,或者变成下一次沉积的成核点——整批片子的良率就这么没了。
半导体腔体精密加工之所以把洁净和检测放到最后一道,是因为腔体是工艺发生的物理空间。晶圆制造流程中,蚀刻、沉积、清洗都在腔体里完成,业内常见的整片制造周期可能长达 16–18 周,封装测试还要再排。任一道工序因为腔体污染报废,前面十几周的时间全赔进去。这也是为什么腔体出厂前必须逐项验证,而不是抽检了事。
检测项逐条过:从尺寸到颗粒残留
- 尺寸与形位公差:深腔深度、法兰平面度、密封面平行度。精密加工在业内常见可做到 ±0.002–0.02 mm 量级,具体看设备与工艺;密封面的平面度常单独收紧,因为 O 圈压不实就会漏。
- 表面粗糙度:精加工后 Ra 常见在 0.2–0.8 μm 量级,内表面要求更细时需超精加工或电解抛光。粗糙度直接关系颗粒附着和放气。
- 颗粒残留:洁净清洗后用颗粒计数或擦拭取样验证。单片式清洗装置的附着粒子数业内可控制在 10 个/W 以下(0.08 μm 以上粒子),槽式为参照约 200 个/W——数字差异说明清洗方式本身就在决定洁净上限。
- 真空泄漏率:氦检漏逐条焊缝、逐个密封面走。腔体分体拼焊的,焊缝是泄漏高发区。
- 露点与环境:探针台一类测试环境露点需低于 -40°C;光刻区湿度公差业内可能严控在 ±1% 范围。腔体交付前的干燥与包装要匹配这个量级。
这张表不是一次性勾完就结束。尺寸和形位公差在三坐标测量机上出报告,粗糙度仪补内表面数据,颗粒和泄漏率分别由洁净与检漏工位出具记录,最后归到 QMS 归档。哪一项没过,就得回到对应工序——平面度超差可能回到精加工,颗粒超标往往回到清洗线重走一遍。这也是我把洁净度叫“守门员”的原因:前面五道工序做得再漂亮,这一关漏了,腔体就不算合格。
如果你的图纸上有类似的腔体零件,与其等到出厂前才发现问题,不如在报价阶段就把关键公差、表面处理和洁净要求一起提出来。AI 对话报价 可以直接贴图纸和需求,让工艺在开工前先判断哪几道工序需要重点控制。
半导体腔体精密加工常见问题
下面几个问题,是跟单过程中被问得最多的。答案按本文提到的设备、工艺链和检测逻辑展开,具体数值请以图纸和实际工艺验证为准。
半导体腔体精密加工最难控制的是哪一环?
多数情况下不是某一刀,而是薄壁件的变形与密封面的稳定性。腔体往往壁薄、腔深、法兰面大,粗加工后的残余应力会在精加工或焊接后释放,导致平面度超差。业内常见做法是在半精加工后安排去应力工序,再精加工保面形。具体到你的零件,需要先看壁厚与法兰跨距,再决定装夹与去应力节奏。
湿法工艺腔体和干法刻蚀腔体,加工要求差在哪?
湿法腔体接触酸碱药液,材料与表面处理更偏向耐腐蚀,业内常见会用到 SS316 电解研磨、PFA/PTFE 内衬等;干法刻蚀腔体更关注放气率、颗粒与真空密封,表面粗糙度和清洁度控制更严。两者对刀具、切削液和清洗流程的匹配不同,图纸上通常会标注介质与洁净等级,按标注走。
腔体加工完,洁净度怎么验证?
一般分几步:尺寸与形位公差用三坐标测量机验证,表面粗糙度用粗糙度仪抽检,颗粒残留按约定的粒径门槛做洁净清洗后计数,真空腔体还要做泄漏率测试。行业里单片式清洗的附着粒子数可能控制在 10 个/W 以下(0.08 μm 以上粒子),但这是设备能力参考,不是所有腔体都必须达到。验收标准请以图纸和双方约定的检测项为准。
腔体图纸上的公差该定多严?
精密加工行业典型可达 ±0.002 mm 至 ±0.02 mm 量级,视设备、材料和结构而定,闭环系统的重复精度约在 ±2–5 微米量级。但公差不是越严越好,密封面和配合面该严,非配合面放宽能省成本。建议在图纸上区分关键尺寸与一般尺寸,让工艺规划有取舍空间。
小批量腔体打样,流程上要注意什么?
小批量通常走 CNC 加工或手板复模路线,先做可制造性评审,确认深腔排屑、薄壁装夹和特种加工清角的可行性,再排工艺链。打样阶段建议把检测项和洁净度要求一并写进技术协议,避免样件合格但量产验收口径不一致。交期和价格需按具体图纸评估,这里不做承诺。
核心要点
- 腔体是刻蚀、沉积、清洗等工艺发生的物理空间,它的加工精度、内表面状态和洁净度直接关系到工艺均匀性。
- 腔体精密加工不是车铣钻三字能概括的,而是一条链:设计建模→工艺规划与仿真→粗加工→精加工→特种加工→焊接组装→表面处理与清洗→检测与洁净度验证。
- 常用设备包括五轴加工中心、数控车床、电火花成型机、慢走丝线切割、真空焊接设备、三坐标测量机、粗糙度仪和洁净清洗线,每类设备对应腔体的一个具体难点。
- 材料与表面处理要和工艺匹配:湿法工艺腔体常涉及耐腐蚀材料与内衬,干法刻蚀腔体的洁净度和放气控制更敏感。
- 检测与洁净度控制是最后守门员,尺寸公差、表面粗糙度、颗粒残留、泄漏率要逐项验证,不能只看一张终检报告。



