精密及超精密加工:先给一把精度阶梯的标尺
谈精密及超精密加工,先分清级别,再谈工艺。业内常见的分档是这样的:一般加工精度约 10 μm(大致对应 IT5~IT7),表面粗糙度 Ra 0.2~0.8 μm;精密加工精度收进 10~0.1 μm,Ra 进到 0.1 μm 以下;超精密加工的公差带压到 0.1~0.01 μm,Ra 到 0.001 μm 数量级。换一种更细的说法:微米级 3~0.3 μm、Ra 0.3~0.03 μm;亚微米级 0.3~0.03 μm、Ra 0.03~0.005 μm;纳米级约 30 nm、Ra 优于 5 nm。
这些是行业典型量级,用于判断零件该落在哪一级,不是某家工厂的承诺值。差别不在工艺名字,而在精度量级与表面粗糙度要求。零件一旦进入亚微米或纳米档,机床、刀具、测量、环境就不再是四个独立选项,而是同一套系统。
超精密加工的主要手法:切削、磨抛与微细加工
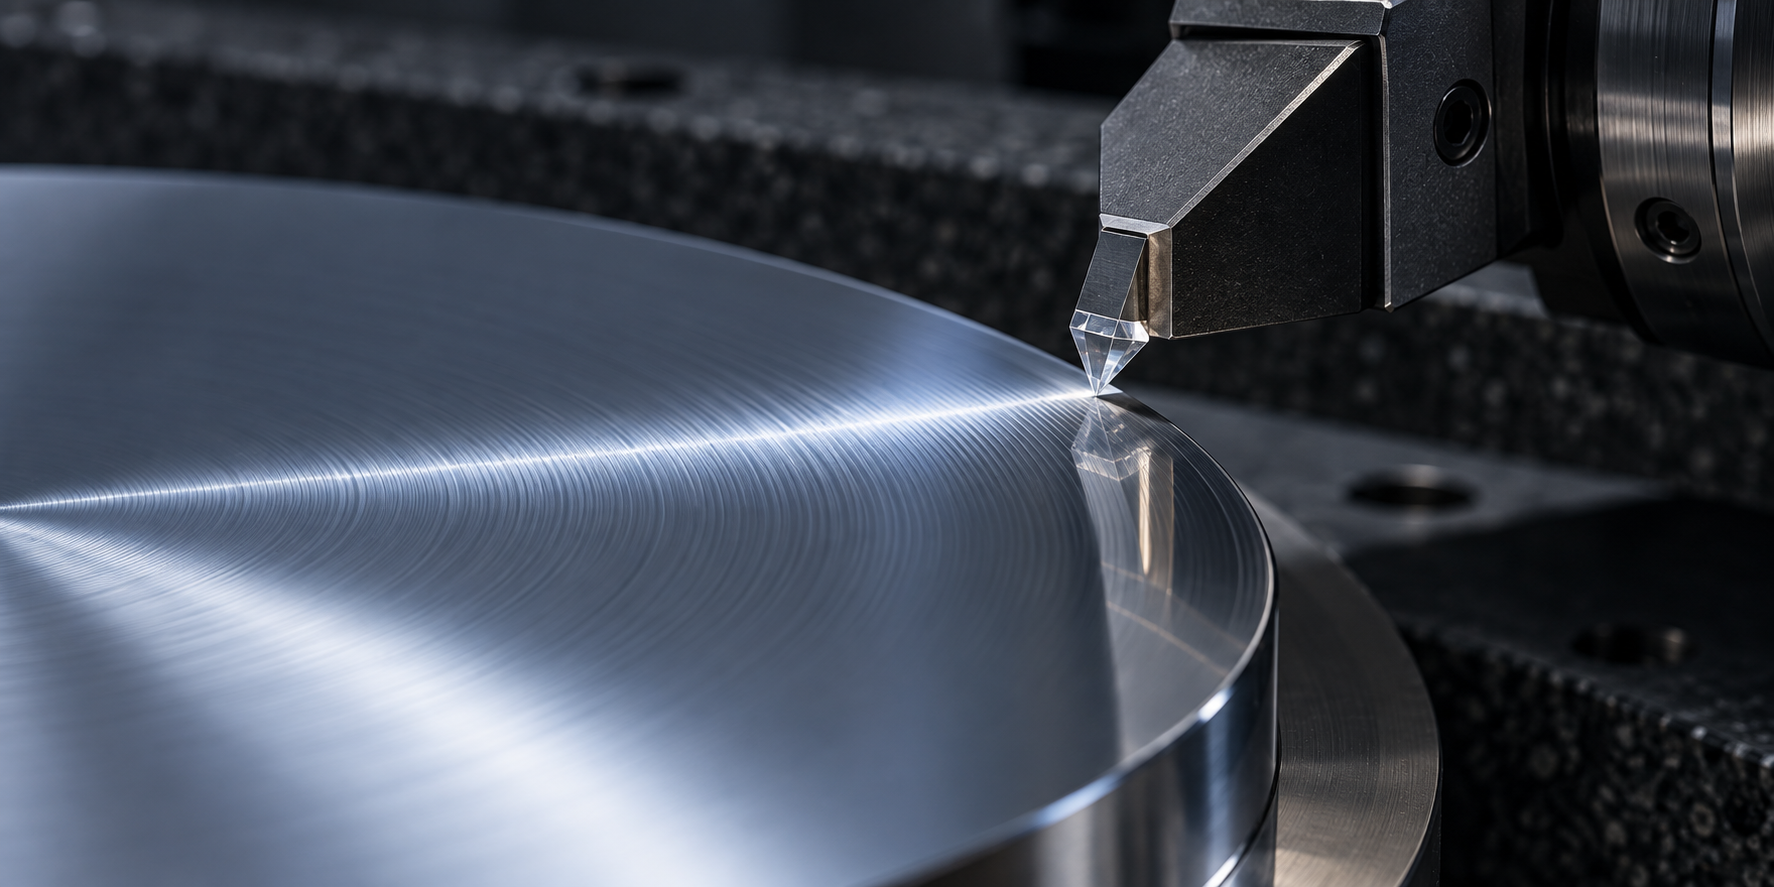
超精密加工不是单一工艺,而是三条并行路线。第一条是超精密切削:用单晶金刚石刀具做镜面车削或铣削,直接切出光学级表面。边界很明确——金刚石与铁系材料亲和,切削铁基合金时刀具磨损极快,所以这类手法多用于铜、铝、镍磷镀层和部分塑料;切钢则要换立方氮化硼或涂层刀具,表面质量会下一档。
第二条是超精密磨削、研磨与抛光。磨削负责把硬度高、金刚石切不动的材料(硬质合金、陶瓷、淬硬钢)推到亚微米级;研磨和抛光则用于修整面形与降粗糙度,比如光学镜面的最终 Ra 常靠抛光收尾。第三条是超精密微细加工——电子束、离子束、激光束和 LIGA 工艺,它们不靠刀具去除材料,而是用能量束或电化学方式刻蚀,适合微结构、微孔和纳米级图形。
选哪条路,先看材料,再看形状精度和 Ra 要求。业内常见的分界是:Ra 在 0.1μm 以上,普通精密磨削或车削就能覆盖;要到 0.01μm 甚至更细,才需要上金刚石切削或超精密磨抛。这些量级是行业典型值,具体能达到多少,取决于机床、刀具、装夹和测量条件,建议在图纸上写清关键面再与加工方确认。
超精密加工的工程特征:为什么它必须做加工检测一体化
超精密加工不是把普通加工调得更细,而是四种工程特征叠加后的结果。数量级一旦落到0.1μm以下,任何单一环节的短板都会直接吃掉精度余量。
- 加工对象是精密元件本身。惯性导航浮子、激光反射镜、伺服阀阀芯这类零件,尺寸链短、刚度低,装夹力就能让工件变形超过公差带。
- 多学科综合。机床刚性、主轴回转误差、刀具刃口质量、测量不确定度、环境温度梯度,五者必须同时收敛,缺一项就卡在亚微米级下不去。
- 加工检测一体化。在位或在线测量是必要条件。零件一旦卸下再测,超差时往往已无返修余量——找正基准没了,重装夹引入的误差比切削本身还大。
- 生产自动化与误差补偿。靠计算机控制实时修正热变形和刀具磨损,人工微调跟不上纳米级漂移。
其中第二点最容易被低估:超精密加工的成品精度,本质上是机床、刀具、测量、环境四条链中最弱一环决定的。业内常见的做法是把在线测量信号直接反馈给控制系统做闭环补偿,而不是等加工完再抽检。3D 扫描类检测手段在逆向和复检阶段常用来交叉验证,但替代不了切削过程中的在位测量。
超精密加工支撑了哪些零件:从陀螺轴承到非球面镜
超精密加工的精度最终要落到具体零件上。以下典型件都绑定一个可验证的精度指标,便于对标自己的图纸要求。
- 惯性导航气浮陀螺的浮子及支架:靠气膜承载,配合面圆度与表面质量直接决定漂移稳定性。
- 卫星仪器的真空无润滑轴承:业内常见做法是把滚道 Ra 做到约 1nm 量级,圆度、圆柱度控制在纳米级,避免润滑剂挥发污染光学载荷。
- 精密伺服阀阀芯与阀套:亚微米级配合间隙,靠精密加工保证零位泄漏与响应一致性。
- 激光陀螺反射镜:平面度约 0.05μm、Ra 约 0.001μm,反射率可达 99.99% 量级,直接影响腔损与陀螺灵敏度。
- 非球面镜与半导体树脂封装模具:面型误差和表面粗糙度共同决定成像质量与封装一致性。
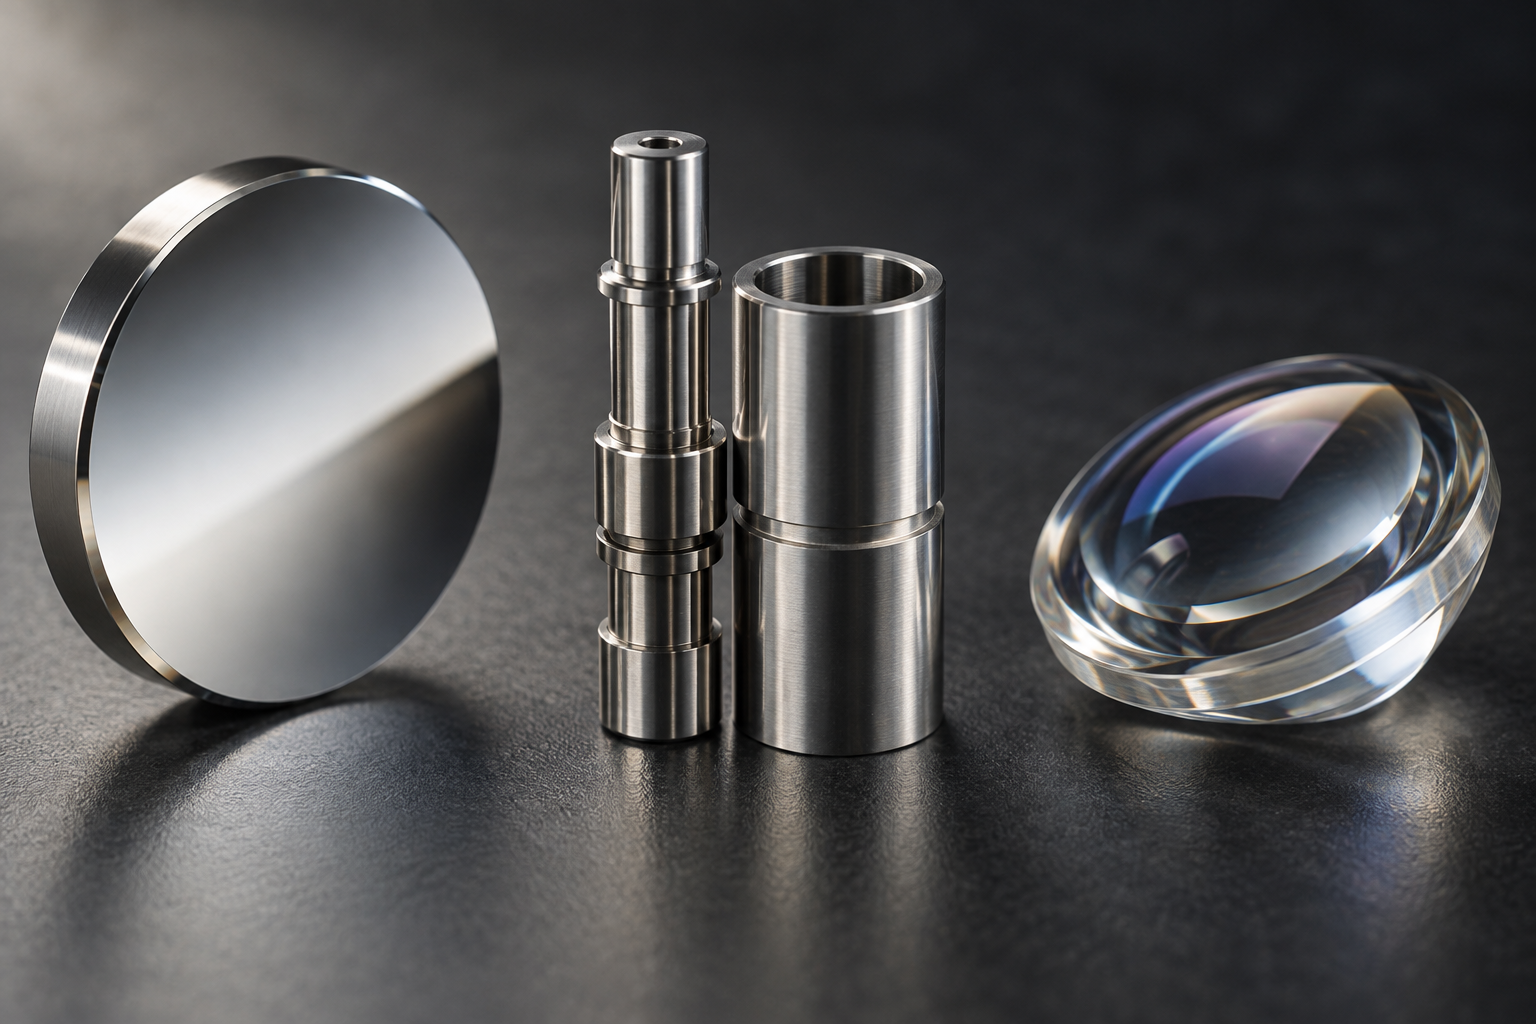
这些零件共同说明:超精密加工的价值不在“更光”,而在配合间隙、面型误差与表面质量同时受控。图纸上若只写一个 Ra,往往不足以表达真实需求。用经典报价入口可先提交图纸,让工程侧确认关键尺寸与检测方式。
从理论到产线:超精密加工的落地条件与企业实践
把精度推到亚微米、纳米量级,单靠一台好机床不够。半导体树脂封装模具是一个典型场景:零件既要小型化,又要多腔一致。TOWA 的做法不是换一种万能工艺,而是把切削、研削、放电三种工艺按面规则配置,把各加工面的高度差控制在 1 μm 以内;用自产 CBN 立铣刀切削,表面粗糙度可到 Ra 5 nm,省掉手工抛光这道不可控工序;在净化环境下以自研设备做纳米级细微加工,能在 Φ220 mm 面积上加工约 6 μm 高、精度 0.3 μm 的棱锥体数万颗。这条路径说明:超精密加工的产线能力,是机床、刀具、测量与控制、环境控制的组合结果。
超精密加工的四项支撑条件
- 机床:主轴回转精度、导轨直线度与热稳定性决定精度上限。
- 刀具:金刚石或 CBN 刀具的刃口质量直接映射到表面粗糙度。
- 测量与控制:在位检测加误差补偿,才能把偏差闭环压下去。
- 环境控制:恒温、隔热、洁净,减少热变形与颗粒划伤。
常见问题:精密及超精密加工怎么落地
下面几个问题,都围绕前面那把精度阶梯和落地条件展开,方便你对照自己的图纸做判断。
我的零件该按精密加工还是超精密加工报价?
先看公差带和表面粗糙度落在哪一档,而不是先看工艺名称。业内常见量级是:一般加工精度约 10μm、Ra 0.2~0.8μm;精密加工约 10~0.1μm、Ra<0.1μm;超精密加工公差 0.1~0.01μm、Ra 在 0.001μm 数量级。这些是行业典型范围,不是任何一家的承诺值。若你的关键尺寸落在亚微米以下、又要求镜面级 Ra,就应按超精密加工的路径去评估设备、刀具、检测和环境,而不是当成普通精加工下单。
为什么超精密加工必须做在位检测?
因为超精密零件的返修余量往往已经接近零。卸下工件再上三坐标或轮廓仪,测出超差时通常已无法通过再切一刀找回,装夹应力释放还可能让尺寸继续漂。在位或在线检测能把误差在机床坐标系里实时读出来,配合误差补偿再修一刀。这也是文中把“加工检测一体化”单列成工程特征的原因——它和机床、刀具、环境是同一套系统里的环节。
金刚石镜面车削能加工所有材料吗?
不能。金刚石刀具对铁系材料会发生显著化学磨损,通常用于铝、铜、无氧铜、镍磷镀层、部分塑料和红外晶体等。钢件要镜面效果,业内更常见的是超精密磨削、研磨抛光,或先镀镍磷再车。选手法前先确认材料与刀具的相容性,别把工艺名当成万能钥匙。
超精密加工的精度靠什么保证?
靠系统集成,不是单靠一台好机床。文中归纳的四条支撑是:机床(主轴回转精度、导轨直线度、热稳定性)、刀具(刃口质量与磨损控制)、测量与控制(在线检测、误差补偿)、环境控制(恒温、隔热、洁净)。任何一环是短板,最终精度就被那一环卡住。企业级实践里,像半导体封装模具那样用切削、研削、放电复合配置,把加工面高度差压到 1μm 以下,也是这套系统协同的结果。
图纸上只标了 Ra,够不够描述超精密要求?
通常不够。Ra 只反映轮廓算术平均偏差,不约束面形、波纹度和局部高点。像激光陀螺反射镜这类零件,真正卡人的是平面度 0.05μm 这种面形指标,Ra 0.001μm 只是其中一项。建议把面形公差、波纹度、基准和检测方法一并写清,必要时约定检测设备与报告形式,避免验收时各说各话。
核心要点
- 精密加工与超精密加工的分界在精度量级和表面粗糙度,不是工艺名称
- 超精密加工是机床—刀具—测量—环境的系统集成,单点短板决定上限
- 在线/在位检测是超精密加工的必要条件,卸下再测往往已无法返修
- 典型零件包括陀螺轴承、激光陀螺反射镜、伺服阀阀芯阀套、非球面镜
- 文中精度范围为业内常见量级,具体数值随材料、结构与设备变化



