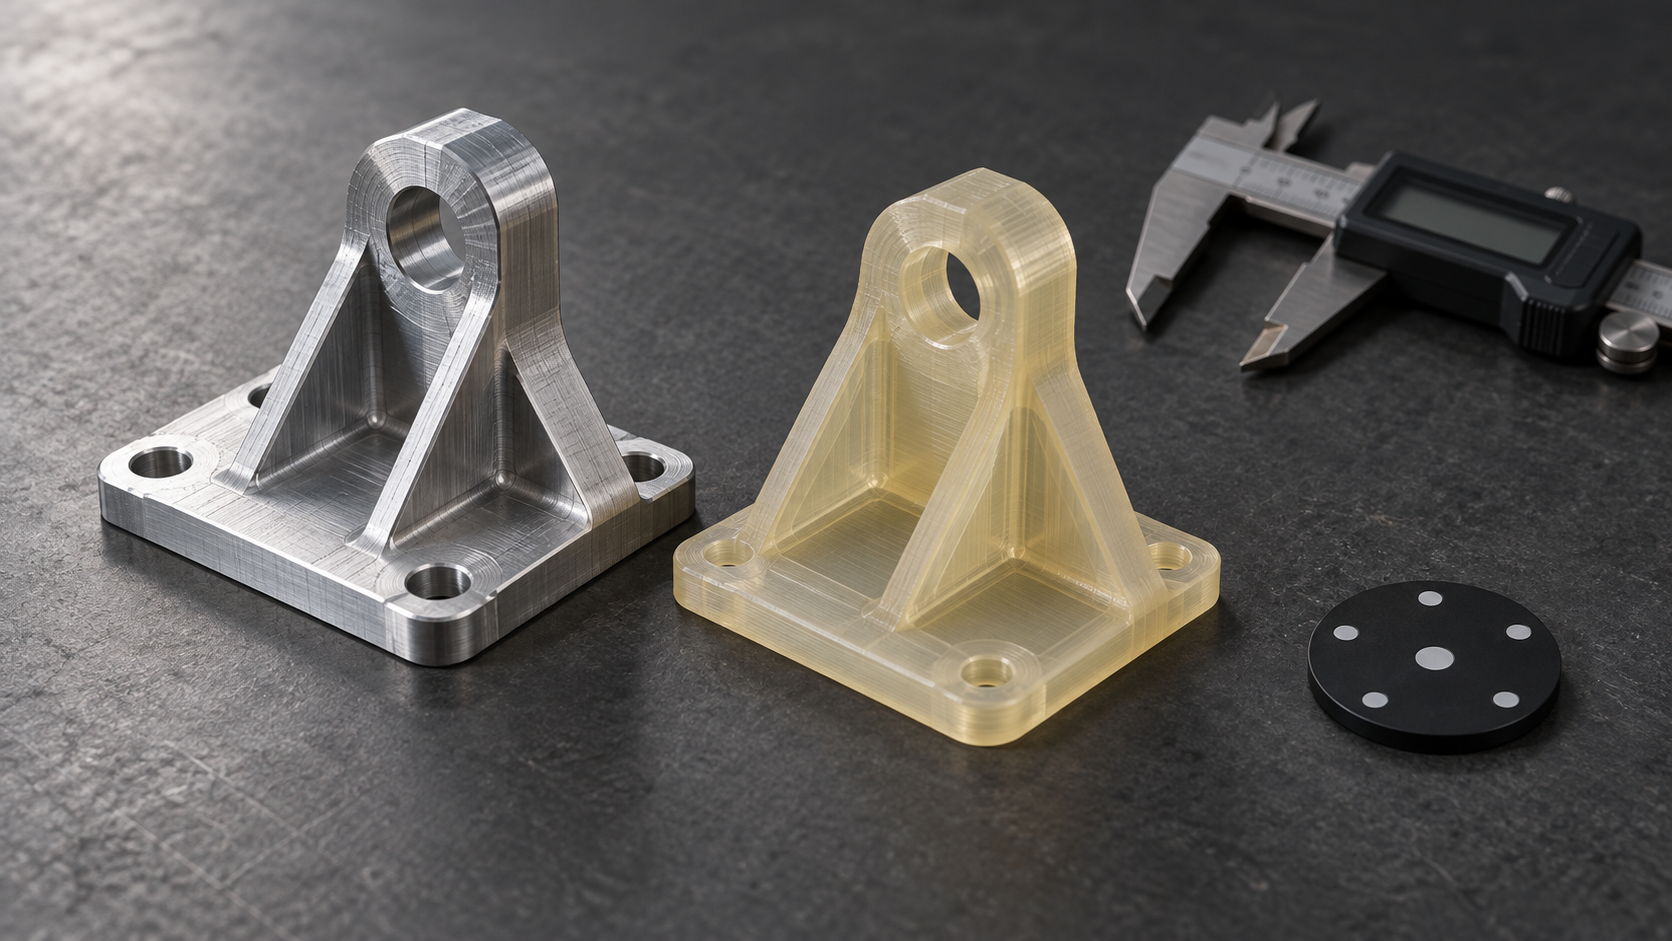
从一次装不上的手板说起
试装台上,一只结构手板卡扣断了。评审时装配顺畅,卡扣手感清脆;转到注塑,第一批件却出现卡扣根部发白、孔位单边偏移 0.3 mm 以上。追溯发现三件事:手板用增材工艺做的,壁厚按图纸标称值直接打,材料刚度与量产塑料不同。手板「做出来了」,但没验证到真正会失败的地方。
这类问题不是个例。手板的价值不在「先做出来看看」,而在先想清楚要验证什么——是外形比例、装配干涉、结构刚度,还是脱模与量产可行性。验证目标不同,工艺、材料、公差、表面状态的选法完全不同。选错,手板给的是假阳性:装得上、掰得动,量产却卡在另一处。
下面按七个常见误区展开,每个都落到「实际会发生什么」和「替代做法是什么」。判据尽量写成图纸和报价单上能勾选的条目,而不是感觉。
误区一:手板只是「先做出来看看」,随便选工艺
常听到一句:手板嘛,能装、能看就行,谁快谁便宜交给谁。这句话在纯外形评审上成立,一旦验证目标涉及装配力、卡扣回弹、结构刚度,就会埋雷。
手板的价值不在「做出来」,而在「验证什么」。先写清验证判据,再倒推工艺,顺序反了就会返工。
| 外形、比例、手感 | 3D 打印(SLA/FDM) | 表面纹理与量产注塑件差异大,光泽评审结论不可外推 |
| 配合尺寸、孔位 | CNC | 薄壁件装夹变形会吃掉公差,需与工程确认夹持方案 |
| 结构刚度、卡扣回弹 | CNC(用接近量产的材料) | 树脂/PLA 刚度偏低,结论偏乐观 |
| 钣金件折弯与焊后尺寸 | 钣金 | 折弯回弹与焊接热变形需在图纸上预留 |
| 小批量、接近注塑外观 | 手板复模(真空浇注) | 浇注料力学性能仍与注塑件有差,承力件慎用 |
| 量产件功能确认 | 注塑(试模) | 周期与成本高,通常放在结构冻结后 |
替代做法:在图纸或询价单上写明「本次验证判据」。判据是配合尺寸,就选 CNC 并把关键尺寸、基准、检测项写清;判据是外观与手感,3D 打印更快,但要标注表面状态不代表量产。判据是结构刚度,尽量用与量产同族的材料,壁厚按量产值走,不要为打印方便减薄。
补充一点:同一套手板里,不同零件可以走不同工艺。外壳走 3D 打印看外形,内部承力支架走 CNC 看刚度,钣金底板走钣金看孔位——按件拆判据,比整套统一工艺更省事,也更少误判。
误区二:手板公差照抄量产图纸
最常见的做法是:把量产图纸原封不动发给手板厂,公差照抄。结果两件事同时发生——报价上去了,验证结论反而更不可信。因为手板公差和量产公差的服务对象不同:手板公差服务于「这一轮要验证什么」,量产公差服务于装配功能、检具和互换性。两者写在同一张图上,供应商只能按最严的一条报。
为什么会出问题:公差是判据,不是精度表演
手板阶段真正要回答的是:孔位对不对得上、卡扣能不能扣住、外形评审通不通得过。这些判据大多不需要 ±0.05 mm。业内常见做法是,手板关键配合尺寸按 ±0.1~±0.2 mm 量级控制,非关键外形、非配合面直接放宽甚至不标;量产件再按功能、检具和工艺能力另定。这个区间只是判断起点,具体数值必须按图纸功能和供应商确认,不能当成承诺值。
反过来,如果手板上标了 ±0.02 mm,供应商要么用更贵的工艺(比如精铣+多次装夹),要么在检测上做文章——报价里加三坐标全检,交期拉长,成本翻倍,而你验证的装配判据一点没变。更糟的是,紧公差在低刚度工艺上(如 SLA 树脂、FDM)根本做不稳,量出来的数据反而是噪声,评审时误判「设计有问题」。
| 症状 | 常见原因 | 替代做法 |
|---|---|---|
| 报价明显偏高、交期被拉长 | 公差按量产件标注,供应商按最严项选工艺与检测 | 按验证目标分层标公差:配合面收紧,非配合面放宽 |
| 量出的尺寸离散大、无法判断 | 低刚度工艺做紧公差,测量噪声大于公差带 | 换工艺(CNC)或把该尺寸改为参考尺寸 |
| 手板装得上,量产装不上 | 手板公差带与量产工艺能力不匹配,掩盖了真实间隙 | 手板按量产工艺的典型能力预判间隙,预留调整量 |
还有一个容易被忽略的点:手板公差和量产公差的测量基准往往不同。手板可能没有专用检具,量的是自由状态下的尺寸;量产件在检具上定位后再量。两者数字一样,含义不一样。评审时如果只看数字对比,很容易得出错误结论。做法是在图纸上注明测量状态,或让供应商在报告里写清基准与夹持方式。
误区三:壁厚、圆角、拔模「手板阶段先不管」
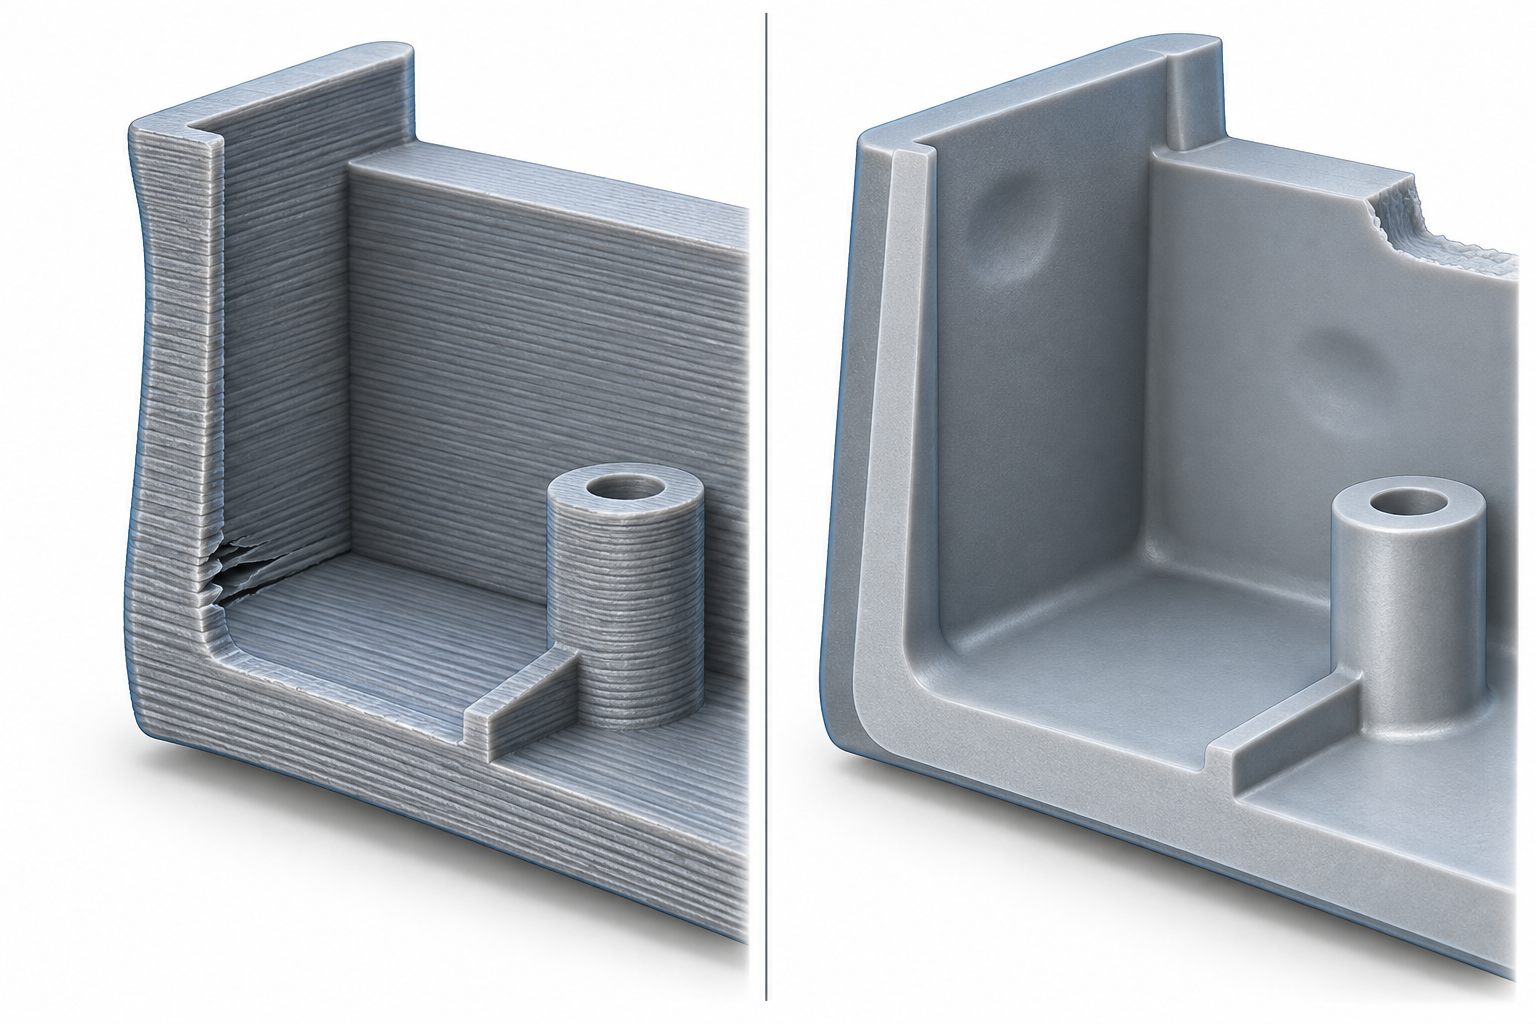
常听到的说法是:手板就是先做个形状,壁厚、圆角、拔模留到开模前再改。这个假设在纯外形评审时成立,一旦手板要验证结构强度或后续转注塑,代价就来了。曾见一个外壳手板用3D打印做,壁厚按外形给到1.2 mm,装配手感正常;转注塑后同一位置出现明显缩痕,卡扣根部因熔接痕强度不足批量断裂。
问题不在打印或注塑本身,而在手板阶段把两个工艺的成型逻辑混用了。增材是逐层堆积,薄壁主要风险是翘曲和层间强度;注塑是熔体充填加冷却收缩,薄壁的风险是填充不足、缩痕和熔接痕。同一张薄壁结构,两条工艺的失效位置往往不重合。
薄壁在不同工艺下的失效差异
| 结构特征 | 增材(FDM/SLA/SLS)常见表现 | 注塑常见表现 | 手板阶段可做的预埋 |
|---|---|---|---|
| 壁厚低于主流经验值(如塑料件小于1 mm) | 薄壁翘曲、层间剥离,长边更明显 | 填充不足、缩痕、熔接痕强度低 | 把关键壁厚补到工艺可达范围,或标注为非量产代表件 |
| 内圆角过小或缺失 | 打印无碍,但尖角处应力集中 | 尖角处填充困难,易出现短射与应力开裂 | 在内角预埋R角,承力位置优先 |
| 无拔模角 | 对打印无影响 | 脱模拉伤、顶白、表面雾化 | 沿脱模方向预埋1°~2°(业内常见做法,需按图纸与供应商确认) |
替代做法:按验证目标决定预埋程度
- 要验证结构强度或转注塑:壁厚、圆角、拔模按量产工艺预埋。壁厚先按材料与工艺的常用范围取值,圆角在承力内角不小于壁厚的0.5倍,拔模角沿脱模方向预留。
- 只确认外形与装配占位:可以放宽,但要在图纸上标注「非量产代表件」,避免后续误用。
- 非承力装饰件:薄壁与无拔模可接受,前提是不参与装配定位、不承受反复载荷。
误区四:装配手板不需要基准
见过一批结构手板,评审时扣合顺畅、螺钉能进,结论是「结构没问题」。转注塑后第一批 200 件,装配线上出现约三成卡扣顶死、两成孔位错位。追查发现:手板是 SLA 打印的,没有做统一基准面,每个零件独立摆放成型,装配时靠手感对齐。零件本身尺寸都在公差内,但零件之间没有共同的定位依据——问题不是做不准,是压根没定义什么叫「准」。
装配类手板的核心任务不是复现零件形状,而是复现零件之间的定位关系。没有基准,装配能装上只是巧合,装不上也无法判断是哪个件的哪个面出了问题。这类问题一旦推迟到模具阶段,改模的成本和周期远比手板阶段补一个定位柱高。
装配手板开工前要定义的四个基准
- 基准面(A 面):选装配时最先贴合、面积最大、最容易测量的平面,图纸上标注为第一基准。手板阶段就应把这个面加工或打印到位,而不是随手选一个成型面。
- 定位柱 / 定位孔:两个零件之间至少一对,直径方向留 0.05~0.15 mm 配合间隙(业内常见做法,具体按图纸和装配方式确认)。定位柱在手板上缺失,装配就只能靠边对齐,偏差无法复现。
- 孔位关系:螺钉孔、连接器开孔相对于基准面的位置,比孔径本身更关键。孔径大了可以补,孔位偏了整块板废。
- 配合间隙:活动件、卡扣、滑轨的间隙值要写进手板图纸,不写就默认按供应商经验给——给多少看运气。
| 症状 | 实际原因 | 替代做法 |
|---|---|---|
| 手板能装,量产装不上 | 手板无统一基准,靠手工对齐 | 图纸标注 A/B/C 基准,手板按基准加工 |
| 卡扣顶死或过松 | 配合间隙未定义,供应商按经验取值 | 图纸写明间隙值与公差带 |
| 孔位错位 | 孔位相对基准未标注,各件独立成型 | 孔位以基准面为原点标注位置度 |
| 装配后平面度超差 | 基准面未加工,打印面直接当装配面 | 基准面留加工余量或打印后铣平 |
如果手板已经做完、发现基准缺失,3D 扫描可以做基准复核:扫描装配后的整体点云,与理论模型比对,能看出是哪个方向偏、偏多少。但这是事后补救——扫描告诉你偏了,不告诉你该往哪调。下次开图时把基准标上,比扫描十次有用。
误区五:表面处理只是「好看」
常听到的说法是:手板先不处理,能装就行,表面等量产再定。实际评审现场翻车的,往往就是这一步。喷砂、阳极氧化、喷漆、电镀都会吃掉或加上一层尺寸;而纹理与光泽直接决定客户对「手感」和「档次」的判断——同一件结构,磨砂和亮面在评审会上得到的结论可能相反。
表面层改变的是尺寸,不只是颜色
阳极氧化膜厚业内常见在几微米到二十几微米量级,硬质氧化更厚;喷漆单边常见 20–60 μm,粉末喷涂更厚。对配合面、螺孔、滑动副来说,这些厚度不是零头。把手板按裸件尺寸做出来,再去氧化,孔就小了、轴就紧了。可行做法是:配合尺寸在图纸上标注「氧化前/后」基准,或对配合面留遮蔽(masking),让表面处理不落在配合区。
按评审目标选表面状态,而不是按美观选
| 评审目标 | 建议表面状态 | 要提醒的事 |
|---|---|---|
| 结构/装配验证 | 裸件或仅去毛刺,配合面遮蔽 | 任何涂层都会改变配合间隙,先验尺寸 |
| 手感与握持评审 | 喷砂或对应纹理的喷涂样板 | 纹理编号、砂粒目数要写进要求,否则每批手感不一 |
| 外观/CMF 评审 | 同色系喷涂或阳极色板比对 | 手板色差不能代表量产色差,需另做色板确认 |
| 耐磨/功能表面 | 与量产同工艺的小样同步试 | 手板工艺与量产工艺不同时,结论不可直接外推 |
替代做法可以归结成一条规则:先明确这次评审要看什么,再决定表面处理做到哪一步。看装配,就让表面处理远离配合面;看手感,就固定纹理参数并留样;看外观,就承认手板只能代表方向,量产色与纹要单独确认。把这条写进手板技术要求,比事后争论「颜色不对」省事得多。
手板验收:检什么、用什么检、判据怎么写
手板做完了,评审会上却没人说得清「算不算合格」。外观件看着还行,装配件塞不进,尺寸报告和图纸对不上——争议往往不在加工质量,而在验收判据没写清。手板的验收逻辑和量产不同:量产检的是功能与一致性,手板检的是「这次要验证的那个问题有没有被验证到」。所以先定验收目标,再定检测项和手段,最后才落到报价单。
验收项与检测手段对照
| 验收项 | 常用手段 | 适用场景 | 注意事项 |
|---|---|---|---|
| 关键外形尺寸 | 卡尺、千分尺、塞规 | 单件、规则几何 | 测量基准要与图纸基准一致;卡尺读数为参考,争议尺寸用三坐标复测 |
| 孔位、配合间隙 | 塞规、销规、三坐标 | 装配类手板 | 孔位偏差用销规快速筛查,超差再上三坐标定位 |
| 形位公差(平面度、同轴度) | 三坐标、平台+百分表 | 有装配或运动关系的件 | 手板阶段通常只检影响装配的那几项,不必全项复刻量产图 |
| 复杂曲面、自由形状 | 光学扫描(3D扫描) | 外观件、逆向比对 | 扫描给的是点云偏差色谱,判据要写清是比对CAD还是比对实物 |
| 功能与手感 | 装配测试、功能测试 | 结构件、人机交互件 | 以实测装配结果为准,不只看尺寸报告 |
全检还是抽检
手板通常只有一两件,谈全检抽检意义不大,但规则要提前说清:影响装配和功能的关键尺寸全检,用卡尺/塞规逐件过;非关键外观面、装饰性尺寸抽检或目视即可。真空复模(手板复模)小批量时,首件必须全检,后续件按关键尺寸抽检,因为硅胶模会随浇注次数磨损、尺寸漂移。
这些建议什么时候不适用
前面几节的公差、拔模、基准、检测要求,成立的前提是「手板要替量产件背一部分责任」。如果这个前提不成立,照搬反而浪费钱和时间。
- 纯外观/手感评审件:只评颜色、纹理、分模线位置,不装不测。关键尺寸可放宽到 ±0.3 mm 量级甚至更松,拔模角、壁厚均匀性可以不预埋,但要在图纸或工单上写明「外观确认件,尺寸不作验收依据」。
- 一次性展示件:展会、投标样机,用完即弃。可以用最省的工艺和材料,不必模拟量产刚度,但装配关系若会被客户上手操作,配合孔位仍建议按功能尺寸做。
- 结构尚未冻结的早期概念件:此时改设计比控尺寸更重要。公差按「能装上」给,检测只做功能装配,不做全尺寸报告。
- 极端小批量试销:几十件以内,真空复模或CNC小批即可,不必为它开钢模,也不该拿它去验证注塑的翘曲与缩痕——那属于量产工艺问题。
一句话判据:这件手板要回答的问题如果只涉及「看起来对不对」,就按外观件做;一旦涉及「装得上、扛得住、能量产」,前面的规则就不能省。拿不准时,把用途写进询价单——比事后争论便宜。
常见问题
下面几个问题,是手板询价和验收阶段最常被反复问到的。答案按工程判据给,不按销售口径给;涉及具体数值的,都以图纸标注和供应商确认为准。
手板报价为什么同一张图差好几倍?
多数差异不在材料,而在三件事:工艺路线(CNC 单件铣削 vs 3D 打印 vs 复模)、公差与检测要求(是否要三坐标全尺寸报告)、表面处理(喷砂、阳极、喷漆各自有工序)。同一零件按「外形确认件」和按「装配验证件」报价,工作量本来就不同。询价时把验证目标写清楚,比压价更能拿到可比报价。
手板一定要做到和量产件一样的公差吗?
不一定。手板公差服务于验证判据:验证装配与配合的,关键配合尺寸要收紧;只验证外形与手感的,非关键尺寸可放宽。业内常见做法是手板关键尺寸按 ±0.1~±0.2 mm 量级控制,非关键尺寸放宽,量产件再按功能另定。具体数值以图纸和供应商确认为准,别把量产公差直接抄到手板图上。
手板阶段要不要预留拔模角和壁厚?
看验证目标。如果手板之后要走注塑或真空复模,且要验证脱模、缩痕、填充,那么拔模角和壁厚应当按量产工艺预埋,否则手板给出的「能装、好看」是假阳性。如果只是纯外形评审或一次性展示件,可以不预埋,但应在图纸或交接单上标注「非量产代表件」,避免下游误读。
装配手板需要基准吗?
需要。缺基准面、定位柱、孔位基准的手板,装配问题往往推迟到量产才暴露。建议在图纸上明确基准面、定位柱、关键孔位和配合间隙,必要时用 3D 扫描复核实际件与数模的偏差。基准不清的手板,装配顺畅也不能作为量产放行依据。
手板验收要检哪些项,报价单里要写吗?
要写。常见验收项包括关键尺寸、孔位、配合间隙、外观与表面状态、功能装配测试。检测手段按项选:卡尺/塞规用于常规尺寸,三坐标或光学扫描用于形位与复杂轮廓,功能装配用于验证配合。哪些全检、哪些抽检,应在报价单或技术协议里约定;否则验收争议会落到供应商的默认标准上。
核心要点
- 手板的第一用途决定工艺:验证装配与结构,优先选能在真实壁厚、真实材料刚度下成型的路线;只验证外形与手感,才轮到低成本快速工艺。
- 手板上不要照抄量产公差。手板公差按「验证目标」写,量产公差按「装配功能」写,两者混写会同时推高报价和掩盖真实问题。
- 壁厚、圆角、拔模这些量产值,在手板上就要按量产方向预埋;手板改一处结构,通常意味着模具、检具、装配工装一起改。
- 装配类手板必须带基准:定位柱、基准面、孔位一次做到位,否则手板装得上、量产装不上,问题会被推迟到最贵的阶段。
- 手板验收要写清检什么、用什么检、判据是什么;只写「尺寸合格」等于没写,光学扫描加关键尺寸卡尺/塞规通常够用。



