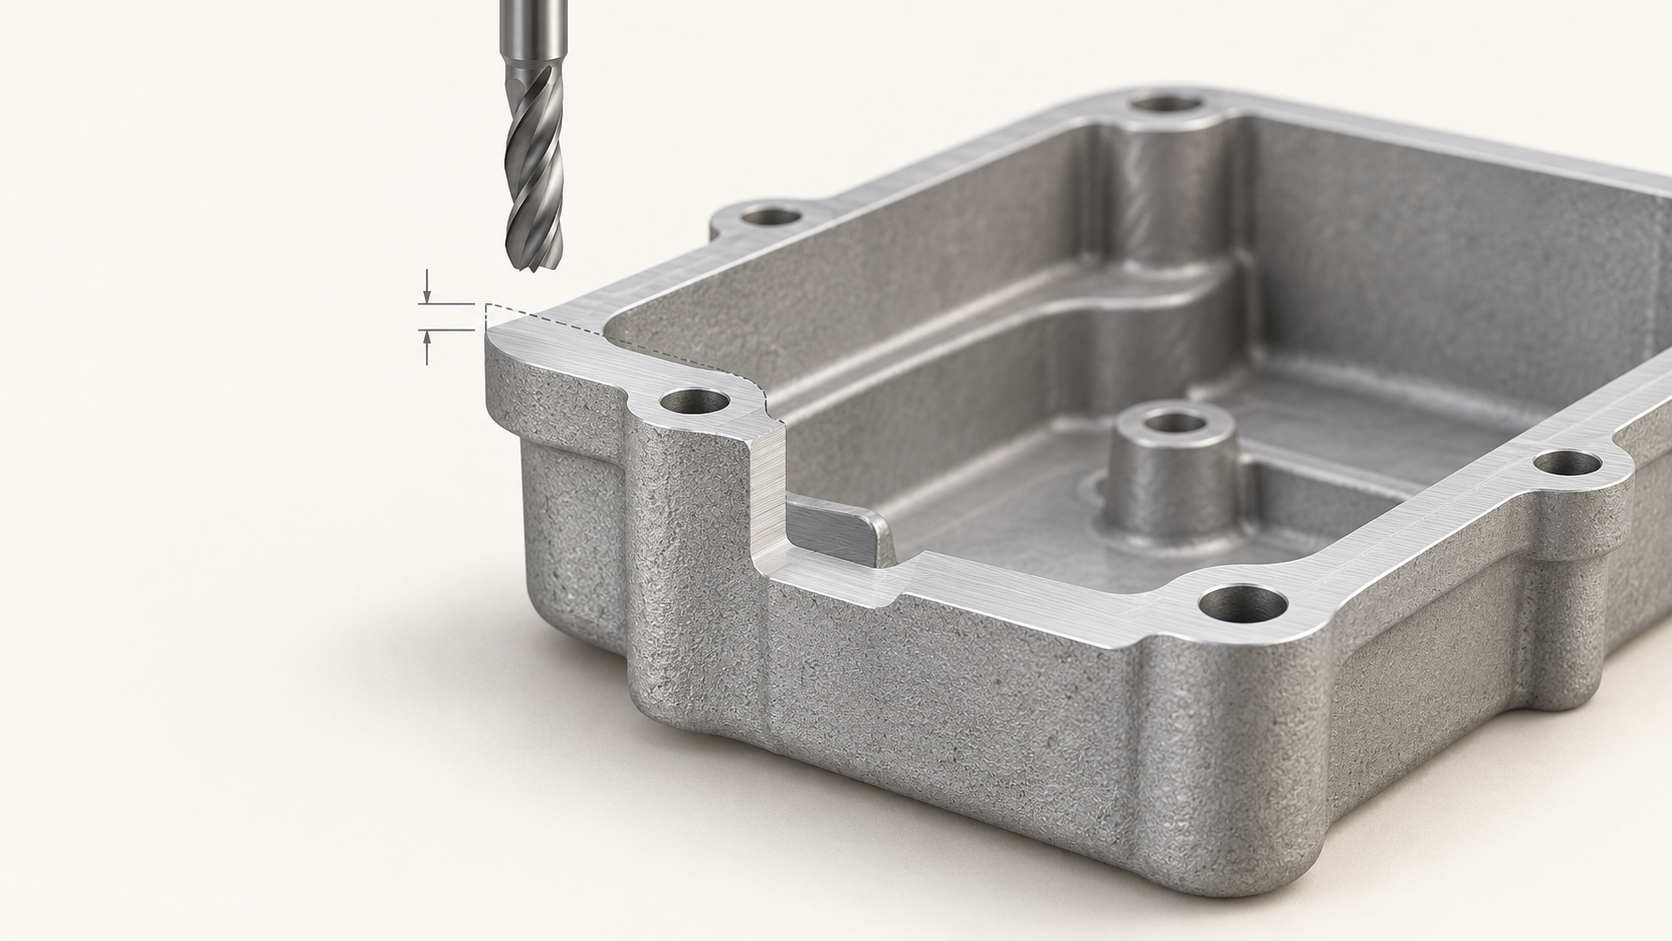
压铸铝合金加工余量为什么会导致密封面和孔位失效?
现场常见一种反常结果:为了保证密封面尺寸,项目把压铸铝合金加工余量放得很大,CNC 加工后却出现气孔、局部壁厚不足,甚至密封面发生变形。另一类问题是安装孔本身加工合格,但孔位相对壳体基准偏移,装配时仍然无法对齐。此时,问题往往不在切削参数,而在压铸毛坯、定位基准和余量窗口没有一起定义。
加工余量不是越大越保险。它的下限要覆盖铸态表层、尺寸波动、翘曲、飞边和装夹定位误差,确保功能面能够连续切净;它的上限则受加工后最小有效壁厚、孔底厚度、密封结构和内部缺陷风险限制。压铸件表层与内部的致密程度可能不同,去除过多材料有机会进入气孔、缩松或低密度区域。
因此,压铸、装夹和 CNC 应分别承担不同的误差:压铸负责形成稳定毛坯,模具和结构负责提供可重复的粗基准,CNC 再用精基准控制密封面、孔系和平面之间的关系。一次装夹可以减少重复定位误差,但不能修复毛坯翘曲或基准不稳定。
- 开模前确认哪些表面必须加工,以及密封面、安装面和孔系的功能关系。
- 明确粗基准、CNC 精基准和基准转换顺序,必要时在模具上预留定位凸台或可靠基准面。
- 把加工后最小壁厚、孔底厚度、平面度、孔位和气密性列入首件验收,而不是只标注一个“留加工余量”。
压铸铝合金加工余量的计算边界:单边余量、总余量与最小壁厚
压铸铝合金加工余量首先要统一术语。单边余量是某一加工面从压铸毛坯到 CNC 成品面预留的材料厚度;相对的两个面同时加工时,二者合计才是总余量。刀具某一刀的切深只是加工参数,不等于图纸上的总余量;加工后最小壁厚则是零件保留下来的有效材料,也不能与余量混为一谈。
压铸铝合金加工余量的初始计算框架
工程上可先用变量式建立窗口:初始单边余量 ≈ 毛坯尺寸波动覆盖量+变形或翘曲补偿量+装夹定位误差覆盖量+需要清除的铸态表层厚度。其中,尺寸波动应来自首批毛坯测量,而不是只引用压铸公称尺寸;变形量还要结合分型面、滑块、浇口和壁厚分布判断。若基准转换会带入位置误差,单纯放大余量并不能修复孔位或同轴度。
用加工后最小壁厚反向校核余量上限
余量确定后必须反算加工后的最小壁厚、孔底厚度和密封结构剩余材料。对于薄壁、筋条根部、盲孔底部或厚薄过渡区域,过大的单边余量可能使 CNC 切入低密度区域,暴露气孔、缩松或其他铸造缺陷,也可能使局部壁厚不足。最终应同时验证“能否稳定切净铸态表层”和“是否保留足够有效材料”,并把毛坯状态基准、加工后尺寸及最小壁厚写入图纸或 RFQ。
确定压铸铝合金加工余量的第一步:建立粗基准和 CNC 精基准
先定基准,再定压铸铝合金加工余量。如果密封面、孔系和安装面没有共同的定位逻辑,单纯增加余量不能修复孔位偏移、同轴度失控或基准转换带来的尺寸关系误差。
粗基准要避开分型面和不稳定铸造特征
首道工序应检查分型面错位、滑块痕迹、浇口残留、飞边和局部翘曲,确认哪些铸态面能够稳定支撑夹具。大平面若存在变形,不宜直接把最高点当作唯一基准,否则加工后可能出现局部吃刀、局部未加工。模具阶段可以预留定位凸台、可靠基准面或底孔,为后续 CNC 提供可重复的粗定位条件。
CNC 精基准决定余量如何被真正切除
完成粗加工后,应根据功能基准建立 CNC 精基准,并明确基准转换顺序。密封面与相关孔系若能在同一装夹中完成,通常有助于减少重复定位误差;但一次装夹仍不能消除毛坯翘曲、定位面不稳定、刀具偏差和测量误差。底孔也不能只看加工余量,还要确认其位置精度是否会把误差带入后续孔位或螺纹。
- 供应商应确认:粗基准面、精基准面、定位销或夹紧点的位置,以及是否需要专用检具。
- 首件报告应记录毛坯基准状态、基准转换后的关键尺寸、孔位和密封面的相互关系。
- 若基准面本身存在明显铸造变形,应先用毛坯测量结果修正定位和余量窗口,而不是直接放大刀路切深。
按功能表面确定压铸铝合金加工余量:密封面、孔、轴承座与外观面
压铸铝合金加工余量不能整件套用一个数值。先按功能表面分组,再判断哪些毛坯误差必须由 CNC 消除,哪些区域应尽量保留铸态材料。余量过小可能残留飞边、冷隔或未切净表层;余量过大则可能暴露气孔、缩松,或使薄壁在切削和装夹后变形。
| 表面或特征 | 余量评估重点 | 余量过小风险 | 余量过大风险 | 首件检查 |
|---|---|---|---|---|
| 密封面、安装面 | 覆盖翘曲、铸态粗糙度和定位误差,保证连续切净 | 局部未加工,平面度或气密性不稳定 | 切入孔隙区,造成壁厚不足 | 平面度、加工覆盖率、最小壁厚、气密性 |
| 轴承孔、配合孔 | 孔位、同轴度、装夹基准及孔径加工余量 | 铸态表面或变形影响装配 | 孔壁变薄,可能暴露气孔 | 孔径、孔位、同轴度、孔壁厚度 |
| 螺纹孔、安装孔 | 底孔位置、孔底厚度和螺纹有效深度 | 螺纹不完整或孔位偏移 | 孔底穿透或局部壁厚不足 | 底孔、螺纹通止规、孔底厚度 |
| 外观面、薄壁和筋条附近 | 是否必须加工、纹理一致性及局部刚度 | 残留铸态缺陷或外观不一致 | 局部吃刀、变形或切入缺陷 | 外观、轮廓、变形和剩余壁厚 |
密封面和轴承孔的加工余量要服务于装配关系
密封面应重点确认加工后是否连续切净,而不是只看某个测点的尺寸。轴承孔则要把孔位、同轴度和配合基准一起评估;一次装夹可减少重复定位误差,但不能消除压铸毛坯翘曲或基准不稳定。部分供应商资料将轴承孔窄公差、密封面平面度列为 CNC 后道控制项目,这类数据只能作为有条件的参考,最终仍需结合刀具、装夹、测量方法和首件结果确认。
压铸铝合金加工余量下限如何覆盖毛坯偏差、变形和铸态表层?
判断原则:压铸铝合金加工余量的下限,不是由单一的铸态粗糙度决定,而是要覆盖功能面相对加工基准的实际偏差。尺寸收缩差异、翘曲、分型面错位、飞边、局部未充型,以及装夹定位误差,都可能使同一平面在不同位置呈现不同加工深度。余量应保证目标区域能够连续切净,但不能只按某一个最高点或最低点估算。
压铸铝合金加工余量要看毛坯偏差分布
以壳体大密封面为例,若毛坯存在轻微翘曲,刀具可能在局部吃刀、局部擦过,最终留下未加工铸态表面。首批毛坯不宜只测一个边角点,而应以拟定的粗基准或精基准建立测量坐标,检查功能面多个点位、平面两端和薄壁连接区域。必要时可采用三坐标或扫描方式记录偏差分布,再判断初始余量和粗加工刀路。
压铸铝合金加工余量的测量与记录要求
- 明确毛坯状态:是否已去浇口、飞边,测量前是否经过清理或校正。
- 固定测量基准:记录基准面、定位孔或定位凸台,避免把不同基准下的数据混在一起。
- 覆盖关键点位:包括密封面边缘、孔系附近、厚薄过渡区和容易翘曲的大平面。
- 规定判定规则:区分尺寸偏差、局部未加工、表面缺陷和装夹造成的变形,并将实测结果反馈到余量窗口和工序方案。
因此,初始压铸铝合金加工余量只能由理论估算提出,不能替代毛坯数据。若毛坯偏差主要来自不稳定的基准或明显翘曲,继续放大余量未必能解决问题,还可能侵入薄壁或缺陷敏感区域。更稳妥的做法是先确认毛坯测量基准、测量点位和合格判定,再用首件加工结果验证是否切净、是否保持设计壁厚。
余量过大为什么可能暴露气孔、缩松并造成薄壁变形?
压铸铝合金的表层并不代表内部材料状态完全一致。靠近表面的区域通常较致密,但过度去除材料后,可能进入气孔、缩松或其他缺陷更集中的区域。相反,余量过小又可能保留氧化皮、冷隔、飞边或局部未加工区。因此,加工余量不是越大越安全,而是在切净铸态表层与保留有效材料之间建立窗口。
压铸铝合金加工余量与薄壁变形风险
对壳体密封面而言,放大余量可能使刀具切入低密度区域,出现针孔、渗漏或局部壁厚不足。薄壁、筋条根部和厚薄过渡位置还容易受切削力、装夹力和释放残余应力的影响,表现为平面度变差或加工后回弹。一次装夹能够减少重复定位误差,但不能消除毛坯翘曲、基准不稳定和加工变形。
| 检查对象 | 应确认的风险 | 首件检查动作 |
|---|---|---|
| 密封面 | 气孔、局部未加工、壁厚不足 | 检查连续切净、平面度、最小壁厚和气密性 |
| 安装孔及孔系 | 孔位偏移、孔底过薄、基准转换误差 | 检查孔位、孔径、孔底厚度及装配关系 |
| 薄壁与筋条附近 | 切削或装夹导致翘曲、变形 | 检查自由状态下的轮廓、平面度和局部厚度 |
以铝合金压铸壳体为例,应先标出功能基准和密封面,再测量首批毛坯的关键面分布,确认余量是否覆盖翘曲和定位偏差;随后安排相关平面与孔系的合理装夹,首件加工后复核最小壁厚、平面度、孔位及气密性。若缺陷集中出现在固定区域,应回查模具排气、浇口、壁厚过渡和基准结构,而不是简单继续增加余量。
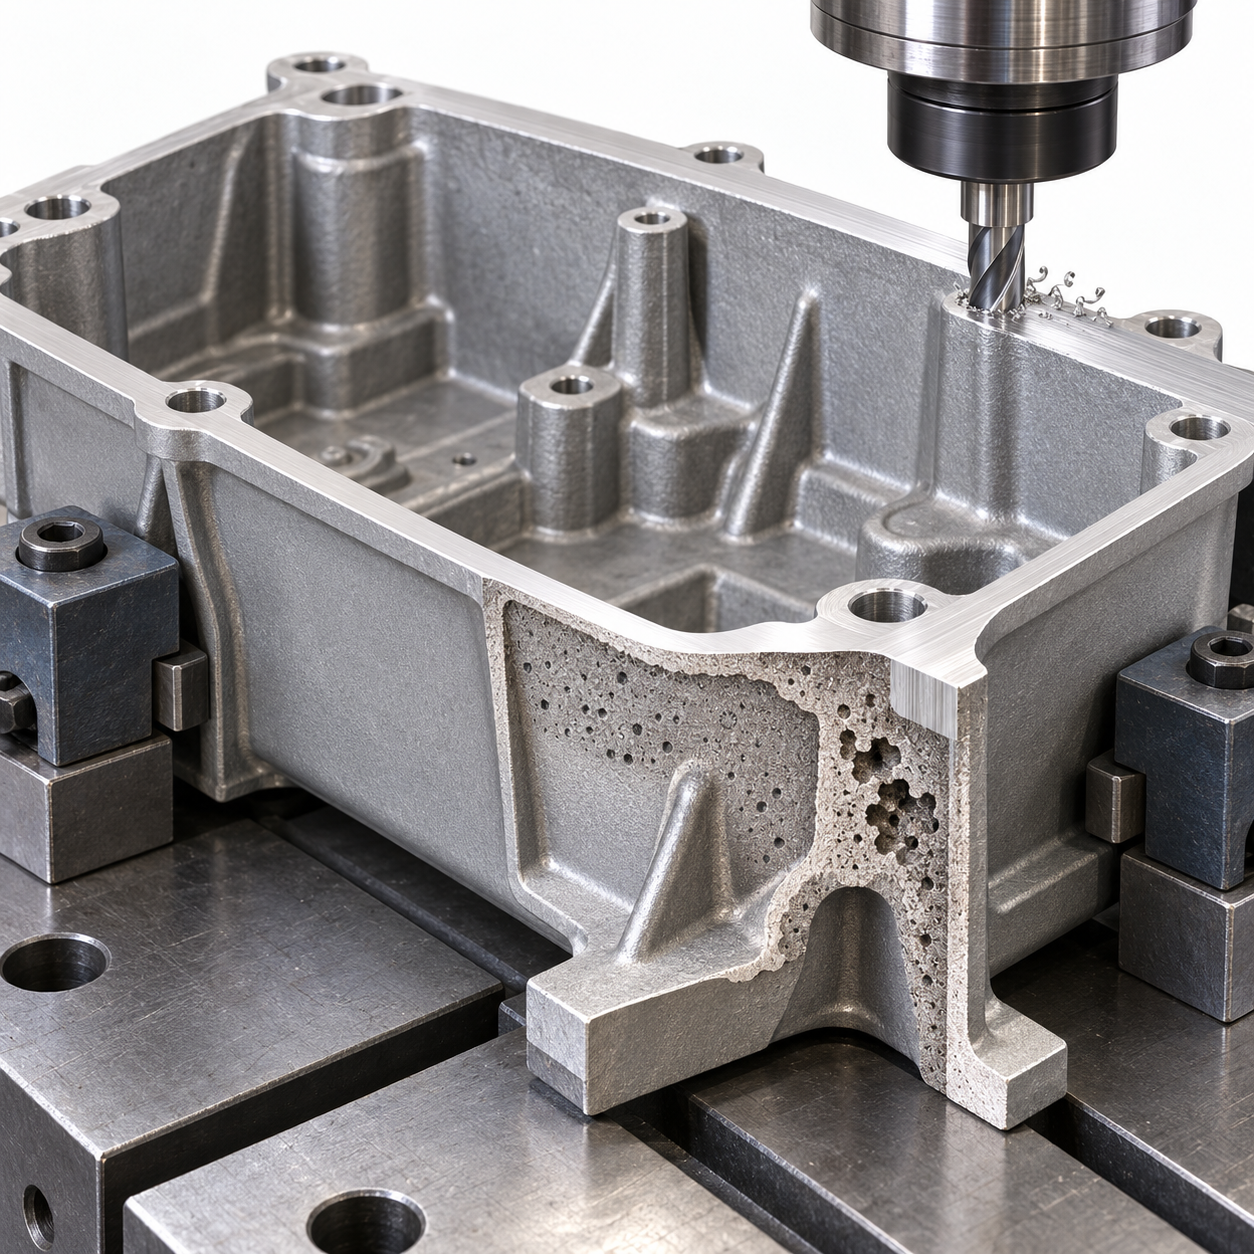
压铸铝合金加工余量如何通过毛坯测量和首件加工闭环确认?
压铸铝合金加工余量不能只在 CNC 编程阶段决定。开模或量产前,应先在图纸上标出加工面、粗基准、精基准、加工后最小壁厚、孔底厚度以及密封或气密性要求。若定位凸台、基准面或底孔的位置不稳定,单纯增加余量并不能修正孔位、同轴度和密封面之间的关系误差。
用毛坯测量确认压铸铝合金加工余量窗口
首批毛坯应按实际装夹基准测量关键面、孔位相关基准、分型面错位、翘曲和局部壁厚。大平面不能只测中心点,还要检查边缘和四角是否存在局部高低差。测量结果用于区分三类问题:余量不足导致未切净,余量过大导致剩余壁厚不足,以及基准转换造成的整体偏移。必要时可结合三坐标、量具或扫描数据确认偏差分布,但测量方法必须与图纸基准一致。
首件 CNC 后检查加工余量是否真正合理
首件加工后,先确认功能面是否连续切净,是否暴露气孔、缩松、冷隔或局部缺陷;再检查加工后最小壁厚、孔位、孔底、平面度、螺纹和装配关系。密封结构还应按产品要求验证气密性,外观面则检查纹理、刀痕和局部变形。一次装夹可以减少重复定位误差,但不能消除毛坯翘曲、装夹变形、刀具磨损或测量误差。
- 图纸:明确加工面、加工后尺寸与公差、基准体系和最小壁厚。
- RFQ:要求供应商说明毛坯状态基准、定位方式、余量窗口及首件测量项目。
- 首件报告:记录毛坯偏差、加工后尺寸、缺陷暴露情况、平面度、孔位及气密性结果。
- 量产修正:依据实测分布调整余量、装夹方案和刀路,不把单一经验值固化为所有零件的规则。
压铸铝合金加工余量常见问题
压铸铝合金加工余量不能脱离合金、壁厚、模具结构、基准链和首件测量结果单独确定。下面的回答用于图纸评审和供应商沟通,不替代具体零件的工艺验证。
约 0.2 mm 的加工余量适用于所有压铸铝合金零件吗?
不适用。约 0.2 mm 只能作为部分设计资料中的经验参考,实际还要覆盖压铸尺寸波动、翘曲、定位误差和需要清除的铸态表层,并校核加工后最小壁厚、孔底厚度及缺陷暴露风险。不同特征不应统一套用同一个数值。
密封面是否应该统一增加压铸铝合金加工余量?
不应简单统一增加。密封面需要保证连续切净、平面度和气密性,但余量过大可能切入气孔或缩松区域,也可能使局部壁厚不足。应结合毛坯偏差分布、密封结构、装夹基准和加工后最小壁厚确定窗口。
压铸铝合金加工余量过大,为什么反而会出现气孔或壁厚不足?
压铸件表层与内部的致密程度可能不同。切除过多材料后,刀具可能进入气孔、缩松或其他缺陷集中区域;对于薄壁和厚薄过渡结构,过量切削还会降低有效壁厚,并增加切削力或装夹引起的变形风险。
首件阶段应测量哪些项目,才能确认加工余量合理?
至少应记录毛坯关键面的尺寸和翘曲分布,并在加工后检查是否完全切净、最小壁厚、孔底厚度、孔位、平面度、螺纹及密封要求。若零件有气密性或外观要求,也应纳入首件验收。测量基准必须与加工基准和图纸基准对应。
核心要点
- 压铸铝合金加工余量的下限,要覆盖毛坯尺寸波动、变形、定位误差和必须清除的铸态表层;上限受最小壁厚、孔底厚度及缺陷暴露风险限制。
- 密封面、轴承孔、安装孔、外观面和薄壁区域不应套用同一个余量数值,应按功能和基准链分别评估。
- 先确定压铸粗基准与 CNC 精基准,再倒推余量;单纯增加余量不能修复基准不稳定导致的孔位、同轴度或平面度问题。
- 某些设计资料提到约 0.2 mm 的最小机械加工余量,但这只能作为特定条件下的经验起点,不能替代毛坯测量和首件验证。
- 图纸和 RFQ 应同时写清加工面、加工后尺寸、公差、基准、最小有效壁厚、缺陷验收及首件检查项目。



