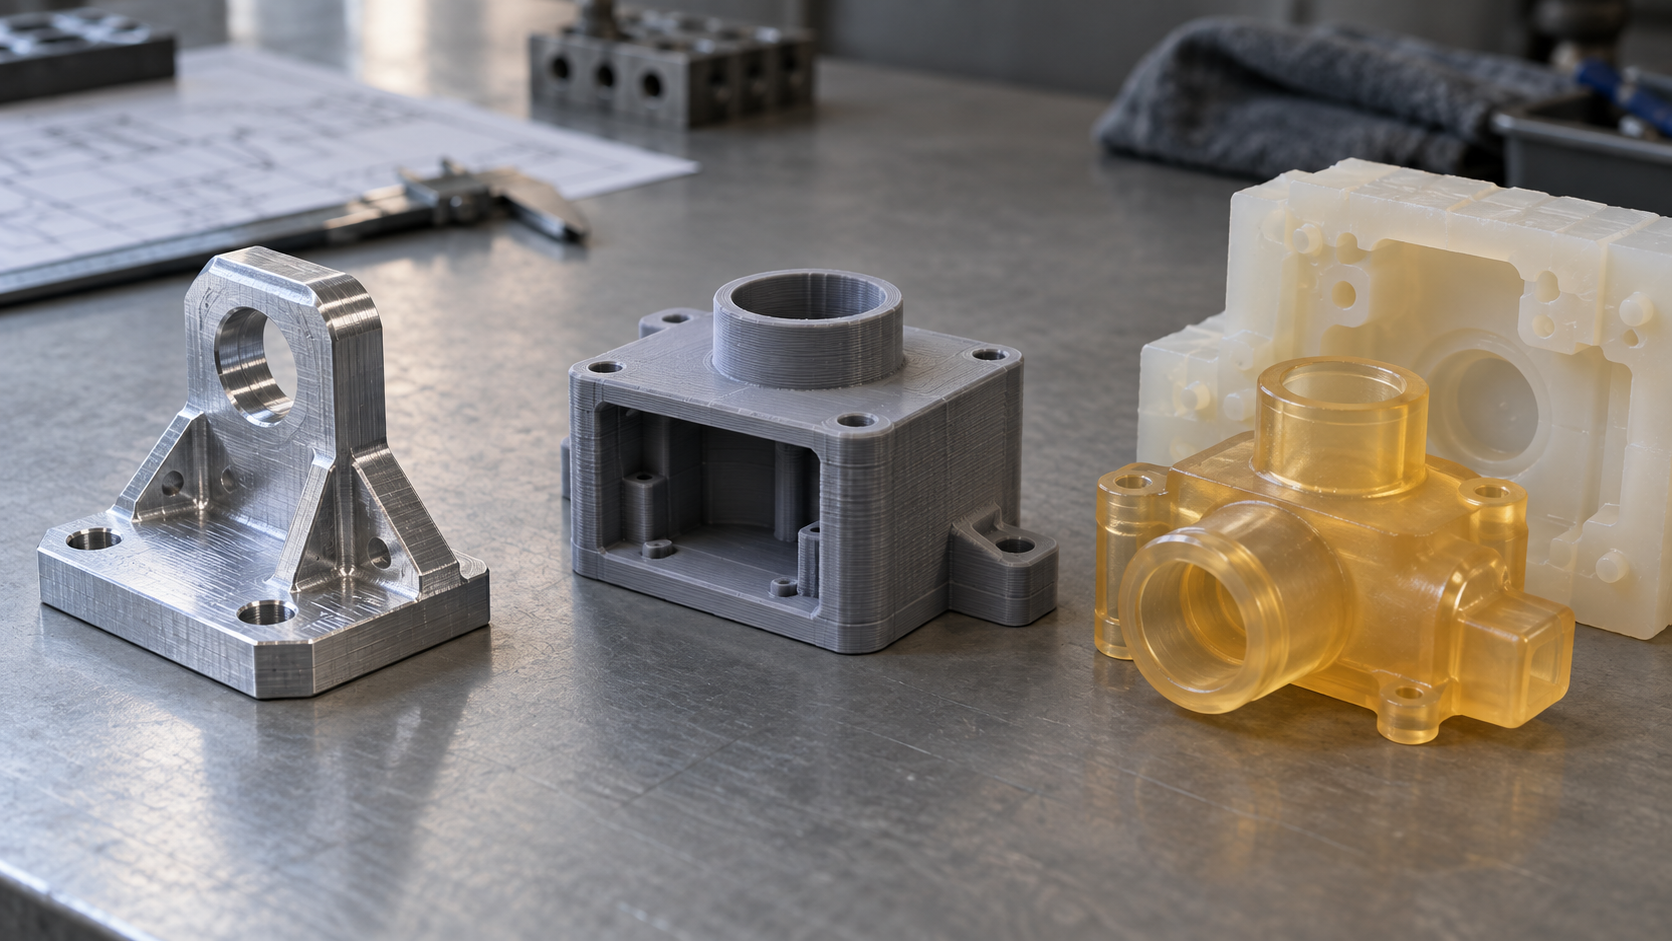
快速原型制造先定验证目标,再定工艺
拿到一个需要打样的零件,先别急着比价或挑设备。快速原型制造的第一步,是把「这个件拿去干什么」说清楚。外观评审看的是曲面衔接、分模线位置和表面色泽;装配验证看的是孔位、卡扣与干涉间隙;功能测试则关心材料强度、耐温和反复拆装后的尺寸保持。三类目标对工艺的判断标准完全不同,用同一份图纸套所有路线,往往第一轮就报废。
把验证目标翻译成三条可执行的输入:材料(是否需要真实工程塑料或金属)、公差带(哪些尺寸必须严、哪些可以放)、表面要求(是否要纹理、喷漆或打磨)。这三条写进询价单,工艺边界自然浮现。默认选最快或最便宜的路,通常只是把问题推到第三轮修改。快速原型制造省的是改版时间,不是省掉判断。
CNC 原型:尺寸稳、看刀具可达与装夹
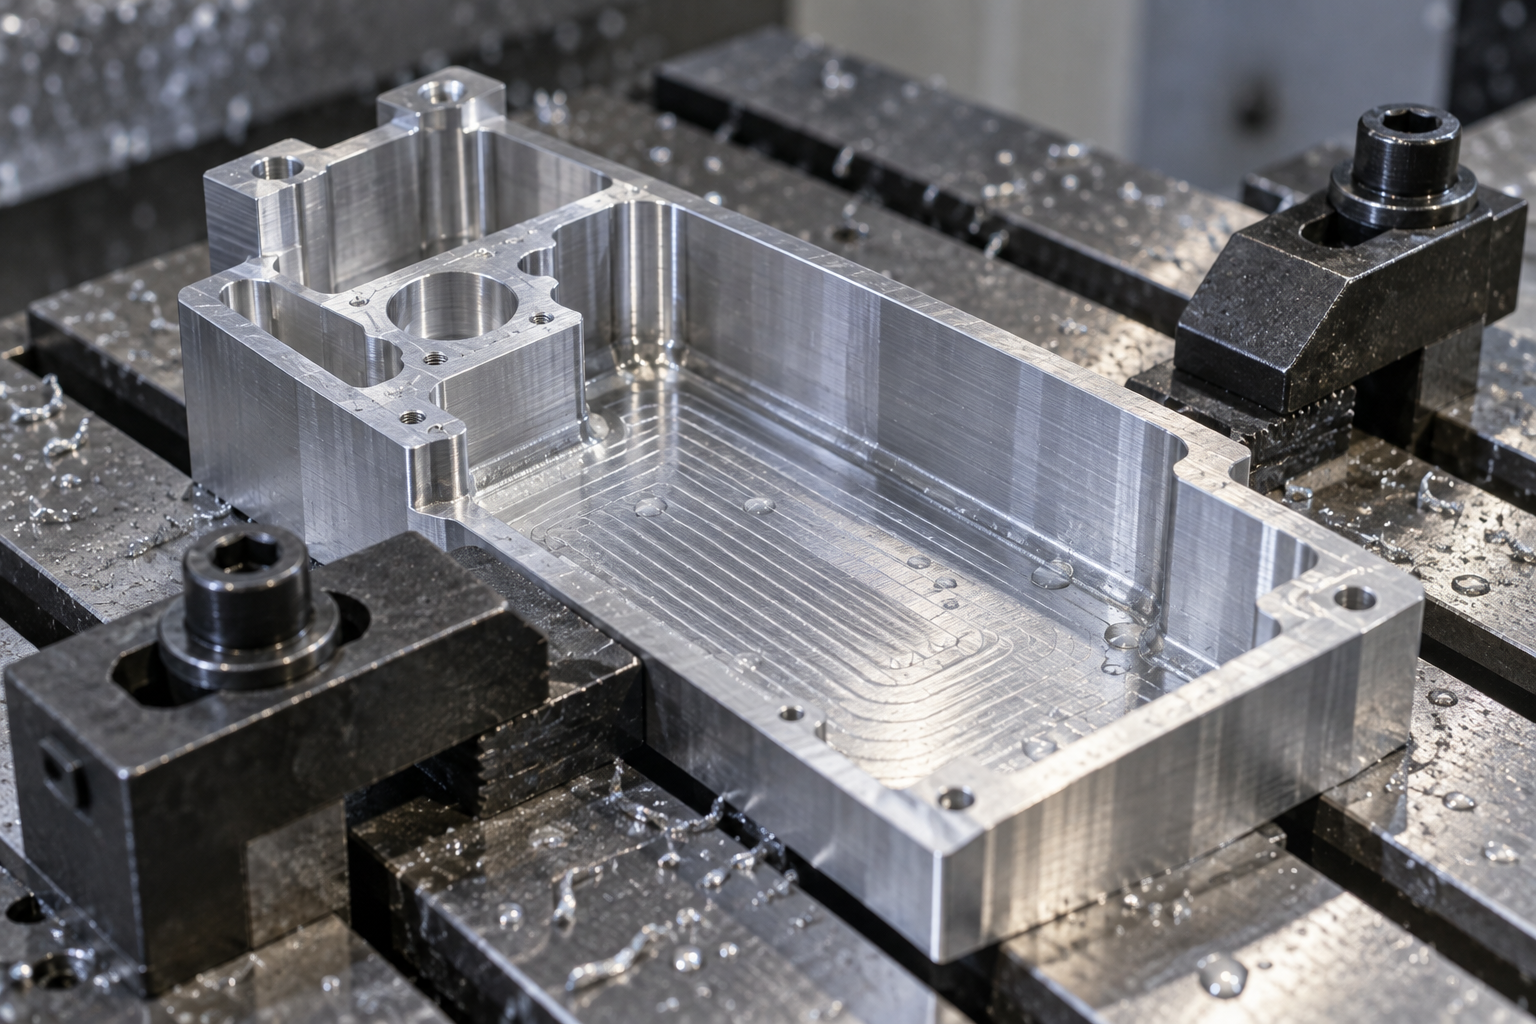
需要真材料、真螺纹、能拧上去的配合件,快速原型制造里通常先排 CNC。铝、钢、POM、PEEK 都能直接上机床,尺寸稳定性和表面质量比打印件更接近最终零件。代价藏在细节里:刀具可达性决定深腔和清角能不能做到,薄壁件装夹一夹就变形,二次装夹又会把定位误差叠进去。
公差带怎么给才合理
业内常见的一般加工公差在 ±0.1 mm 量级,配合面、密封面精加工可到 ±0.02 mm 上下;具体能到多少要看材料、特征尺寸和装夹方式,按图纸逐项确认,别按整张图统一收紧。快速原型制造阶段真正要控制的往往只有几个关键尺寸,其余放宽,报价和周期都会明显不同。
深腔与清角的取舍
刀具越长越细,刚性越差,振动和让刀随之出现。腔深超过刀径数倍时,要么改电火花、要么把圆角半径放大到标准刀能进。图纸上写 R0.5 的内角,实际可能得用 R1 或 R2 的刀绕出来,或者干脆留工艺孔。这类改动早点沟通,比事后返工省事。
3D 打印原型:省模具,但要接受各向异性
3D 打印在快速原型制造里最大的价值是省掉模具:改版只改文件,没有开模摊薄成本。代价是各向异性——FDM 件在层间(Z 向)的拉伸强度通常明显低于 XY 向,业内常见说法是“打个七折甚至更低”,但具体倍数取决于材料、填充率与路径,需按实测或供应商数据确认。受拉、受弯、卡扣反复拆卸的零件,别只按打印方向看着顺就下单。
SLA 表面细腻、适合外观评审,但树脂件长期受力会蠕变;SLS 无需支撑、适合装配干涉验证,但表面偏粉质,密封面往往还要后加工。螺纹建议直接成型小径粗牙螺纹,或预留底孔再攻丝;细牙螺纹打印后配合精度难保证。
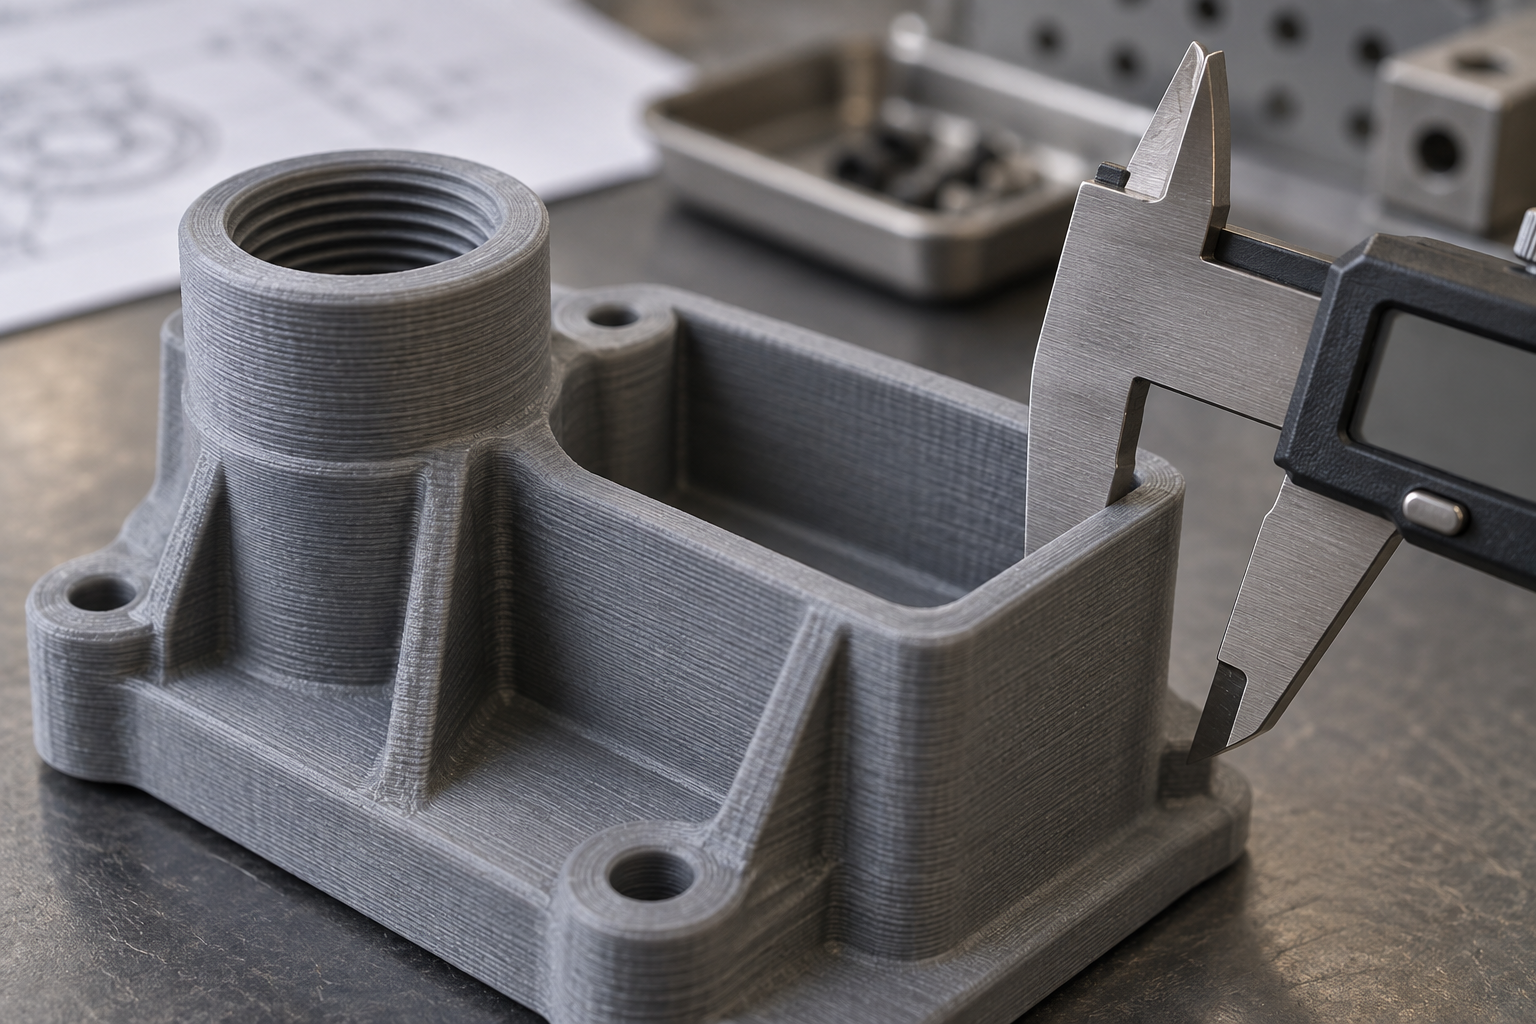
三类验证目标不适合交给打印件:需要精密配合的滑配面、承受持续载荷的结构件、以及要求尺寸长期稳定的检具。这些目标建议改走 CNC 或钣金路径。
真空浇注与钣金:小批量与结构件的补充路径
快速原型制造常被默认成“CNC 或 3D 打印二选一”,但另外两条路在特定场景里更划算。
真空浇注:母模决定上限,气泡决定一致性
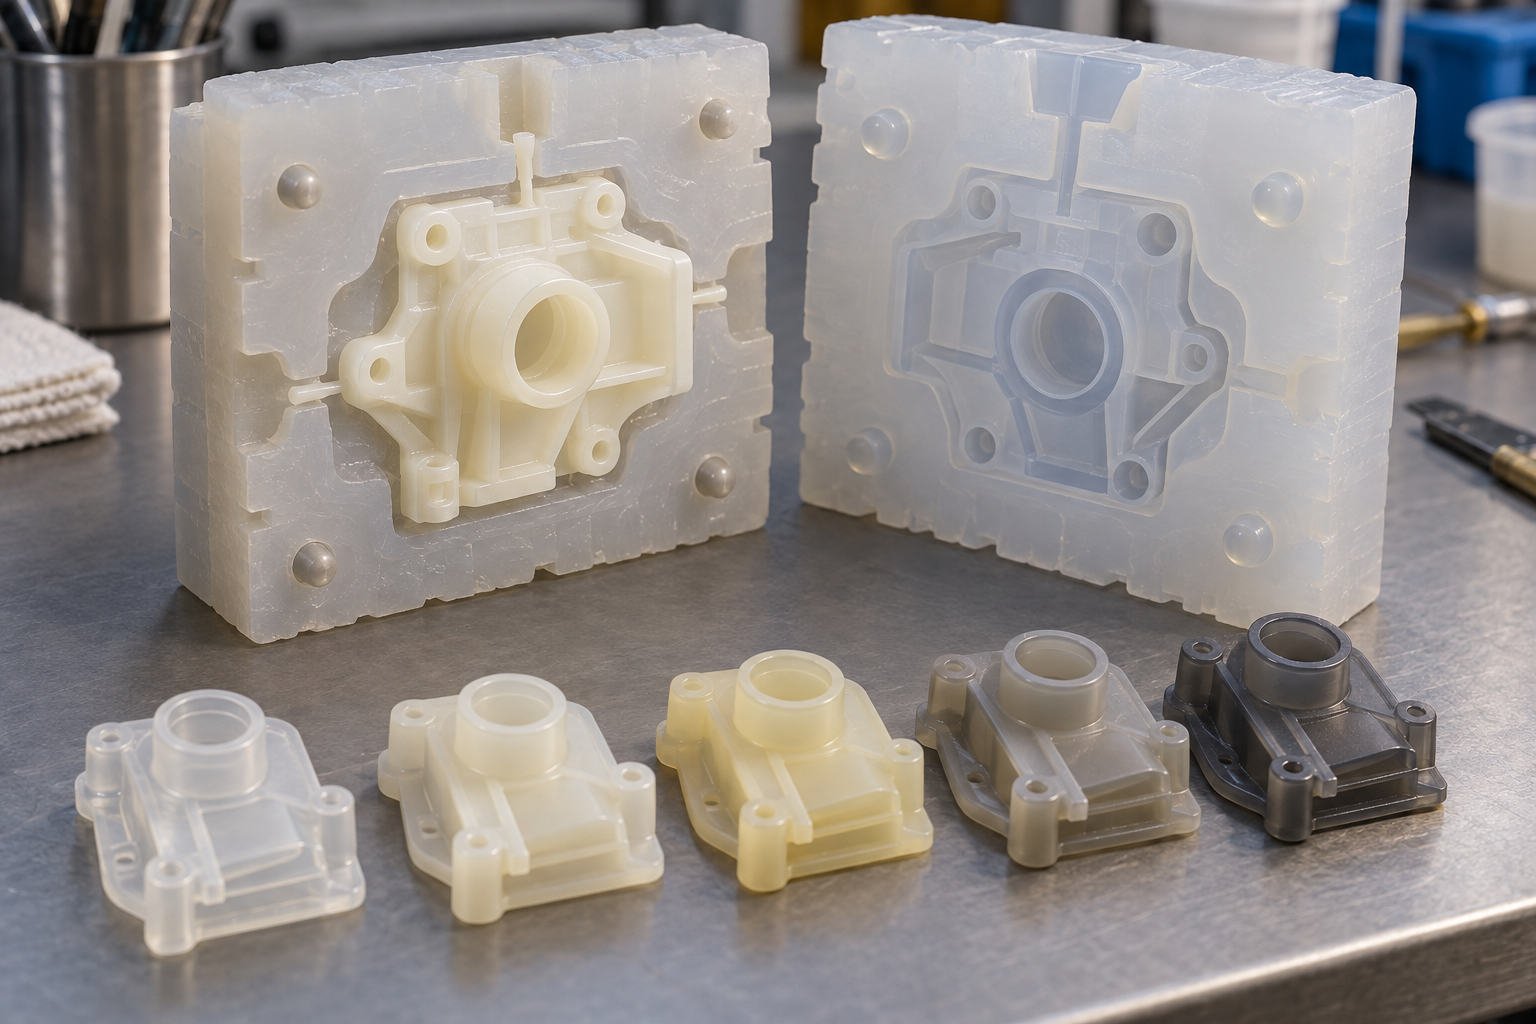
真空浇注(手板复模)适合 10 件到几十件、外观与手感接近注塑件的小批量。硅胶模翻制的前提是母模质量——母模若用 SLA 打印,层纹会复制到每个浇注件上;母模若用 CNC 加工,表面粗糙度直接决定复模件外观。浇注过程的气泡控制决定批次一致性:真空脱泡不到位,件内会出现气孔,打磨后露白。业内常见收缩率按材料不同在 0.1%–0.5% 区间,需按具体树脂牌号确认。
钣金:回弹与焊接变形是主要余量来源
钣金适合外壳、支架、安装板这类结构件。折弯回弹使实际角度小于设定值,通常需要在模具上做角度补偿;焊接变形会让平面度超差,设计时可在焊缝附近留工艺余量,或焊后再加工基准面。孔位到折弯边的距离若小于料厚,折弯时孔会拉变形,排样时要注意。
成本驱动公差:把精度留给配合面
快速原型制造的成本并不随“件数”线性变化——真正推高单价的是公差带收紧、表面粗糙度升级和后处理工序增加。一个 Ø20 的轴,若全周标 ±0.02 mm 并要求 Ra0.8,供应商大概率要增加半精车、精车甚至磨削,单价可能是放宽容差后的两到三倍。业内常见做法是:只在配合面、密封面、定位面标严公差,其余非装配区域放宽到一般公差(如 ±0.1~±0.3 mm,视材料和尺寸段而定,需按图纸确认)。
报价前建议把信息一次给全:数量、材料牌号、关键尺寸与配合关系、是否有外观件要求。这些信息决定了工艺路线和装夹次数,缺一项报价就可能偏差。如果你不确定哪些面该收紧,可以直接通过 AI 对话报价 上传图纸说明装配关系,通常比来回改图纸更快收敛。
常见问题
以下是围绕快速原型制造工艺选择的高频追问,答案都对应前文的判据,不涉及具体交期与报价承诺。
快速原型制造里,CNC 和 3D 打印到底怎么分工?
看验证目标。要装配干涉、螺纹配合、密封面这类尺寸与力学判据,优先 CNC,材料是金属或工程塑料,尺寸更稳;只做外观评审、形态确认、快速改版,3D 打印省模具、改版零成本。两者不是替代关系,常在同一项目里分工:外观件打印,功能件加工。
3D 打印件为什么不能直接当功能测试件?
主要卡在各向异性。FDM 的 Z 向强度明显低于 XY 向,层纹与支撑去除痕迹也会影响配合面。若功能测试的载荷方向正好落在层间,结果会失真。这类验证应换 CNC 或真空浇注件,或至少调整打印摆放方向后重新评估。
真空浇注适合多少件?和注塑怎么衔接?
业内常见在 10 到几十件的小批量,外观接近注塑件,适合试销或小批验证。它用硅胶模翻制,母模质量与气泡控制决定批次一致性。件数再往上、且结构定型后,才考虑开钢模转注塑,否则模具费摊不薄。
图纸上公差怎么标,才能不把成本推高?
把严公差只留给配合面、密封面和定位面,其余按一般公差放开。全尺寸收紧、表面粗糙度要求提高、后处理工序增加,都会推高单价。报价前提供数量、材料、关键尺寸与装配关系,供应商才能给出有意义的工艺建议。
快速原型制造选工艺时,最容易忽略哪一步?
检测。原型做出来要能量、能验,否则验证目标落空。关键尺寸应在图纸上标明检具或测量方式;钣金件还要预留折弯回弹与焊接变形的余量。把检测方案和工艺一起定,比事后返工便宜。
核心要点
- 先定验证目标:看外观、装配干涉还是功能耐久,决定工艺而不是反过来。
- 快速原型的公差带由工艺与装夹共同决定,图纸上标注越细越要先确认可达性。
- 3D 打印省模具但各向异性明显,CNC 尺寸稳但需考虑刀具可达与二次装夹。
- 真空浇注适合 10–几十件的小批量,但母模质量与气泡控制直接决定成品一致性。
- 成本驱动公差:把高精度只留给配合面,能显著压低原型单价。



