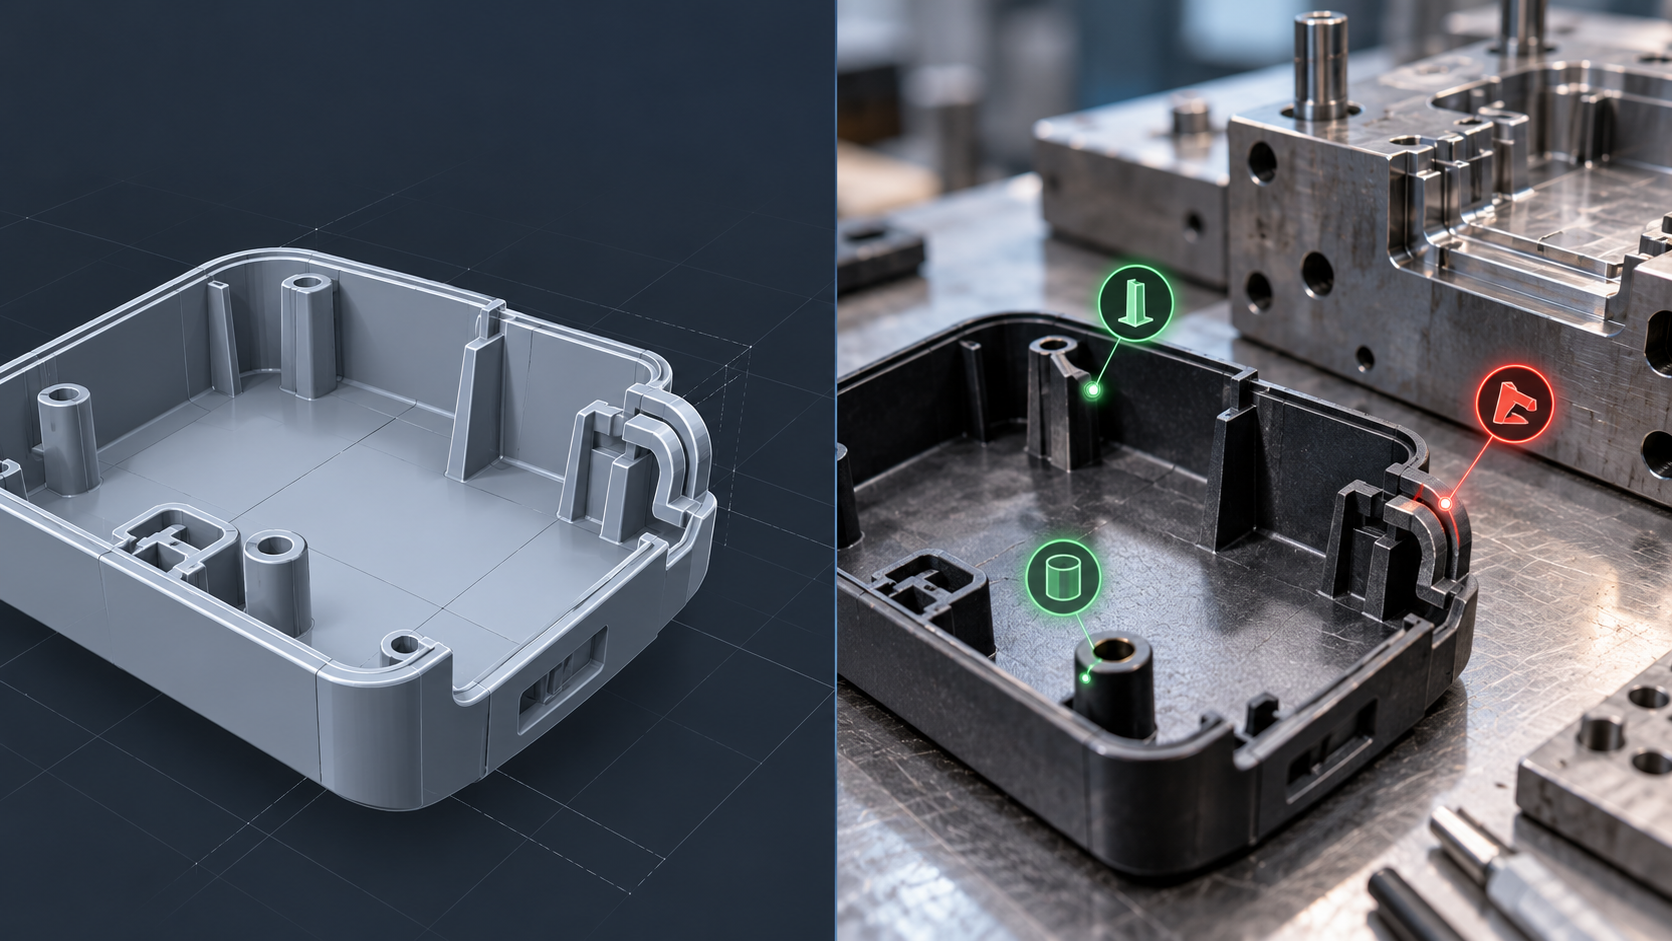
报价单背后的理想世界:为什么制造约束在询价时看不见
制造商关心能不能做,设计者关心好不好用
报价阶段的看不见,是结构性的看不见
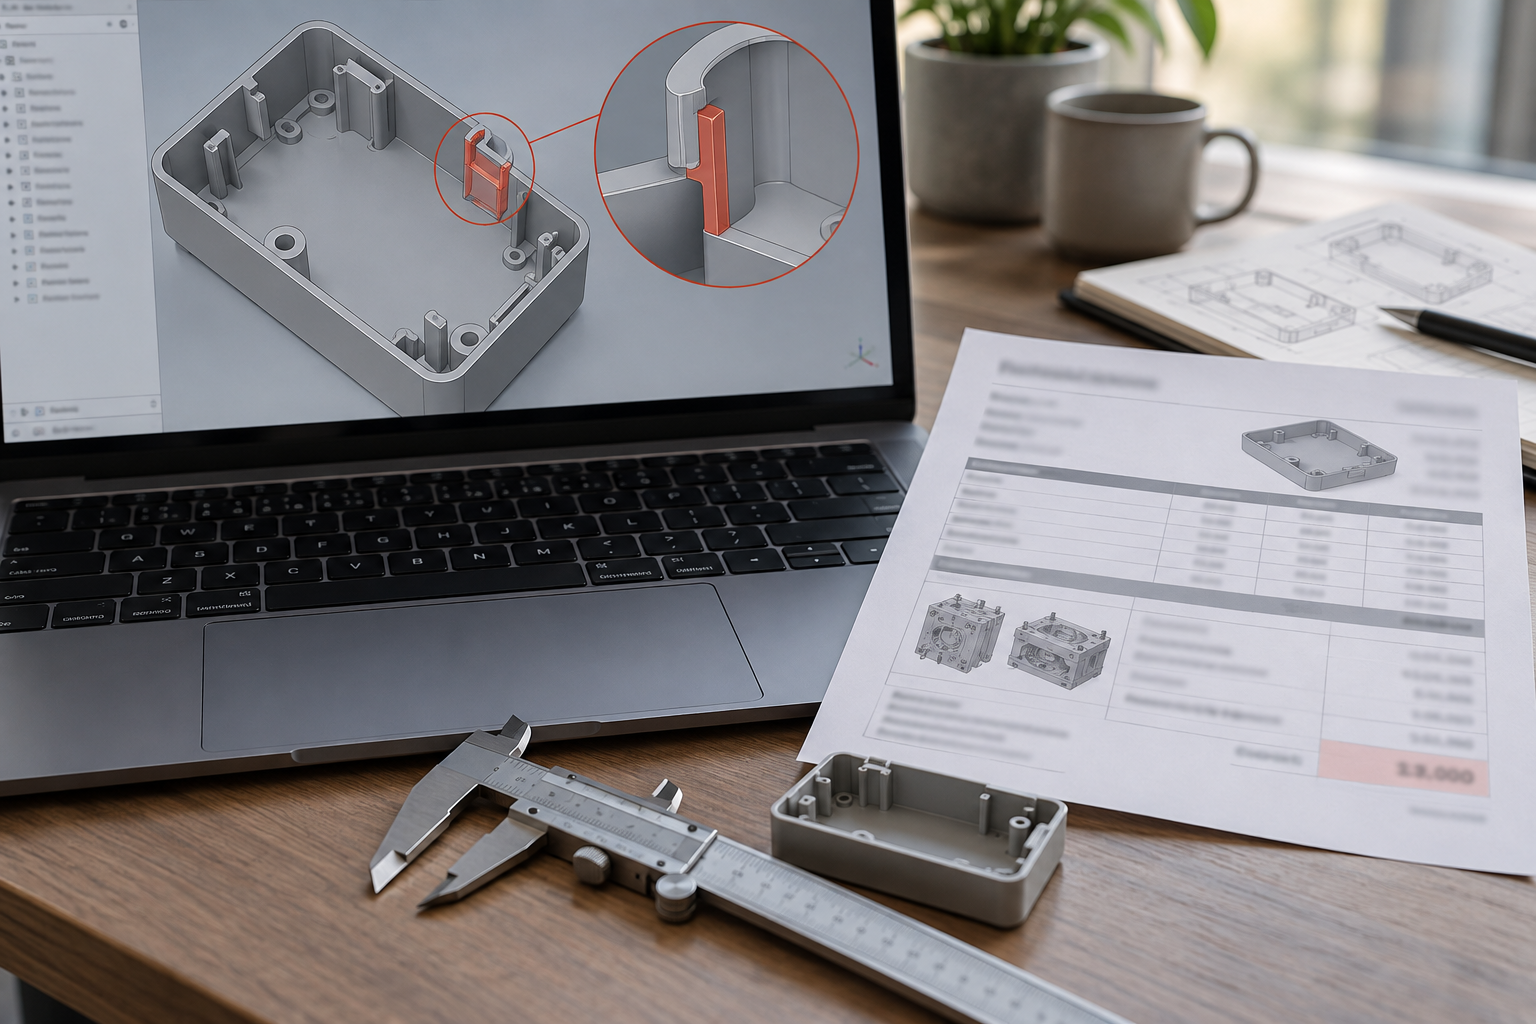
先报价再发现问题的代价链:从拔模角到模具返工
先报价再发现问题,代价不是一笔,而是一串。一个被忽略的拔模角、一条做不到的公差、一处刀具够不到的倒扣,在报价单上都不会显形;它们要等到开模、装夹、首件检测时才浮出水面。业内常见的情况是:一个拔模角问题可能带来数周延误和数千美元量级的模具返工——这是行业典型观察,不是精确报价,具体金额取决于模具结构与修改范围,需要按图确认。
代价一:模具返工与改模,改的是钢,烧的是时间
注塑件最典型。报价时按未优化 CAD 估的是一套理想模具,生产端却发现卡扣没有拔模、深腔脱模会拉伤、滑块位置与顶针冲突。改模不是改文件,是上机床补焊、放电、重新配模,再走一遍试模。改一次模,试模、检测、确认的循环就要重跑。DFM 前置要做的,就是在开模前把拔模角、倒扣、壁厚过渡这几项过一遍,把改模变成改图——改图几乎不花钱,改模不是。
代价二:交期延误,往往延在报价之后才排的工序上
报价时假设的工艺路线,和实际能走通的路线常常不是一条。CNC 件如果报价时没考虑装夹次数,生产时才发现需要二次、三次装夹,单件工时直接翻上去,交期跟着往后推。这类延误不会写在报价单上,它写在你和客户的下一次沟通里。把装夹方案在询价前定下来,是 DFM 前置最直接的交期保护。
代价三:装夹困难、公差做不到、材料与刀具白白消耗
薄壁件夹紧力一大就变形,异形件没有合适的定位基准,深腔排屑不畅导致刀具崩刃——这些在报价阶段都看不见。公差也是同理:图纸上标了严格公差,但基准选得不对,检测时怎么测都不合格,最后只能放宽或返工。材料与刀具的浪费是隐性成本里最容易被低估的一项:一次试切报废,可能比整批零件的材料费还高。
| 环节 | 先报价再发现问题 | DFM 前置在询价前 |
|---|---|---|
| 报价依据 | 未优化 CAD / 2D 图纸,制造约束不可见 | 已过 DFM 的模型,约束已暴露并处理 |
| 发现问题时点 | 开模后、装夹时、首件检测时 | 报价前,改图成本最低 |
| 模具 | 改模、补焊、重新试模 | 开模前定拔模、倒扣、分型 |
| 交期 | 工序重排,延误累积 | 工艺路线在报价时即可行 |
| 装夹与公差 | 装夹困难、公差测不合格 | 定位基准与公差链提前确认 |
| 材料与刀具 | 试切报废、非标刀具采购 | 标准刀具、通用装夹,浪费少 |
| 成本可见性 | 隐性成本在下游放大 | 成本驱动因素在报价前消除 |
这张表想说明的不是“DFM 一定省钱”,而是先报价再发现问题的代价会沿着下游逐级放大:改图是分钟级,改模是周级;确认基准是讨论,返工是重做。DFM 前置的价值,就在于把代价拦在放大之前。
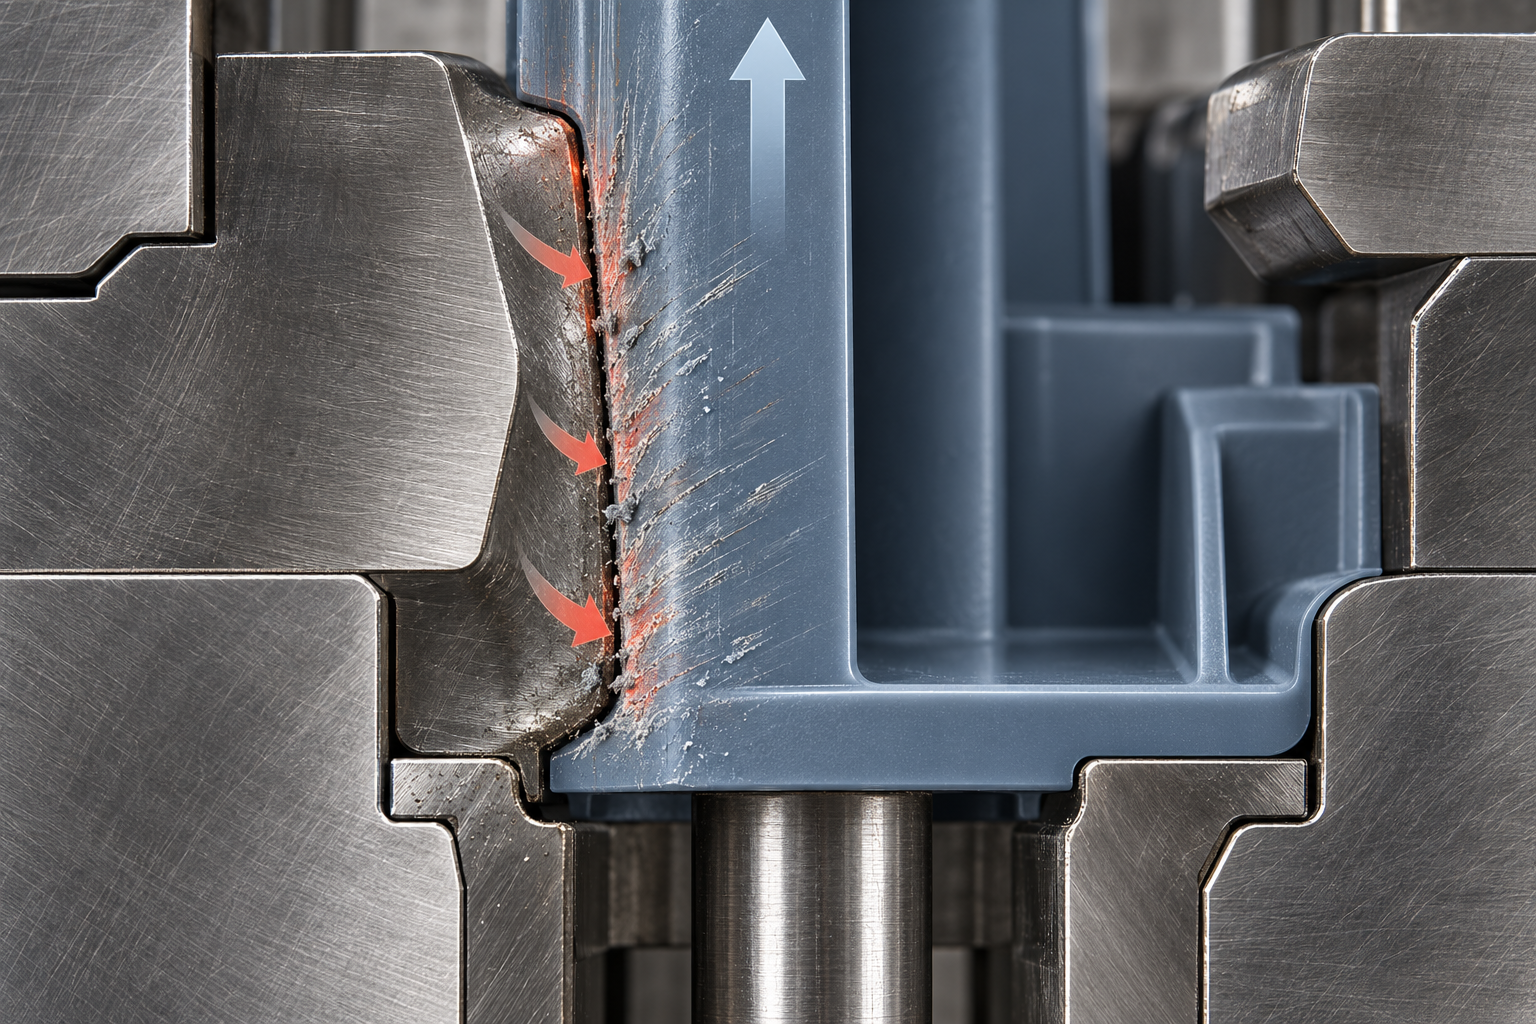
DFM 前置到底前置什么:自动化速度层 vs 人工深度层
把 DFM 放在询价前,并不等于把设计软件再跑一遍。它分两层:一层是几分钟内出结果的自动筛查,另一层是需要工艺工程师动手的深度评审。两层解决的不是同一类问题,代价也完全不同。
自动化速度层:上传 STEP,几分钟内拿到绿/红灯
自动 DFM 的工作方式很直接:上传 STEP 文件,算法按规则库检查壁厚、基本倒扣、孔位与最小特征,用绿/红灯给出反馈。业内常见做法是几分钟到十几分钟出第一轮结果,适合快速原型与小批量试制阶段快速排除明显问题。它能拦住的是“一眼就不该报出去”的几何:壁薄到刀具进不去、孔位落在分型面边缘、倒扣没有任何脱模路径。
但自动层的判断是规则化的。它告诉你哪里可能超差,不告诉你这个零件在车床上怎么装夹、薄壁在夹紧力下会变形多少、排屑会不会堵在深腔里。绿灯不代表可制造,只代表没有命中已知的几何规则红线。
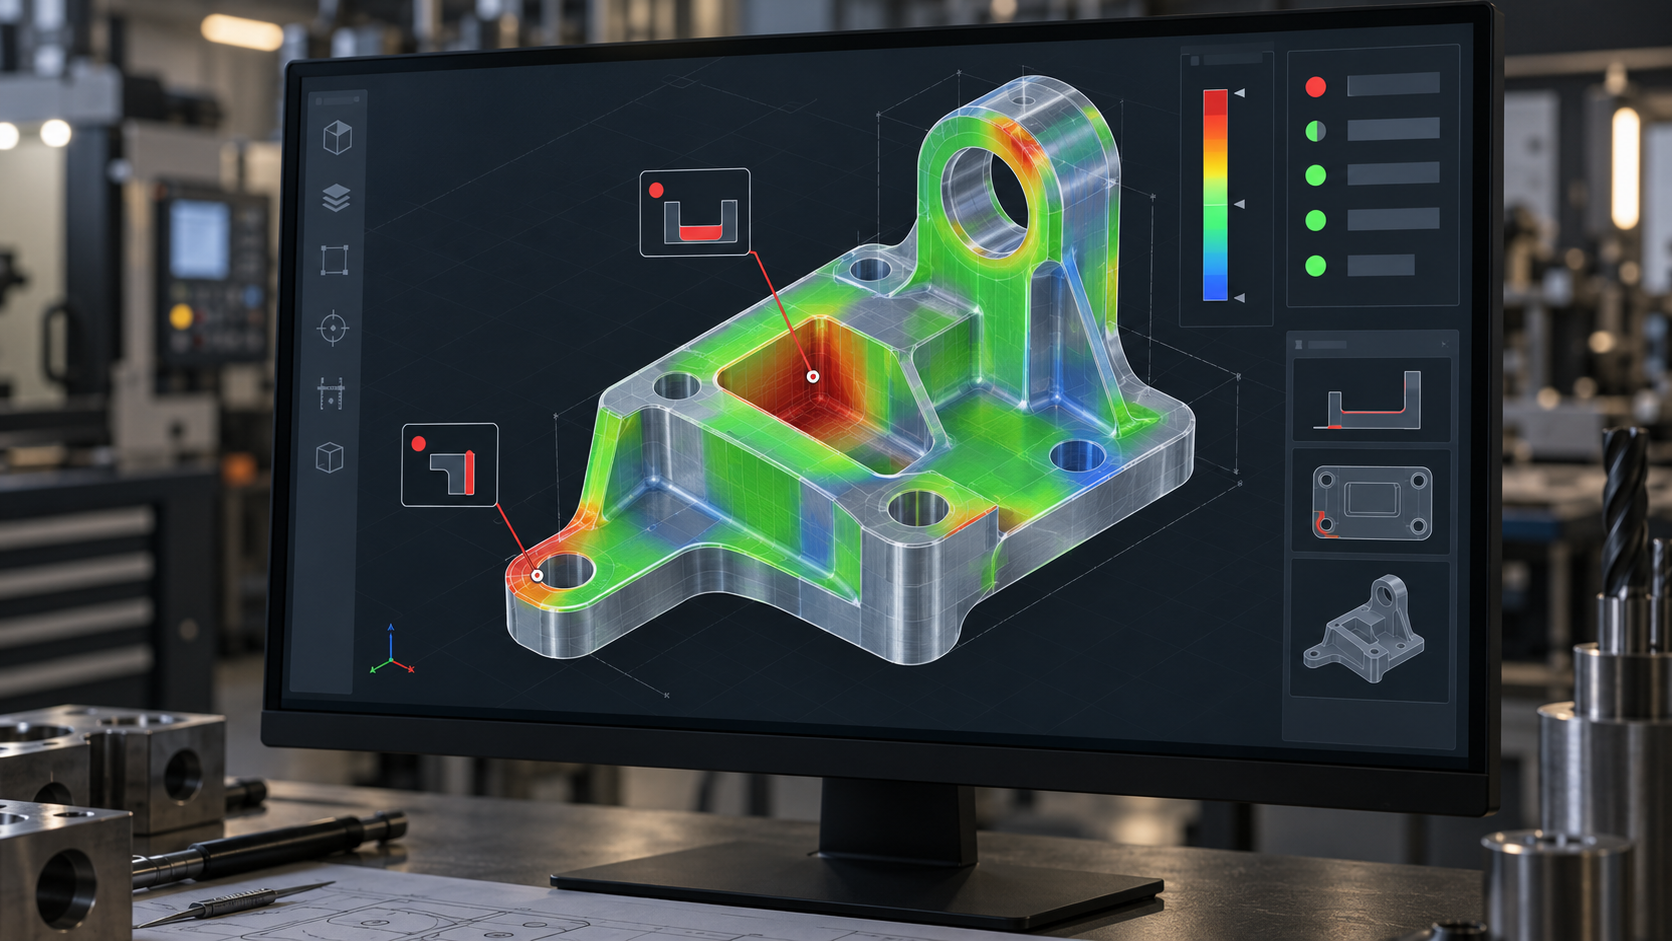
人工深度层:夹具、排屑、薄壁变形与公差链
深度 DFM 要把工艺工程师拉进来,逐项过夹具方案、刀具路径可达性、排屑通道、薄壁变形风险与公差链分配。这一步没有通用规则可套:同一个薄壁盒体,用真空吸盘和用软爪卡盘夹紧,变形量可能差出一整个公差带。业内常见节奏是深度评审通常需要 1–3 个工作日,视零件复杂度与是否需要出夹具草案而定;简单件可能当天出结论,多面加工加薄壁的零件则要更久。这个时间应算在询价之前,而不是报价之后。
两层合起来才是完整的 DFM 前置:自动层做快速筛查,人工层做可制造性判断。DFM 不是设计软件的替代品,而是制造端的安全网——它不替你把零件画出来,但会在你花钱开模、买料、上机之前告诉你哪里会出事。
如果你手上有现成的 STEP 文件,可以先跑一轮自动筛查,把壁厚与倒扣这类明显问题清掉,再进人工评审。上传模型获取自动化 DFM 反馈 是一个自然的起点;但记住,绿/红灯只是第一道滤网,真正的代价往往藏在它看不到的装夹与变形里。
夹具与装夹:先报价后评审最容易被忽略的成本黑洞
先报价再发现问题,最贵的往往不是刀具磨损或材料报废,而是装夹。报价单上给你的是一串按几何特征算出来的工时与单价;而夹具、找正、去毛刺、二次装夹这些动作,在询价阶段根本不在视野里。零件“能加工”不等于“好装夹”,这两件事之间的差额,就是先报价后评审最常吃的亏。
夹具设计的几条硬约束,决定了装夹成本:定位基准应选已加工精基准面,否则第一刀就没有稳定的起算点;夹紧力方向要朝向主要定位基准,把零件压实在支撑上,而不是往旁边推;薄壁件夹紧力不能过大,否则松开后回弹,尺寸超差;夹具本体还要避开刀具路径干涉,并留出排屑通道,否则铁屑堆积会划伤已加工面、逼停进给。这些不是工艺工程师的“加分项”,是决定单件节拍和合格率的底层条件。
先报价后评审:装夹成本如何被漏掉
报价通常只看零件几何:外形尺寸、孔位、公差带、材料。它看不到的东西包括:需要几套软爪或专用夹具、装夹基准面是否够大、薄壁区要不要加临时支撑或填充、换刀与翻面的次数、去毛刺和清洗的工时。这些动作一旦在报价后才被识别,处理方式只有三种——加钱、拖期、或者回去改设计。前两种由你承担,第三种意味着模具或工装已经动过,返工成本更高。
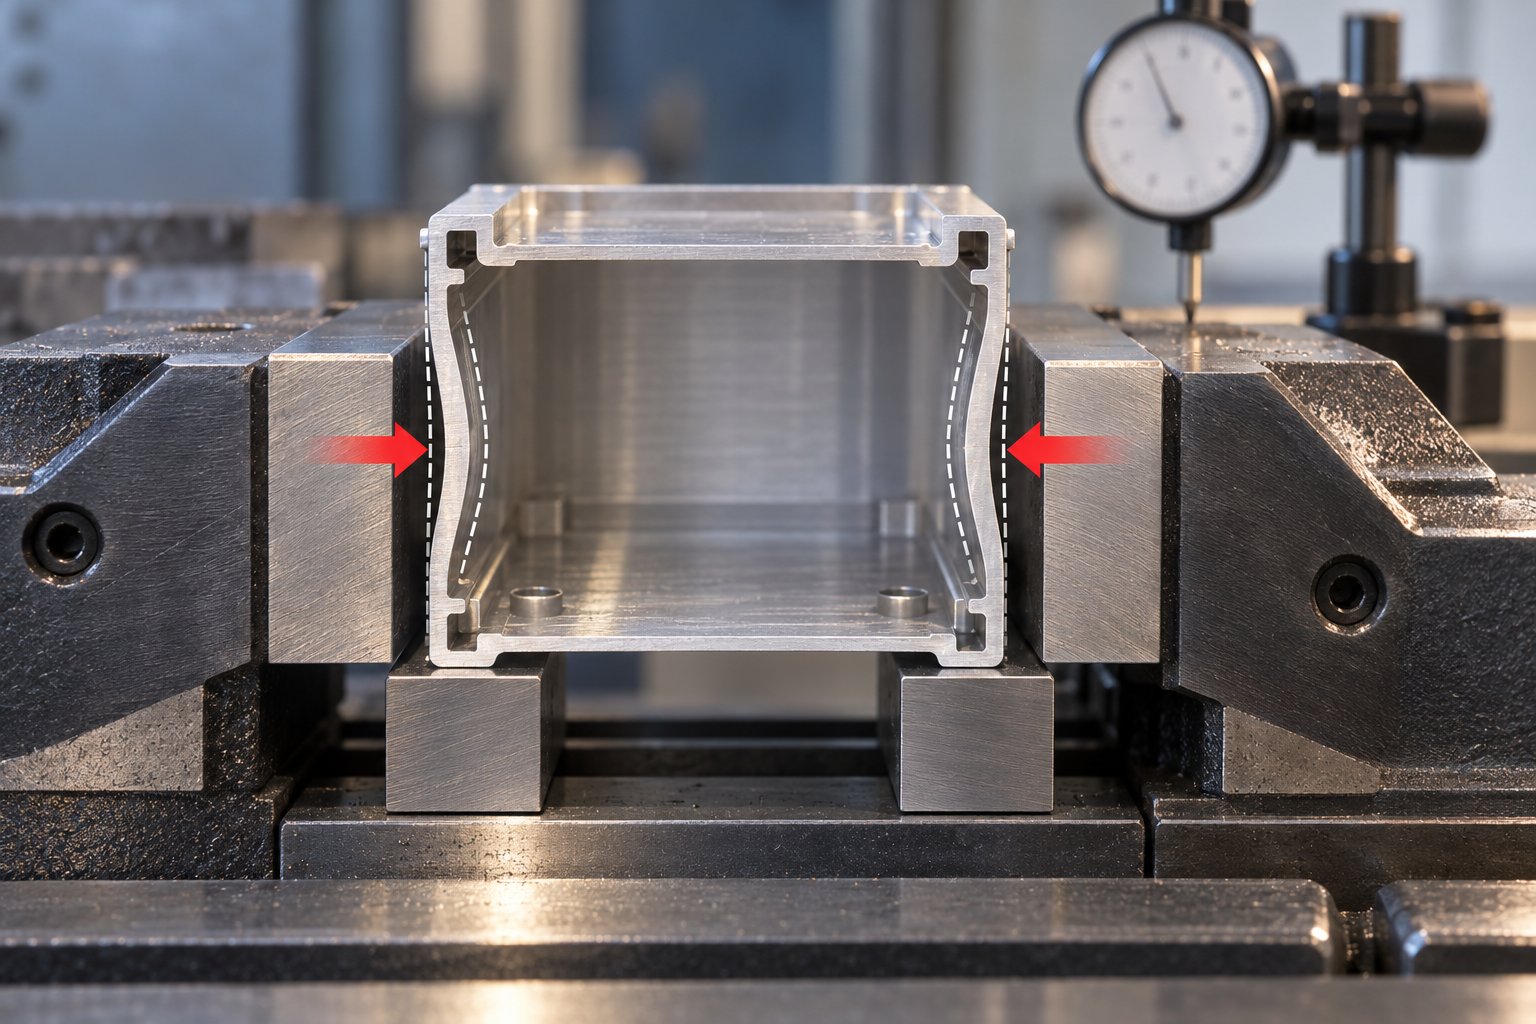
一个薄壁件装夹变形的具体场景
假设一枚壁厚 1.5 mm 的铝合金腔体,四周壁面是主要定位面。报价时按外形算了铣削工时,看起来合理。实际加工时,虎钳夹紧力把两侧壁向内压出约 0.1–0.2 mm 的弹性变形,铣完内腔松开后壁面回弹,平面度与壁厚公差同时失守。要救回来,只能在夹具上做文章:改用轴向压板、增加内部支撑、或者降低精加工时的夹紧力并分粗精两次装夹。每一个动作都要额外工装或额外工时,而这些都发生在报价之后。
更麻烦的是节拍损失。专为薄壁件设计的夹具往往需要更长的找正时间,装夹次数增加,单件工时被拉长。批量越大,这部分损失越明显。把夹具与装夹评审前置到询价前,就是在报价阶段就把工装成本、装夹次数和节拍一并算进去,而不是等第一批零件做废了再回头补。
| 装夹要点 | 工艺要求 | 报价阶段看不到的成本 |
|---|---|---|
| 定位基准 | 选已加工精基准面,保证起算点稳定 | 需要额外预加工基准面或专用支撑 |
| 夹紧力方向 | 朝向主要定位基准,压实在支撑上 | 压板、软爪或专用夹具的设计与制造 |
| 薄壁件夹紧 | 夹紧力不能过大,避免回弹超差 | 分粗精装夹、临时支撑或填充工时 |
| 刀具路径 | 夹具不得与刀具干涉 | 避让设计、换刀顺序调整、程序返工 |
| 排屑与快换 | 排屑通畅,装夹快速可重复 | 清理工时、节拍损失、批量放大后的累计成本 |
这张表的意思是:夹具与装夹评审不是“能加工就行”,而是决定单件真实成本的隐形变量。DFM 前置在询价前,把这些约束在报价里说清楚,比事后改夹具便宜得多。业内常见的情况是,装夹相关的返工和工装费用,往往在报价后被低估;具体到你的零件,仍要结合图纸公差和批量确认。
标准化零部件与刀具:DFM 前置在报价阶段看不见的长期成本
前面几节讲的代价——拔模角、装夹、公差链——基本都能在某一版报价单里找到对应条目。但有一类成本,报价阶段几乎完全隐形:标准化零部件与刀具带来的长期制造费用。它不出现在零件的几何里,只出现在工时、换刀次数和采购品类里。
单件报价算不出的换刀账
CNC 报价的逻辑通常是:材料 + 加工工时 × 费率 + 表面处理。这里的“加工工时”是一个估算值,隐含了刀具按理想路径走完的假设。现实是,如果零件上有三处不同直径的沉孔、两处非标圆角、一种少见螺纹,编程就可能排进四五把刀,每把还要换刀、对刀、试切。
换刀本身的时间不算长,业内常见单次换刀在几十秒量级;但频繁换刀会打断切削连续性、增加空行程,还会抬高刀具采购品种。小批量件(比如 50–500 件)里,这笔账分摊到单件后经常比材料费还显眼。报价阶段看不到,生产排程时才发现单件工时比估算多了两三成——这是行业里常见的偏差,具体幅度取决于零件复杂度,需在工艺评审时核算。
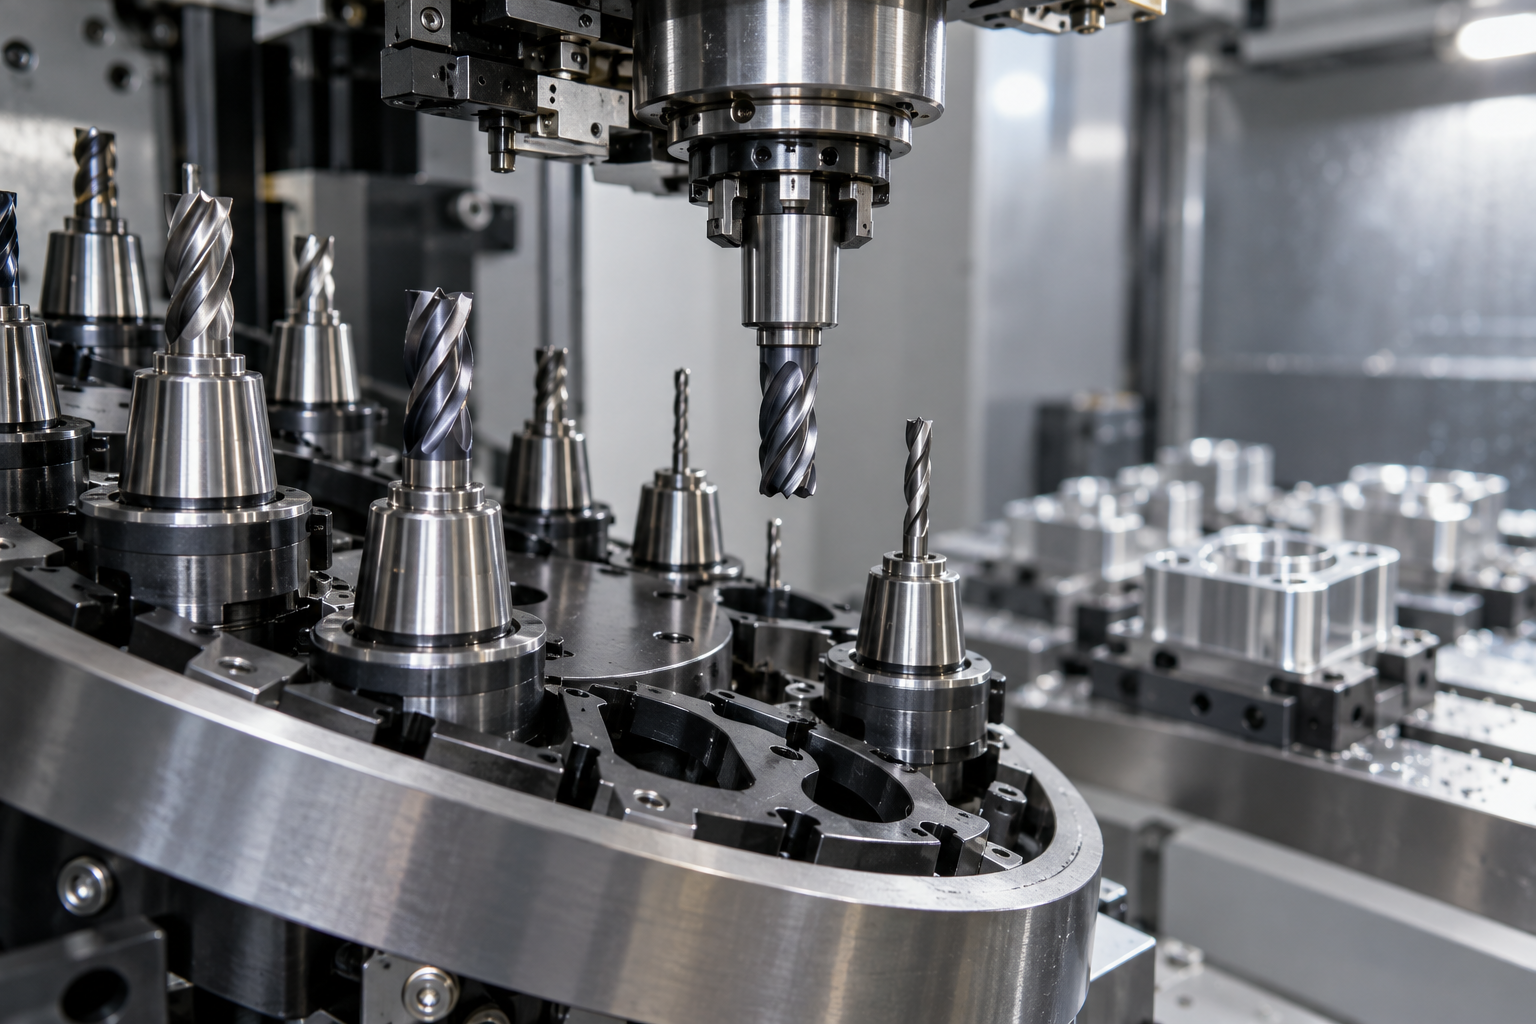
DFM 前置怎么把刀具标准写进设计
DFM 前置做的事很具体:在模型定型前,把“这个特征用哪把刀、走几刀、要不要非标刀”问一遍。能合并的孔径合并到同一把立铣刀或钻头能覆盖的规格;圆角半径尽量对齐常用刀半径;内腔深度不超过标准刀的长径比极限;螺纹选常用公制规格而非特殊牙型。
- 刀具标准化:优先用车间常备的立铣刀、钻头、丝锥规格,减少非标刀具的采购与等待。
- 特征合并:把多个相近孔径统一,一把刀走完,减少换刀与对刀。
- 采购品类收敛:标准件(螺钉、销、垫片)尽量选市售规格,避免每种零件都开一条新采购线。
- 与批量挂钩:单件、小批量时标准化收益偏小;批量越大,换刀与品类收敛带来的工时节省越明显。
这些判断在报价前做,改的是模型参数,几乎不增加成本;等报价后、刀具已采购、程序已编完再回头改,改的就不只是模型了。
这也是为什么 DFM 前置不是多一道流程,而是把制造端的刀具与采购约束提前注入设计选择。做 CNC 类零件时,可在询价前先做一轮特征与刀具的通用性自检,再进入报价。需要按实际几何核算工时与刀具方案,可在 CNC 报价入口 上传模型,让工艺侧一并给出标准化建议。
把 DFM 放进询价前:一个可操作的流程顺序
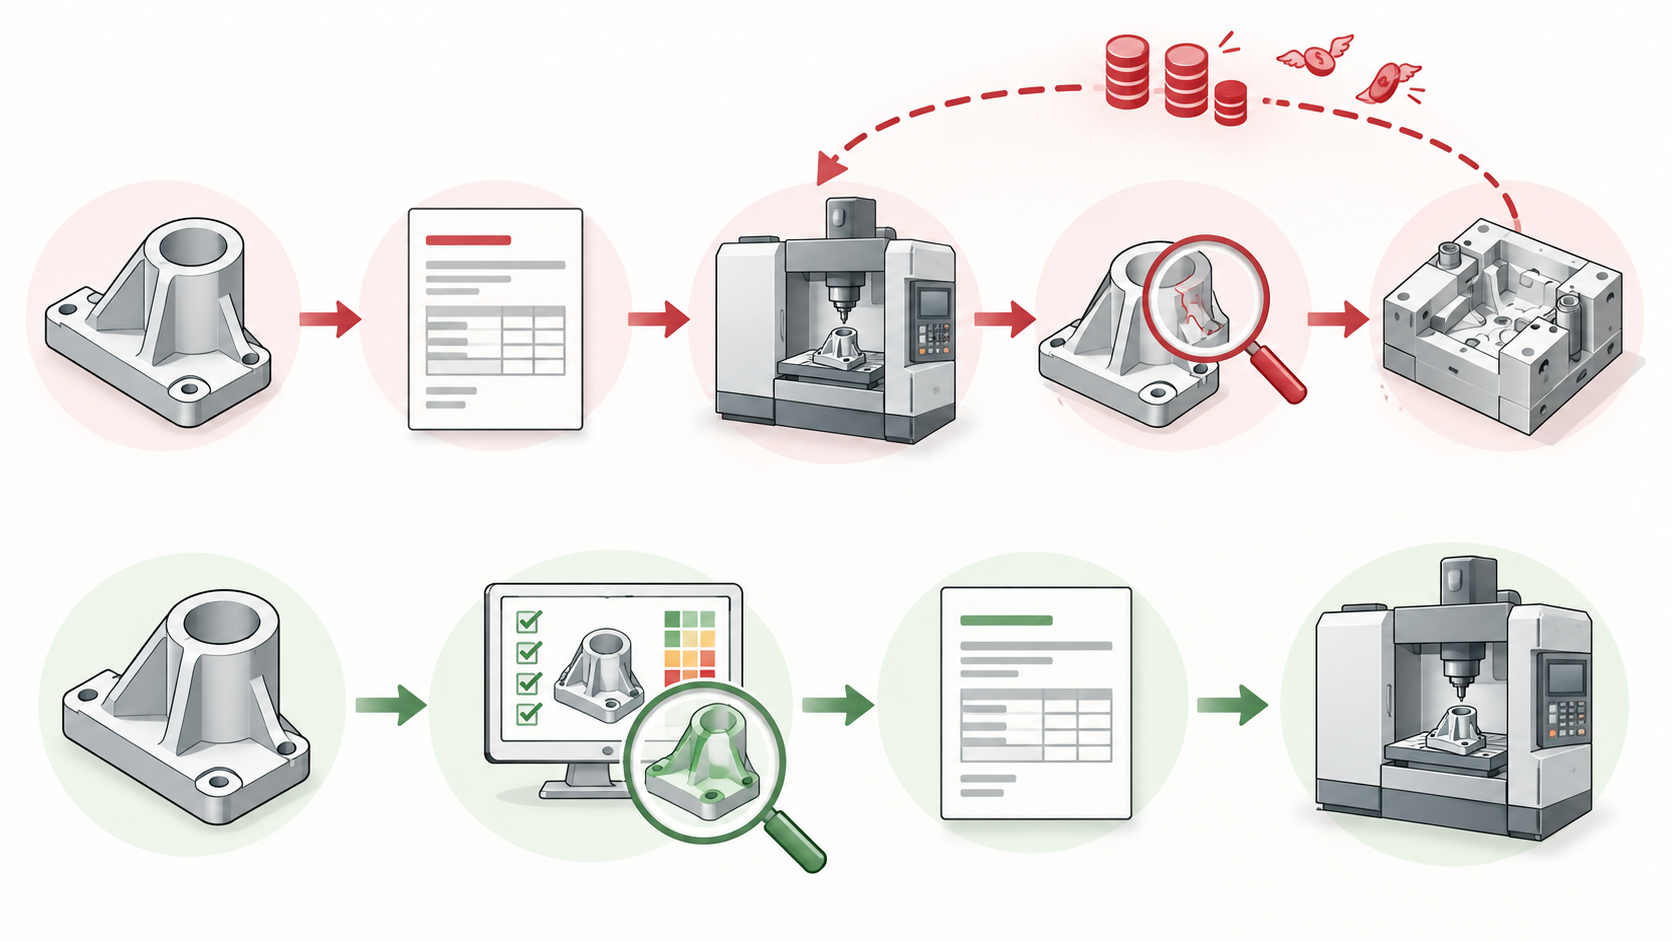
先报价、后评审,问题会在最贵的环节才出现:模具已经开粗、程序已经跑了一半、材料已经下料。要避开这条路径,做法不是“多走一道流程”,而是把 DFM 评审直接插进询价前——让它成为报价的输入条件,而不是报价之后的补丁。
建议的顺序是:概念设计 → DFM 评审(自动化筛查 + 深度评审)→ 报价 → 生产。这条顺序的关键不在于多了 DFM 这一步,而在于它的位置——评审结果先于报价生成,报价才建立在“可制造”的前提上,而不是建立在理想化的 CAD 几何上。
每一步的输入、输出与责任人
概念设计阶段,输入是功能需求和关键尺寸,输出是可供评审的 3D 模型,责任在设计方。DFM 评审阶段,输入是 STEP 文件与图纸,输出是问题清单和修改建议,责任在工艺工程师——自动化筛查先过一遍壁厚、倒扣、孔位,深度评审再补夹具、排屑、薄壁变形。报价阶段,输入是修正后的模型和工艺路线,输出是含工装与节拍估算的报价。生产阶段才轮到切屑落地。
这个顺序里,DFM 前置真正的价值是把不确定性从报价后挪到报价前。报价后补评审,任何一条修改建议都意味着报价单作废、重新核价、交期顺延;询价前评审,修改建议还停留在屏幕上,改图成本几乎为零。
询价前 DFM 检查清单
- 壁厚是否均匀,最薄处是否在工艺可加工范围内(注塑、CNC、钣金判据不同)
- 是否存在倒扣或需要侧向抽芯的结构,脱模方向是否明确
- 关键公差是否落在工艺能力带内,还是有“不可能公差”堆在配合面上
- 零件是否留有可用的装夹面和定位基准,薄壁区夹紧方案是否成立
- 刀具可达性——深腔、窄槽、内直角是否超出标准刀具范围
- 标准件与通用刀具能否覆盖主要特征,非标刀具是否必要
- 材料与表面处理是否互相兼容,是否有工艺顺序冲突
这份清单不需要全部通过才能询价,它的作用是让报价方看到你已经处理过哪些风险。清单上的问题在询价前解决,代价是一张图;在报价后解决,代价可能是一套模具的返工。
哪些情况下 DFM 前置的收益最明显
DFM 前置不是对所有零件都等价收益。同样一次评审,放在一个复杂卡扣件上可能省掉一轮改模,放在一块 80×60×10 mm 的铝方块上,往往只是确认一下倒角和螺纹底孔。先报价再发现问题的代价,通常集中在几何复杂、公差紧、批量大的那几类零件上;越接近“标准形状 + 成熟工艺”,前置评审的边际收益越低。
收益最高的五类零件与工况
- 复杂卡扣与倒扣:注塑件里带弹性卡扣、侧向倒扣、深骨位,脱模方向一旦定错,改模往往动到滑块或斜顶,代价高于一次前置评审。
- 薄壁件(常见壁厚 0.8–1.5 mm 区间,视材料和流长比而定):注塑看流长与翘曲,CNC 看装夹变形,报价阶段只看 3D 模型根本看不出这两件事。
- 严格公差链:多个零件装配后要保证总间隙或同轴度,单个零件公差再紧也可能装配不上;DFM 前置会先审基准和公差分配。
- 需要专用夹具的异形件:没有自然基准面、悬伸长、刚性差的零件,装夹方案决定能不能稳定加工,报价时几乎不可见。
- 注塑批量开模前:模具一旦开下去,改模按周计、按千元级计。开模前的 DFM 评审是成本曲线最低的一段。
反之,简单方块件、已有成熟工艺的转产件、单件手板,通常不需要同等深度的评审。判断标准可以简化为一句:这个零件在制造端有没有“必须靠经验才能预见”的约束。有,就值得前置;没有,自动化筛查加一次快速确认通常够用。
按批量与工艺判断该投入多深的 DFM
| 工况 | 建议的 DFM 深度 | 判断理由 |
|---|---|---|
| 单件手板 / 3D 打印 | 自动化筛查为主 | 迭代快,改设计比改工艺便宜 |
| 小批量 CNC(数十件) | 自动化 + 一次工艺确认 | 装夹与刀具方案影响单件工时 |
| 注塑开模前 | 完整人工评审 | 模具不可逆,改模按周计 |
| 钣金折弯件 | 重点审折弯半径与孔边距 | 折弯顺序和展开料决定报废率 |
这张表只是判断起点。先报价再发现问题的代价,会随批量、模具投入和公差收紧而放大;项目越接近量产,越应该在询价前把 DFM 走完。
关于 DFM 前置与询价的常见问题
下面几个问题,是读者在读完前面几节后最常追问的。答案尽量具体,但涉及交期、费用与工艺能力时都加了限定词——具体零件要落到图纸和工艺评审上确认。
DFM 前置会不会拖慢报价,反而让询价周期变长?
取决于评审深度。自动化筛查(壁厚、基本倒扣、孔位)通常几分钟出结果,不构成瓶颈;真正占时间的是深度评审——夹具方案、排屑路径、薄壁变形、公差链,业内常见需要 1–3 个工作日,视零件复杂度而定。把这段时间放在报价前,换来的是报价基于可制造的设计,而不是先给一个后期必然要改的数字。是否值得,看零件复杂度,见下文最后一问。
自动化 DFM 能替代人工评审吗?
不能。自动化层擅长快速筛查几何层面的硬约束,给出绿/红灯反馈,适合快速原型与小批量试制。但装夹基准怎么选、夹紧力会不会压变形薄壁、刀具路径是否与夹具干涉、排屑是否顺畅——这些要工艺工程师结合具体机床与工装判断。把自动化 DFM 当安全网的第一层,而不是设计软件的替代品。
报价后才发现问题,通常要付什么代价?
代价沿链条放大:改模或返工、交期顺延、装夹方案重做、公差无法满足导致报废、材料与刀具浪费。业内常见观察是,一个被忽略的拔模角或一个不可能的公差,可能带来数周延误和数千美元量级的模具返工——这是典型范围,不是精确报价,实际取决于零件与模具结构。越往后发现,返工成本越高。
DFM 前置适合所有项目吗?
不是。简单方块件、已有成熟工艺的零件,前置评审的边际收益较低,快速过一遍即可。收益最明显的是:复杂卡扣与倒扣、薄壁件、严格公差链、需要专用夹具的异形件、以及注塑批量开模前的零件。判断标准很简单——制造约束越多、改模代价越高,越值得在询价前把 DFM 做扎实。
核心要点
- 报价通常基于未优化的 CAD 与 2D 图纸,制造约束在报价阶段不可见,问题被推迟到开模或首件才暴露。
- 先报价再发现问题,代价沿一条链累积:模具返工、交期延误、装夹困难、公差无法满足、材料与刀具浪费。
- DFM 前置分两层:自动化绿/红灯快速筛查壁厚、倒扣、孔位;深度评审处理夹具、排屑、薄壁变形,通常需 1–3 个工作日(视复杂度)。
- “能加工”不等于“好装夹”。夹具与装夹是报价后最容易被忽略的成本黑洞,定位基准与夹紧力方向要在图纸阶段就确定。
- DFM 不是设计软件的替代品,而是制造端的安全网;正确顺序是概念 → DFM 评审 → 报价 → 生产,而不是报价后再补评审。



