医疗3D打印手术导板:从患者影像到可制造CAD
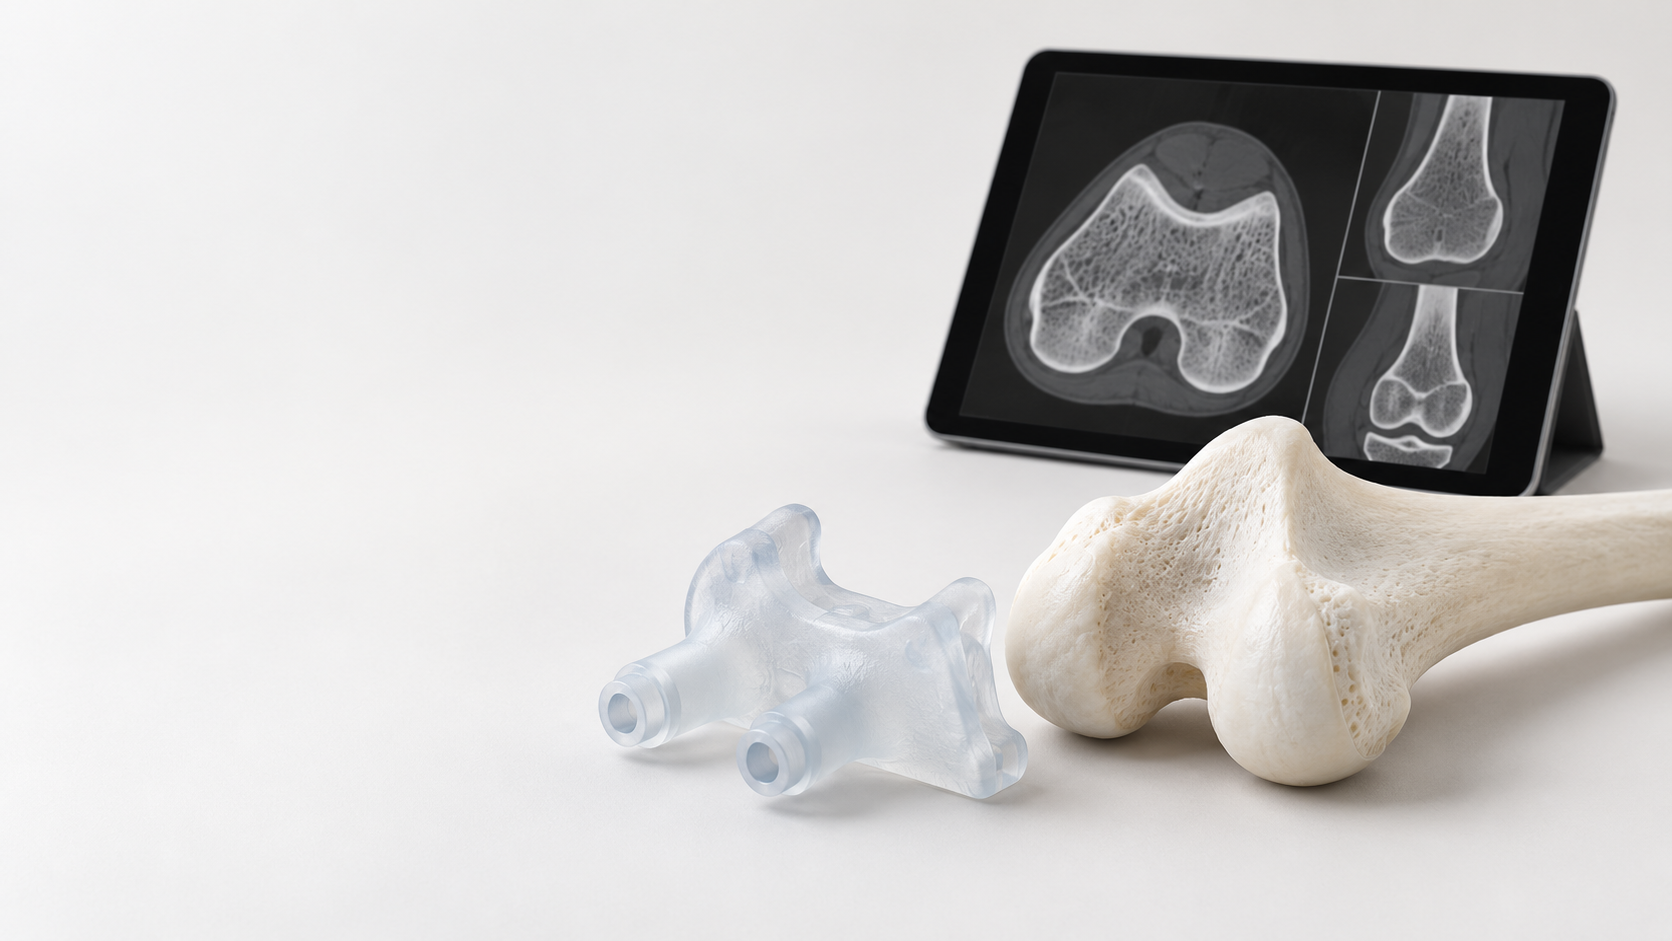
手术导板不是把一个普通原型件换成“医用材料”那么简单。它通常从患者的CT等影像数据开始,经过数据分割、三维重建、CAD设计和3D打印,最终还要证明成品能够按照预定方式定位或引导器械。因此,医疗3D打印手术导板的制造精度,不只取决于打印设备,还受到影像质量、分割边界、设计基准、材料变形和后处理的共同影响。
医疗3D打印手术导板如何从DICOM数据进入三维模型
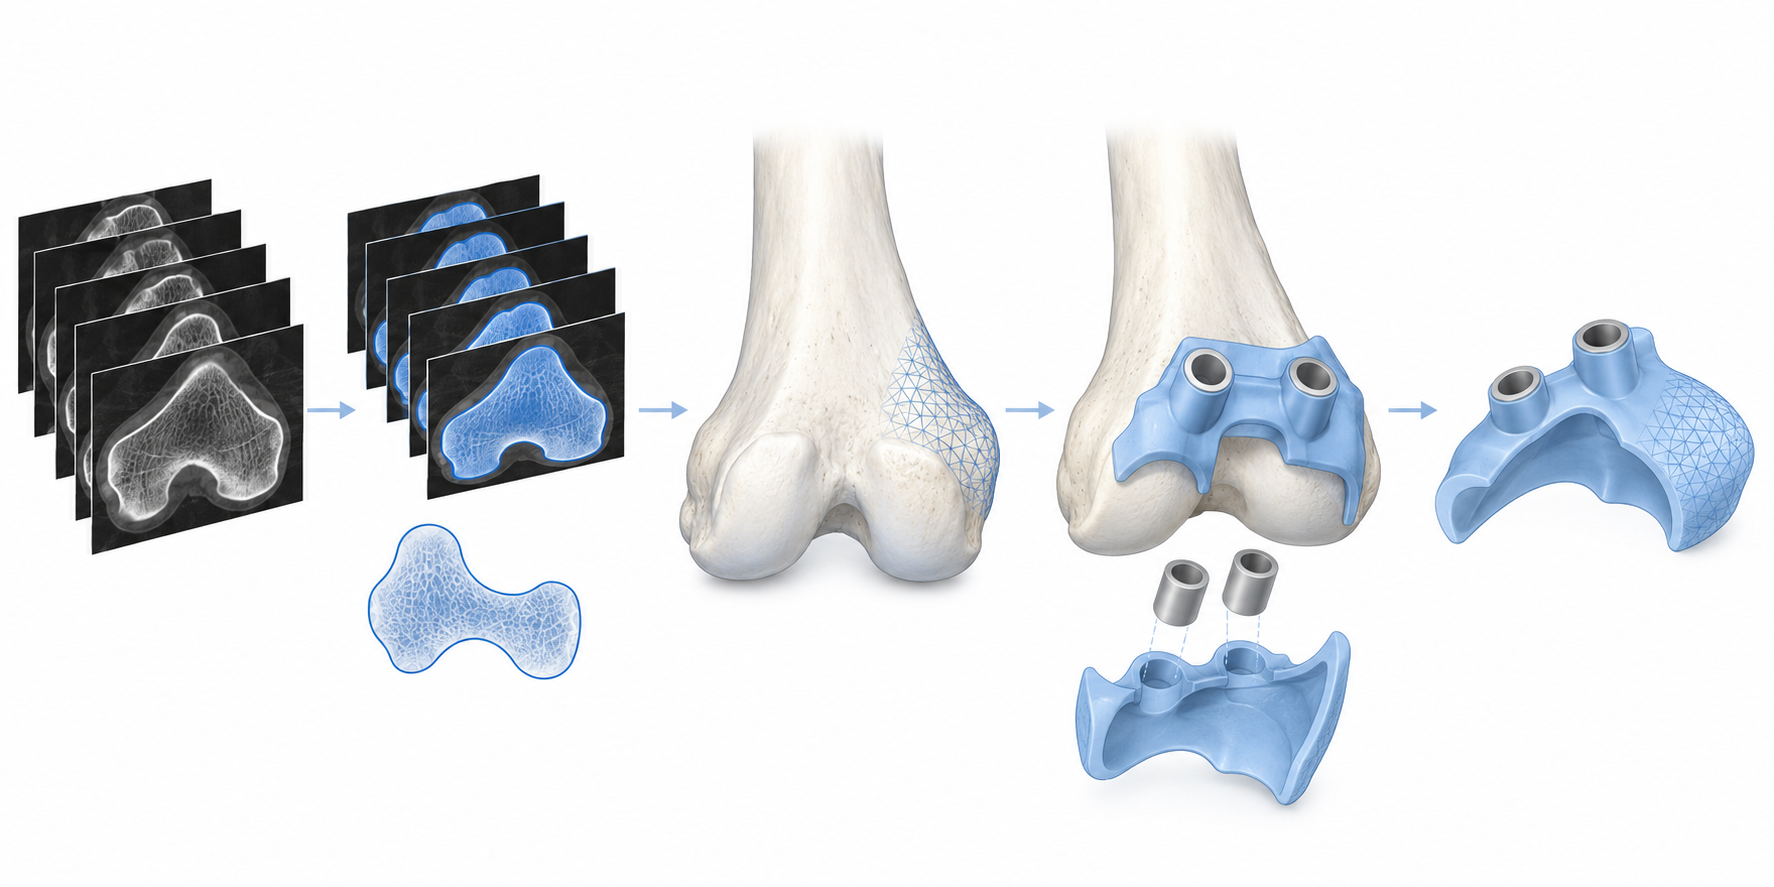
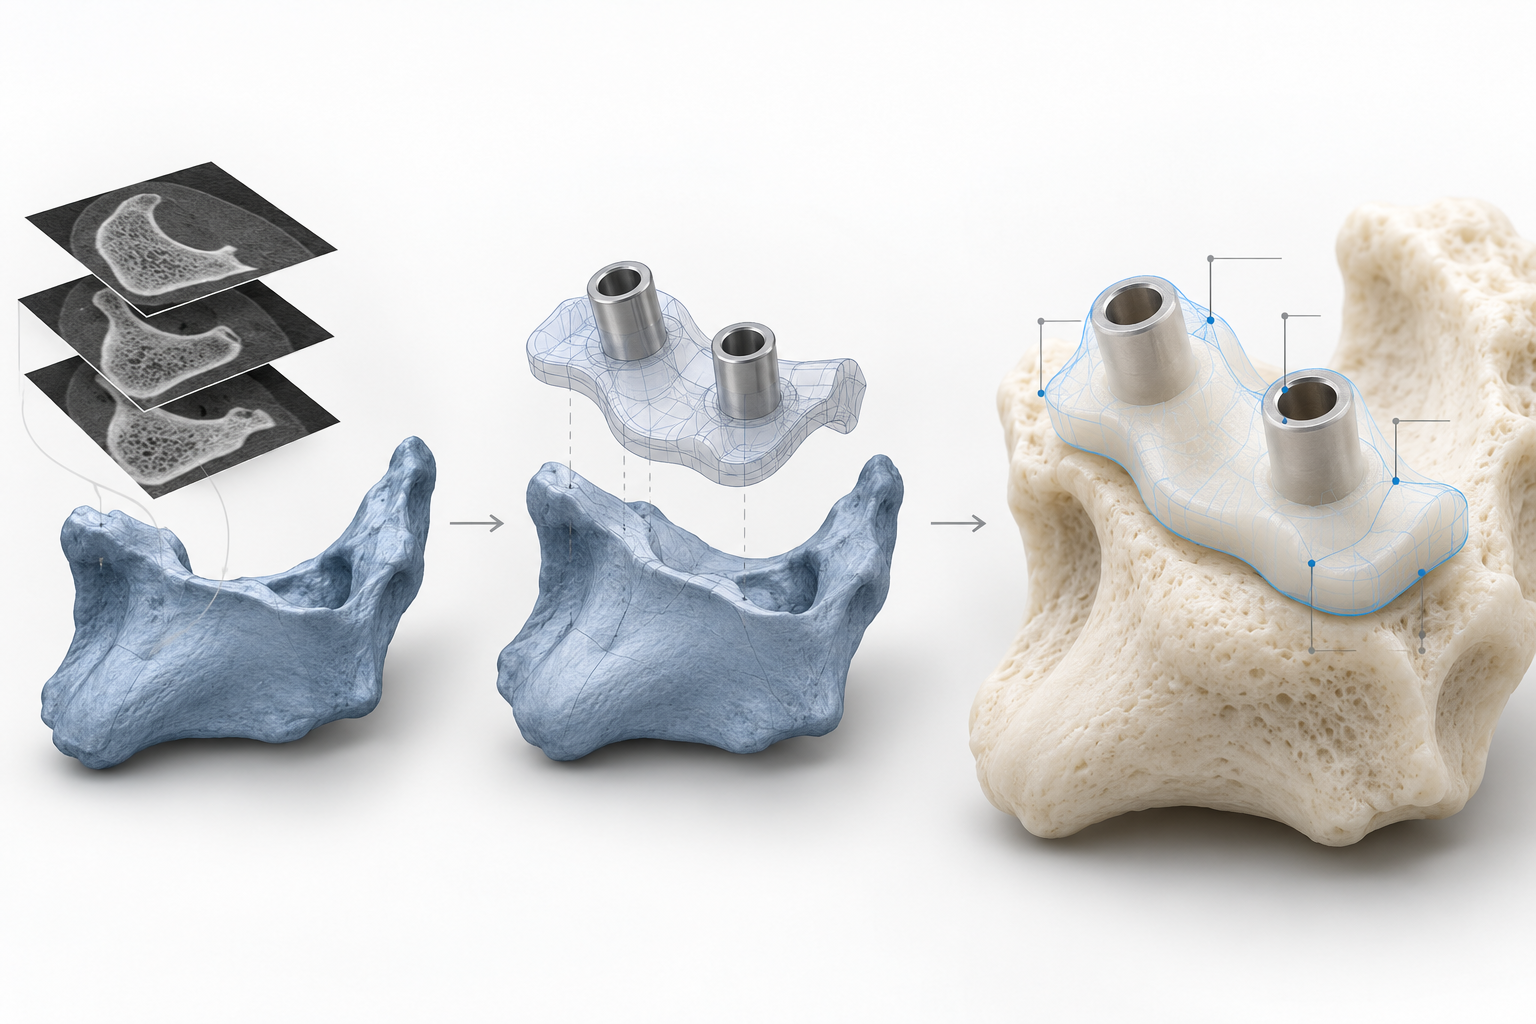
第一步是确认原始影像、患者数据和临床目标,再将DICOM数据分割为目标骨面或相关解剖结构。分割阈值、层间距、伪影和边界判断都可能改变三维模型;模型与影像的一致,并不等于后续打印件一定正确。交付时应保留原始影像、分割文件、三维重建模型及版本信息,避免在设计过程中误用旧数据。
医疗3D打印手术导板的接触面与导向特征设计
以骨面贴合型钻孔导板为例,CAD设计需要先明确骨面接触区,再布置导向孔、定位台阶、开口和必要的观察空间。接触面应尽量依据稳定的解剖特征建立定位基准;导向孔则要同时考虑孔径、轴线、器械间隙和周围壁厚。薄壁、深孔和狭窄开口可能增加打印、清洗或检测难度,不能只在屏幕上确认外形。
设计完成后,应核对CAD与打印用STL或其他制造文件的版本、单位、比例和关键特征,确认没有模型翻转、缩放或局部修改。设备像素尺寸、层厚等参数只能作为工艺开发参考,不能直接当作导板最终公差。这个阶段应形成可追溯的模型比对和审批记录,使后续打印、检测与原始患者数据保持同一版本链。
医疗3D打印手术导板材料怎么选:生物相容性之外还要看什么
手术导板的材料选择,不能从“哪种树脂最硬”或“哪种材料标注为医用”开始,而应先明确预定用途:导板接触什么组织、使用多长时间、承受多大定位或钻削载荷,以及最终采用何种清洗和灭菌方式。一次性、短时使用的骨面贴合型导板,通常需要同时关注生物相容性、刚度、尺寸稳定性、透明度和表面残留;若导板需要高温高压灭菌,还必须确认材料在规定温度、压力、时间和循环次数下不会明显软化、翘曲或失去定位精度。
医疗3D打印材料应按使用场景比较
光固化医用树脂适合表现细小导向孔、薄壁和复杂贴合曲面,但其性能受清洗、后固化和残余未反应材料影响,透明度也可能随后处理和灭菌发生变化。尼龙等粉末床聚合物路线通常要重点评估表面孔隙、清洁难度、尺寸稳定性和导向孔边缘质量。材料供应商对特定牌号给出的生物相容性、机械稳定性或灭菌声明,只能作为选材依据,不能自动证明打印成品已经完成清洗、灭菌、包装和临床放行验证。
因此,医疗3D打印手术导板的选材结论应写成“某牌号材料、某打印路线、某后处理和某灭菌条件下适用于预定用途”,而不是简单写成“树脂可以灭菌”或“生物相容材料可以直接使用”。如果灭菌方式尚未确定,应在报价和设计阶段先锁定验证条件,再确定壁厚、导向孔结构和表面要求。
3D打印手术导板的尺寸精度从哪里来
3D打印手术导板的精度,不是打印机参数表上的一个数字。它至少包含三层关系:原始影像与解剖模型是否一致,打印后零件是否接近CAD模型,以及导板能否在目标骨面上稳定定位。任何一层出现偏差,最终的导向孔位置都可能发生变化。
设备分辨率不等于成品公差
光固化设备的像素尺寸或光斑、层厚和成型范围,会影响细节还原能力;但打印方向、摆放位置、支撑布局、曝光参数和材料收缩同样重要。导向孔、薄壁、开口和骨面接触区对这些变化尤其敏感。设备或供应商资料中的分辨率只能作为开发参考,不能直接写成手术导板的验收公差。工程项目有时会以几十微米到数百微米级的设备或工艺指标作为起始参考,最终仍需结合具体材料、几何结构和测量系统确认。
3D打印手术导板要分别检查三种一致性
| 检查层级 | 主要问题 | 建议证据 |
|---|---|---|
| 影像到模型 | 分辨率、分割和解剖边界是否造成偏差 | 原始影像、分割模型、版本记录 |
| CAD到成品 | 打印、收缩、支撑和后固化是否改变关键尺寸 | 模型比对、关键尺寸测量 |
| 成品到骨面 | 接触面是否稳定,导向孔轴线是否满足设计意图 | 贴合、定位和功能检查 |
因此,不能只测一个外轮廓尺寸就判断导板合格。应优先确认骨面接触面、导向孔直径与轴线、定位台阶及薄壁区域。对于贴合型钻孔导板,尺寸检测证明的是零件与数字模型的关系;贴合检查证明的则是零件与目标解剖表面的关系,两者不能互相替代。
3D打印手术导板的后处理为什么必须纳入验证
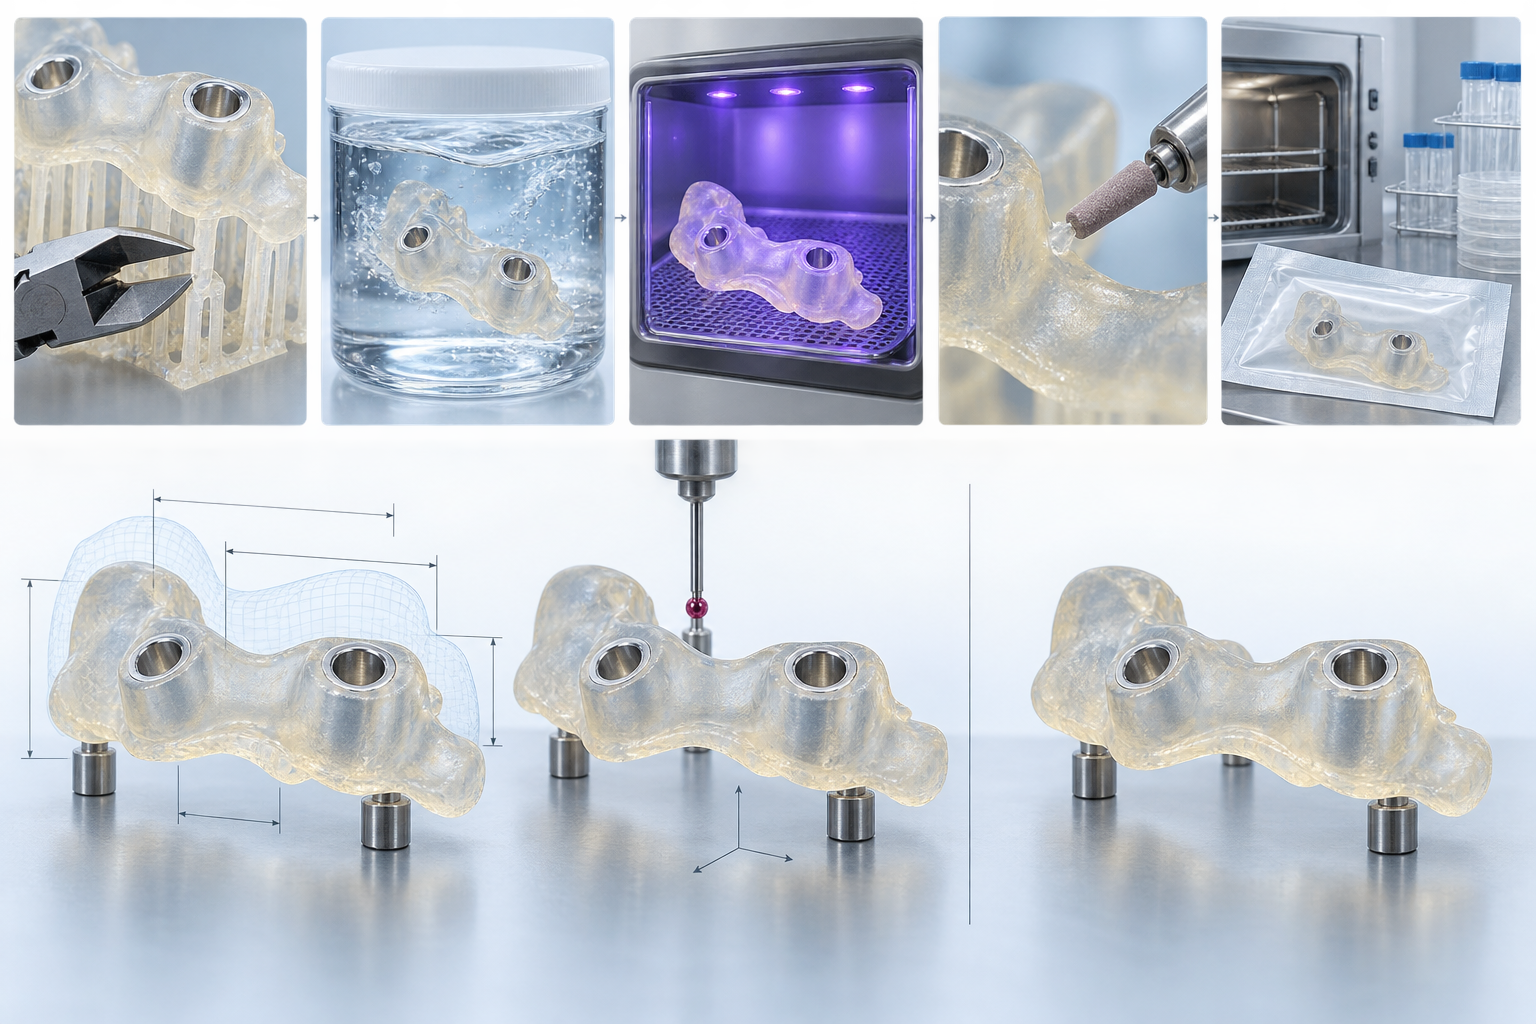
手术导板并不是离开打印机就完成的零件。支撑去除、清洗、后固化、表面处理和灭菌,都会改变导板的尺寸、表面状态或机械性能。对于骨面贴合型钻孔导板,定位面、导向孔和薄壁区域属于功能特征,后处理中的任何局部变形都可能影响定位稳定性。因此,医疗3D打印的后处理应被视为制造工序,而不是简单的清洁步骤。
支撑去除和清洗先控制局部干涉与残留
去除支撑时,应优先保护骨面接触区、导向孔边缘和定位台阶。支撑点留下的凸起可能造成局部干涉,过度修整则可能改变贴合面或孔口形状。光固化路线还要关注内孔、凹槽和狭窄间隙中的未固化材料;清洗不足会带来残留物、表面发黏或后续固化不均。清洗介质、时间、流动方式和干燥条件应按材料与设备工艺确认,并保留批次记录。
后固化与表面处理可能改变关键尺寸
后固化会继续影响材料的收缩、刚度和脆性,时间、能量、零件摆放和壁厚都会影响结果。打磨或抛光不能只看外观:骨面接触区被削薄、导向孔被扩大,或薄壁边缘被倒圆,都可能改变功能。应为关键材料和几何建立可重复的参数窗口,并用包含薄壁、孔、凹槽和贴合面的最坏情况样件进行确认,而不能只验证规则试块。
灭菌验证要比较处理前后的状态
若导板需要灭菌,必须根据预定方式确认材料在规定温度、压力、时间和循环次数下是否出现翘曲、软化、开裂或定位精度变化。材料供应商对特定产品的灭菌声明,只能作为选材依据,不能替代成品验证。工程上应在灭菌前后比较骨面接触面、导向孔直径与轴线、定位台阶和外观状态;必要时增加贴合或器械导向检查。最终记录应关联材料批号、打印参数、后处理参数、灭菌批次和检验结果,使异常能够追溯到具体工序。
个性化医疗手术导板如何做质量验证和放行
手术导板的质量验证不能只看打印后的外观或几个尺寸。对于骨面贴合型钻孔导板,放行依据应覆盖文件、过程、零件、功能、清洁与灭菌六个层面。尺寸合格并不等于导板能够在目标骨面上稳定定位,材料供应商声明具有生物相容性,也不等于成品已经完成清洗、灭菌和预定用途验证。
医疗3D打印手术导板先核对文件与过程
文件层应核对原始影像数据、分割模型、患者或项目编号、CAD版本,以及导出的STL或打印文件是否对应同一版本。任何骨面接触区、导向孔轴线或定位台阶的修改,都应留下版本记录和审批依据。过程层则记录材料牌号与批号、设备、打印方向、层厚、摆放位置、支撑方案、清洗和后固化参数。这样才能在成品出现偏差时,追溯到模型、材料或工艺环节,而不是只重复打印。
手术导板关键尺寸还要通过功能检查
零件检测应围绕功能特征展开:测量骨面接触区、导向孔直径与轴线、定位台阶、薄壁、开口和器械避让空间。检测方法可根据几何形状选择量具、三维扫描或数字模型比对,但测量系统的分辨率、基准建立方式和不确定度需要与验收要求匹配。对复杂曲面,不能用一个外形尺寸替代整个位姿检查。
功能检查应确认导板能否按设计基准贴合、定位是否稳定、导向孔是否允许指定器械通过,以及支撑去除或表面处理后是否产生干涉。必要时,应比较灭菌前后的关键尺寸、翘曲状态和贴合结果。最终放行记录还应包含清洁状态、灭菌方式与批次、包装标识、模型版本、检测结果和判定人员。
- 文件:原始影像、分割模型、CAD与打印文件版本一致。
- 过程:材料批号、设备参数、打印方向及后处理记录完整。
- 零件:关键尺寸、轴线、薄壁和表面状态符合产品特定要求。
- 功能:完成骨面贴合、定位和器械导向检查。
- 放行:清洗、灭菌、包装和追溯信息能够对应到该件产品。
因此,个性化医疗手术导板不宜套用一个统一的“±X毫米”作为全部验收标准。更稳妥的做法是根据临床风险、关键特征、材料与工艺窗口,以及实际测量能力,建立该类导板的产品特定验收标准,并保留可复核的放行证据。
手术导板制造项目如何与3D打印供应商沟通
手术导板不是只上传一个STL文件就能完成的普通原型件。3D打印供应商需要知道它的预定用途、接触组织、使用时长和灭菌方式,这些信息会直接影响材料、打印方向、后处理和最终验收。骨面贴合型钻孔导板还应说明导向孔轴线、定位面、开口、薄壁区域以及器械进入方向。
询价资料应先定义用途和验收边界
采购资料至少应包含影像数据或模型的版本信息、最终CAD版本、材料限制、灭菌温度与循环条件、关键尺寸及其公差基准、表面和透明度要求,以及需要供应商提交的检测记录。若某个骨面接触区承担主要定位功能,不能只标注外形尺寸,还应在图纸、标注模型或检验清单中明确该区域的检测方法。
- 文件:原始影像、分割模型、CAD和打印文件的版本关系;
- 工艺:材料牌号与批次、设备路线、打印方向、层厚、支撑和后处理参数;
- 验收:导向孔直径与轴线、定位台阶、骨面接触区、薄壁和开口等关键特征;
- 交付:清洗、灭菌、包装、标识及批次追溯记录。
先确定验证证据,再讨论打印路线
沟通时不要把设备标称分辨率直接当作成品公差,也不要只要求“尺寸合格”。供应商应根据具体几何和测量能力确认数字模型比对、关键尺寸检测以及骨面贴合或器械导向检查的边界。材料供应商的生物相容性声明同样不能替代成品清洗、灭菌和放行验证。
FAQ:医疗3D打印手术导板的材料、精度与验证
医疗3D打印手术导板不能只按“能否打印出来”判断是否适用。材料、预定用途、打印工艺、后处理、清洗灭菌和最终放行需要作为一条完整的制造验证链进行确认。
普通3D打印树脂能否直接用于医疗3D打印手术导板?
通常不能仅凭“树脂”这一材料类别作出判断。应先确认接触组织、使用时长、刚度、尺寸稳定性、清洗方式和灭菌条件,再核对特定材料的适用声明与工艺要求。材料供应商的生物相容性说明,也不等于成品已经完成清洗、灭菌、包装和临床放行验证。
打印机标称精度能否作为手术导板的成品验收标准?
不能直接等同。像素尺寸、光斑或层厚只是设备和工艺参数,最终结果还会受到打印方向、支撑、材料收缩、后固化、灭菌和导板几何的影响。验收应围绕具体CAD模型、关键尺寸、测量系统和功能要求建立,而不是直接套用设备宣传参数。
尺寸检测与骨面贴合检查有什么区别?
尺寸检测比较导板与CAD模型之间的关键几何特征,例如导向孔直径、轴线、定位台阶和薄壁尺寸;骨面贴合检查则确认导板能否在目标解剖表面稳定定位,是否存在晃动、干涉或局部间隙。尺寸合格并不自动代表贴合和导向功能合格。
材料声明为生物相容,是否等于成品可以直接灭菌和临床使用?
不等于。还需验证规定灭菌方式及循环条件对导板尺寸、刚度、表面和定位精度的影响,并确认清洗、残留物控制、包装和批次追溯要求。最终是否能够使用,应由适用的产品验证、质量程序和临床或法规要求共同决定。
核心要点
- 手术导板的精度始于影像分割和CAD设计,不能只看打印机标称分辨率。
- 选材应同时评估生物相容性、刚度、尺寸稳定性、透明度、清洗和灭菌耐受。
- 成品验收要区分数字模型比对、关键尺寸检测和骨面贴合/导向功能检查。
- 支撑去除、清洗、后固化、表面处理和灭菌都可能改变导板尺寸与性能,必须纳入工艺验证。
- 交付记录应覆盖数据版本、材料批号、打印参数、后处理、检测、清洁、灭菌和最终放行状态。



