
为什么医疗器械金属零件 CNC 加工不能只看尺寸报告?
一个医疗器械金属零件,可能在最终尺寸报告上全部合格,却在装配时暴露出孔口毛刺、表面处理残留,或包装内出现颗粒。尺寸合格并不等于零件已经具备可装配、可清洁和可追溯的交付状态。尤其是交叉孔、螺纹、密封槽等位置,问题可能不在测量表面,而藏在装配或清洗后才会接触到的区域。
医疗器械精密金属零件的放行逻辑,应理解为产品要求 + 过程控制 + 客观记录。材料是否来自约定批次,加工过程中是否形成难以去除的毛刺或残留,表面处理是否影响关键尺寸,末道清洗和包装是否重新引入污染,都需要与零件批次建立关联。尺寸报告只是其中一类证据,不能替代材料、特殊工艺、外观和包装状态的确认。
| 控制点 | 可能的失效 | 交付时应关注的证据 |
|---|---|---|
| 材料与批次 | 牌号、状态或炉批号无法追溯 | 材料文件、投料记录、零件批次关联 |
| 加工与去毛刺 | 孔口毛刺、切屑或冷却液残留 | 关键特征检查记录、外观和清洁结果 |
| 表面处理与清洗 | 膜层、遮蔽、残留或尺寸变化超出要求 | 处理批次、工艺记录及处理后清洗记录 |
| 检验与包装 | 数据无法对应实物,或运输中再次污染 | 尺寸报告、放行记录、包装状态和标签 |
因此,采购或首件确认时,不应只问“能否加工到图纸公差”,还应确认材料追溯范围、关键表面定义、毛刺判定方式、表面处理边界、检验记录以及洁净包装条件。ISO 13485 等质量管理背景强调的是生命周期、风险和可追溯性,但并不意味着一份认证或一张尺寸报告能够自动证明每个零件合格;单个项目的验收依据仍应以图纸、采购规范、质量协议和适用法规为准。
医疗零件材料追溯怎么做:从牌号和批次关联到成品
医疗器械精密金属零件的材料追溯,不是把“不锈钢”或“钛合金”写在采购单上就结束,而是要证明实际投入加工的材料符合项目要求,并能在出现异常时追溯到具体零件批次。材料牌号、规格、状态和表面处理条件,都会影响切削、耐腐蚀性、尺寸稳定性以及后续清洗或灭菌兼容性。
医疗零件材料追溯的批次链应如何建立?
较完整的链条通常从供应商或炉批号开始,经过来料证明文件、切料或投料记录,关联到零件生产批次,再延伸至表面处理批次和最终检验记录。这样,某个成品出现材料、膜层或尺寸问题时,采购方可以判断影响范围,而不是只凭零件编号逐件排查。
- 图纸或采购规范:确认具体牌号、规格、热处理状态及适用标准。
- 来料记录:核对材料批次、数量、状态和约定的材料证明文件。
- 生产记录:保留切料、投料与零件批次之间的对应关系。
- 后续记录:将表面处理批次、最终检验结果和偏差处置与成品批次关联。
文件清单并不存在适用于所有医疗零件的统一模板。是否需要特定材料证明、每批提供还是按质量协议提交,应由图纸、采购规范、客户质量协议和适用法规共同确定。询价前先锁定这些要求,能避免加工完成后才发现材料状态或追溯文件不满足装配与放行条件。
医疗 CNC 加工后的去毛刺与残留控制:重点检查哪些特征?
医疗零件的去毛刺不能简单写成“边缘光滑”。毛刺、切屑或清洗液一旦残留在功能区域,可能影响装配、密封、流体通路,甚至在后续使用中脱落。复杂内腔、深孔和交叉孔通常比外露平面更难清洁,应结合零件用途和客户文件定义控制方法。
医疗 CNC 加工中容易藏屑和产生毛刺的位置
- 交叉孔、深孔和台阶孔:刀具交汇处可能形成翻边或残屑,孔内也不易直接目视检查。
- 螺纹、密封槽和锐边:细小毛刺可能妨碍旋合、划伤密封件,或改变局部接触状态。
- 传感器安装面、微流道和光学窗口附近:颗粒、油污或不当边缘处理可能影响信号、流体洁净度或装配贴合。
- 难以直接观察的内腔:应提前约定放大检查、内窥检查或其他专项检查方法,不能只依赖外观目检。
采购或图纸中应分别说明关键边缘的倒角或圆角、允许的毛刺状态、重点检查位置和检查倍率。去毛刺后还要确认切屑、磨料和清洗残留是否被清除;尺寸、外观、放大检查以及适用时的清洁度结果,应按项目要求分别记录。若发现孔口毛刺、螺纹损伤或内腔残留,应先隔离并评估返工、重检或偏差放行,不能用一份尺寸报告替代这些证据。
表面处理、末道清洗与医疗金属零件洁净度如何衔接?
医疗金属零件的表面处理不是独立的“最后一道工序”。钝化、阳极氧化、电抛光、电镀或转化涂层,可能改变膜层厚度、粗糙度、尺寸和遮蔽区域,也可能带来处理液、颗粒或油污残留。因此,医疗零件的清洁控制应与 CNC 加工、去毛刺、表面处理和包装一起规划,而不是等到交付前再简单擦拭。
医疗 CNC 零件应先确定清洗顺序和关键表面
较稳妥的工艺逻辑通常是:清除机加工残留与切屑,完成去毛刺,再进行表面处理;处理后按工艺要求清洗,实施末道清洁,随后检验并洁净包装。微流道、传感器安装面、光学窗口附近、密封件接触面以及螺纹和深孔,往往比外露平面更容易藏污、积屑或受到遮蔽影响。表面处理前后是否都要清洗,不能凭经验统一决定,应结合零件用途、残留风险和客户验证要求确认。
- 在图纸或工艺协议中标明处理区域、膜层或外观要求,以及不得处理的基准面、螺纹和密封面。
- 明确末道清洗的状态:清洗完成后允许使用何种工装、手套和搬运方式,避免普通工序再次引入颗粒或油污。
- 要求清洗、表面处理和放行记录能够关联零件批次;如关键表面有特殊洁净度、粗糙度或残留要求,应同步定义检查方法和交付证据。
医疗金属零件尺寸检验应如何定义关键尺寸和证据?
医疗器械精密金属零件的尺寸检验,不能只提交一张脱离图纸的测量数据表。检验结果必须能够回答三个问题:测的是哪个特征,依据什么基准测量,结果对应哪一批零件。只有把产品要求、测量方法和批次记录关联起来,尺寸报告才具备交付证据的意义。
按功能风险区分关键尺寸和一般尺寸
可先将尺寸分为关键尺寸、功能尺寸和一般尺寸。孔径可能影响轴或导管配合,孔的位置度可能影响装配基准,密封槽宽度和深度关系到密封件压缩状态,螺纹则要同时关注有效长度、通止规状态和入口毛刺。传感器安装面、光学窗口附近区域及精密装配面,还应结合平面度、位置关系或表面状态判断。关键尺寸可能需要全检、专项检验或更严格的抽样方案,但比例和方法应由图纸、公差、产品风险及质量协议确定。
让测量设备和报告能够追溯
检验记录应说明基准体系、测量方法、使用的检具或测量设备,以及设备处于有效校准状态的依据。对于深孔、内螺纹、交叉孔或不易接触的特征,不能默认普通卡尺读数就足够,应由项目文件规定合适的检验方式。报告还应关联零件编号、生产批次和检验状态;若发现超差,应先隔离受影响批次,再按约定进行复测、返工、偏差评审或放行。
医疗 CNC 零件洁净包装的控制边界:从清洗区域到装配线
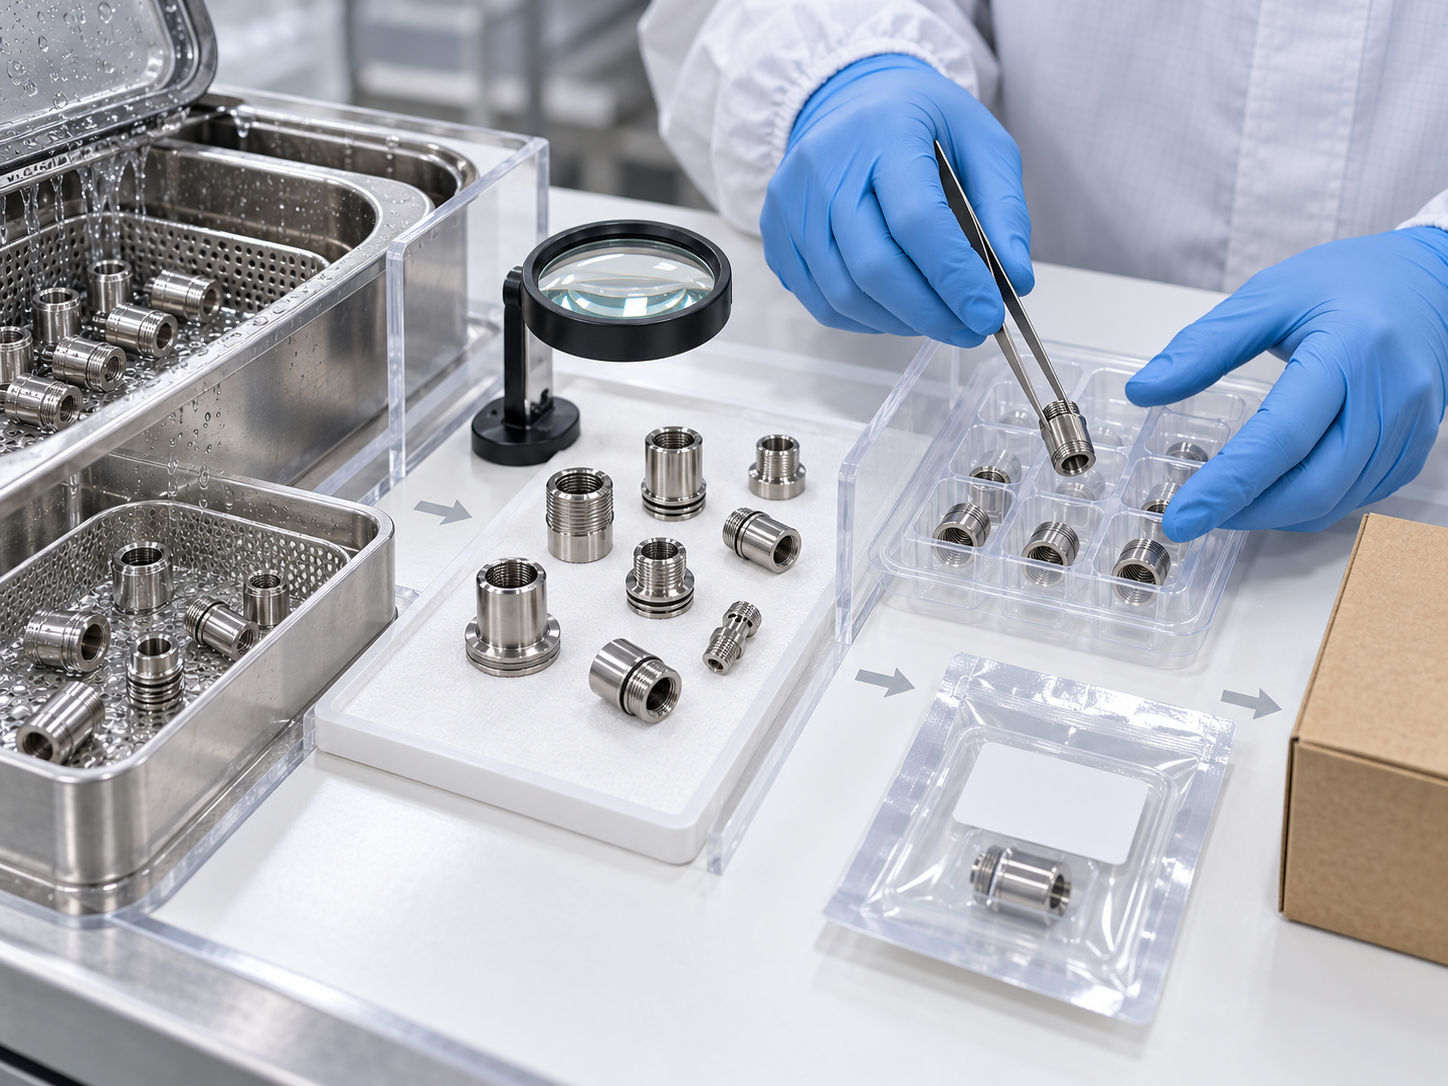
医疗 CNC 零件的洁净包装不是清洗结束后套一个塑料袋,而是从末道清洗、洁净搬运、检验到封装的连续受控流程。非无菌外部设备件、接触流体或人体的零件,以及后续还要灭菌的零件,污染风险和包装要求可能不同,不能使用同一套默认标准。
末道清洗后,医疗 CNC 零件如何避免再次污染?
零件完成机加工残留清除、去毛刺和必要的表面处理后,应明确由谁负责末道清洁、在哪里完成、使用何种清洁介质,以及清洁状态如何放行。搬运时应避免接触脏污工装、普通工作台、裸手、油污和可能脱落颗粒的包装材料;深孔、交叉孔、螺纹和密封槽等位置尤其要确认没有切屑、毛刺或清洗液残留。现场应能对应到清洗批次、设备或介质状态及放行记录,而不只是观察外观。
医疗 CNC 零件包装与标签应确认哪些要求?
包装环境是否需要受控、是否采用双层包装、允许的颗粒水平以及是否涉及灭菌,应依据产品接触性质、客户技术文件、现行法规和验证结果确定。监管指南中的洁净环境示例不能直接套用于所有 CNC 零件。标签至少应能关联零件编号、生产批次、数量、检验状态和必要的表面处理或清洗信息;包装破损、标签脱落或状态不明时,应先隔离并评审,而不是直接送入装配线。
交付前文件包与异常处理:采购方应向 CNC 供应商确认什么?
医疗器械精密金属零件 CNC 加工的交付,不应只附一张尺寸报告。采购方需要确认一组能够相互关联的证据:材料牌号、规格和批次,零件生产批次,表面处理批次,关键尺寸结果,以及清洗、包装和放行状态。具体文件应以图纸、采购规范、质量协议和适用法规为准,不同项目不一定要求完全相同的证明文件。
交付文件包应覆盖哪些控制点
- 材料:约定的材料证明、牌号与炉批号或其他可接受的批次信息,并能关联到零件批次。
- 加工与特殊工艺:必要的热处理、焊接、钝化、电镀或其他表面处理记录,包括处理批次和要求的结果。
- 检验:关键尺寸、外观、毛刺和必要的清洁度检查结果,报告中应注明零件批次、基准、测量方法或检具信息。
- 清洗与包装:末道清洗、搬运、包装和标签状态;标签至少应便于核对零件编号、数量、批次及处理状态。
- 异常记录:尺寸超差、毛刺残留、膜厚或色差偏差、包装破损等问题的隔离、评审和处置记录。
发现异常时,通常应先隔离相关批次,避免不合格件混入装配或后续清洗流程,再依据风险决定返工、重检、报废、让步接收或偏差放行。返工后不能只更新结论,还应保留重新检验和状态确认的证据。供应商是否使用 NCR、CAPA 或电子记录系统,应由项目约定,不宜把某一种工具当作统一强制条件。
询价和首件确认时写清八项要求
在医疗 CNC 加工询价或首件确认前,建议把材料批次、关键表面、毛刺标准、表面处理、检验报告、清洗方式、包装环境和异常处理分别写入图纸、质量协议或采购清单。这样既能明确供应商需要控制什么,也能提前定义尺寸合格但包装破损、表面有残留或关键孔口仍有毛刺时的判定路径,减少交付现场的争议。
医疗器械金属零件 CNC 加工常见问题 FAQ
医疗器械金属零件 CNC 加工的验收,不能只看尺寸报告,还要结合材料追溯、去毛刺、表面处理、末道清洗、洁净包装和交付记录。以下问题适合在询价、首件确认和批量放行前提前明确。
没有洁净室,能否加工医疗器械金属零件?
取决于零件用途、接触风险、末道清洗和客户规范。非无菌外部设备件与接触流体、人体或后续灭菌的零件,要求可能不同。采购方应确认是否需要受控环境末道清洗或包装,并索取相应的清洗、环境和放行记录。
表面处理后还需要再次清洗吗?
不能一概而论。钝化、阳极氧化、电抛光或电镀可能带来残留、遮蔽区域和颗粒风险。是否处理前后都清洗,应由关键表面、产品风险、表面处理规范和验证要求决定,并在工艺文件中明确清洗顺序及放行证据。
材料证明是否每批都必须提供?
文件形式和提交频次取决于图纸、采购规范、质量协议及适用法规。重点是建立材料牌号、规格或炉批号与零件生产批次、表面处理批次及最终检验记录之间的关联,而不是机械套用某一种证明文件。
医疗 CNC 零件的毛刺要求如何写进图纸?
应按功能特征写明边缘处理和可接受状态,重点覆盖交叉孔、深孔、螺纹、密封槽、锐边及装配面。必要时同时定义检查倍率、检查方法或专项清洁要求。不要只写“去除毛刺”,还应说明哪些表面不得残留切屑或影响密封、流体通路。
核心要点
- 医疗零件的放行证据应覆盖产品要求、过程控制、检验结果和包装状态,而不是只提供尺寸报告。
- 材料牌号、规格、材料批次、零件批次、表面处理批次和最终检验记录应按项目要求建立关联。
- 去毛刺要针对交叉孔、深孔、螺纹、密封槽和功能边缘定义可接受状态,并明确检查方法。
- 表面处理、末道清洗和洁净包装的顺序会影响颗粒、油污、膜层残留和尺寸状态。
- 关键尺寸、关键表面、清洗方式、包装环境和偏差处置应在图纸、采购规范或质量协议中提前写清。



