为什么精密CNC加工不能只写“高精度”:公差、材料与检验的关系
一张图纸上写着“精密加工”,两个孔却没有明确孔轴关系或测量基准;材料只写“铝合金”,检验要求则是“全检”。供应商面对这样的制造加工项目,既难以准确判断加工路线,也无法确认报价和验收边界。即使零件做出来,双方对“合格”的理解也可能不同。
精密不是一个完整的采购要求。它必须落到功能特征、允许偏差、材料状态、加工方法和检验方案上。公差越紧,通常意味着更严格的装夹、刀具管理、尺寸稳定化和测量投入,但不等于零件一定更好。没有功能收益支撑的过度指定,可能增加加工与检验负担,却不能改善装配或运行性能。
先从功能定义精密加工公差
工程团队应先说明零件如何工作:哪些孔用于定位,哪些孔用于轴承或销轴配合,哪些面承担安装基准,哪些尺寸只是避让或外观轮廓。定位孔的位置关系、轴承孔的孔径与形位、安装面的平面度或垂直度,往往比非功能外轮廓更值得单独控制。尺寸合格并不代表装配一定合格,孔位、同轴关系、基准转换和表面粗糙度可能共同决定结果。
把材料状态与检验要求一起写进精密制造加工文件
“铝合金”“钢”或“工程塑料”这样的描述通常不足以支持精密CNC加工评审。材料牌号、供应状态、热处理和表面处理会影响切削负荷、刀具磨损、薄壁变形、热膨胀及后续尺寸变化;还要明确关键尺寸是在表面处理前还是处理后验收。与此同时,每个关键特征都应提前回答四个问题:以什么基准测量,测什么特征,使用什么量具或设备,以及输出什么记录。只有功能需求、公差、材料和检验形成一条可复现的链路,供应商才有条件制定合理工艺,项目也才有一致的验收标准。
精密CNC加工中的ISO 2768与ISO 286:一般尺寸和孔轴配合如何区分
精密CNC加工图纸中,最容易引起误解的不是标准名称,而是适用边界。ISO 2768主要用于图纸中未单独标注的线性尺寸和角度尺寸;ISO 286则更多用于孔、轴以及两个平行相对面之间的配合尺寸。两者可以在同一零件中分别使用,但一般公差不能自动覆盖关键配合、形位公差或功能基准。
精密制造加工中的一般尺寸:ISO 2768不是一张固定的±0.1 mm表
ISO 2768的公差等级通常与名义尺寸区间相关。同一等级下,短尺寸和较长尺寸未必采用相同的允许偏差。以来源表格中的说明性示例为例,ISO 2768-m在线性尺寸3–6 mm区间和30–120 mm区间给出的示例值不同。这说明在精密加工中,标题栏写有“ISO 2768-m”并不等于所有尺寸都允许同一个偏差。正式项目仍应核对适用的标准版本、图纸总则和具体标注。
孔轴配合与关键基准:ISO 286不能替代功能定义
轴承孔、销孔、定位孔和轴类配合面需要先明确功能,再选择孔轴公差带。ISO 286中的IT6、IT7、IT8代表不同的公差等级;来源示例显示,在3–6 mm尺寸段,相关等级对应的数值并不相同。这个差异只能用于理解等级关系,不能脱离孔轴配合、材料、装配间隙和工作温度直接套用。
| 特征类型 | 适合的定义方式 | 不能遗漏的内容 |
|---|---|---|
| 非功能外轮廓、一般安装尺寸 | 适用的一般公差 | 名义尺寸区间、角度和标准版本 |
| 孔、轴、轴承位 | 孔轴公差带或独立尺寸公差 | 配合关系、基准、粗糙度和验收状态 |
| 定位孔、孔系 | 基本尺寸加位置或相关形位要求 | 基准体系、孔位关系和测量方法 |
| 安装基准面、密封面 | 独立的平面度、垂直度、平行度或粗糙度要求 | 功能方向、表面处理前后状态 |
还要区分尺寸公差、形位公差和表面粗糙度。一般公差不能自动替代平面度、垂直度、同轴度或平行度要求,也不能自动规定表面粗糙度。若某个孔需要与轴配合,仅写“精密加工”或引用一般公差,供应商仍无法判断孔径、孔位和基准关系应如何验收。图纸和询价文件应明确关键特征、基准、配合状态及检验方式;其余非功能尺寸再采用合适的一般公差,避免把所有特征都套用最严等级。
哪些精密加工特征必须单独标注公差:用安装座建立分层定义
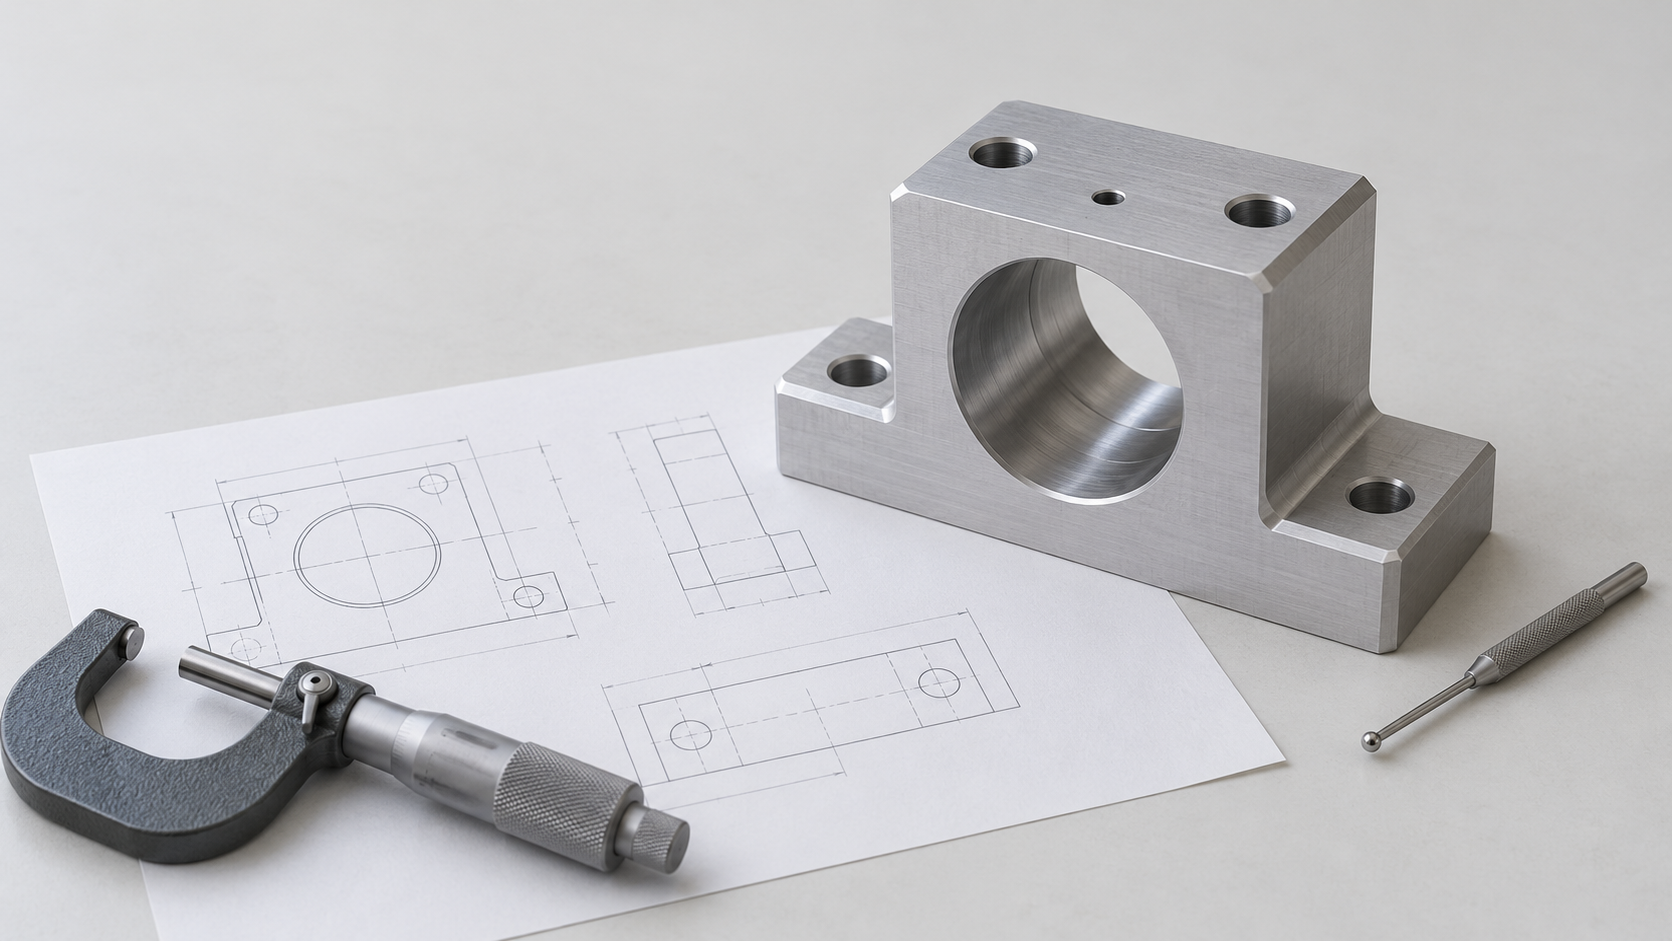
一件铝合金安装座可能同时包含定位孔、轴承孔、安装基准面和非功能外轮廓。它们都属于同一项精密制造加工任务,但不应套用同一个公差等级。判断标准不是“哪里看起来精密”,而是该特征是否参与定位、装配、传力、密封或运动。功能特征单独定义,非关键外形再采用适用的一般公差,通常更容易形成可执行的加工和验收要求。
精密加工先按功能分层,再决定标注方式
两个定位孔首先要明确孔径、孔位以及相对于基准面的尺寸或位置要求。只控制孔径而不控制孔位,可能得到“孔都合格、零件仍无法装配”的结果。轴承孔则不能只写一个直径公差,还要结合轴承配合、圆度、圆柱度、孔轴线与其他基准的关系,以及孔壁粗糙度判断功能是否满足。若轴承孔与另一孔系存在同轴或相对位置要求,应在图纸中建立明确的基准体系。
安装基准面承担装配定位时,应根据实际装配链考虑平面度、垂直度或平行度。尺寸合格不等于基准关系合格:一个面可能达到平面尺寸要求,却因平面度不足导致安装件倾斜;两个孔的孔径也可能都合格,却因孔位偏差造成紧固件无法穿入。
| 特征 | 主要功能 | 推荐标注重点 | 供应商需确认 |
|---|---|---|---|
| 定位孔 | 确定装配位置 | 孔径、孔位、相对基准的位置要求,必要时补充孔轴线方向 | 基准建立方式、孔位检测方法、是否需要首件全尺寸记录 |
| 轴承孔 | 形成旋转配合或支撑 | 孔径配合、圆度、圆柱度、轴线关系、粗糙度 | 配合对象和装配状态、测量基准、孔径及形位报告格式 |
| 安装基准面 | 提供定位或支撑 | 平面度,以及与孔系或相邻面的垂直度、平行度 | 装夹基准、加工顺序、表面处理前后验收状态 |
| 非功能外轮廓 | 满足外形和避让 | 适用的一般线性和角度公差 | 是否存在未说明的干涉、外观或装配边界 |
把关键特征转成供应商可执行的信息
规则是:参与装配和运行的特征单独标注,外形尺寸按适用的一般公差处理。例外包括薄壁区域、深孔、热处理件和表面处理件;这些特征即使不直接参与配合,也可能因变形或处理后的尺寸变化影响装配。交付给供应商的图纸或询价文件,应至少列出基准顺序、关键特征编号、尺寸与形位要求、粗糙度、材料状态、表面处理及最终验收状态。
还应说明检测对象是单个特征,还是特征之间的关系。例如“两个定位孔全检”仍不够具体,需要明确测孔径、孔位、孔轴线,还是测两孔之间的相对位置。这样,精密加工的报价、工艺评审和首件检验才能围绕同一套功能要求展开,而不是在加工完成后临时解释“精密”的含义。
材料如何改变精密CNC加工公差:硬度、热稳定性与变形风险
在精密CNC加工中,“铝合金”“钢”或“塑料”都不是完整的材料要求。材料牌号、供应状态、热处理、表面处理和最终验收状态,都会影响加工路线、公差控制与测量时机。公差越紧,材料行为对装夹、刀具和尺寸稳定性的影响越明显,不能仅凭材料大类承诺一个固定结果。
精密CNC加工中的铝合金:薄壁、装夹与热膨胀
铝合金通常具有较好的切削性,但薄壁、窄边和局部悬空区域容易在夹紧力或切削力作用下发生变形。加工过程中产生的热量,以及零件与环境之间的温差,也可能造成尺寸读数变化。对于带薄壁结构的安装座、壳体或支架,应在询价时说明最小壁厚、关键面和装夹限制,必要时讨论支撑方式与加工顺序。
同样写作“铝合金”,不同牌号和状态的强度、残余应力及尺寸稳定性并不相同。图纸或采购文件至少应写明具体牌号、供应状态,以及阳极氧化、喷涂等表面处理要求。还要确认关键孔径、基准面和配合尺寸是在表面处理前还是处理后验收。
精密CNC加工中的钢、不锈钢与工程塑料
钢和不锈钢的硬度、加工硬化倾向及磨蚀性,可能增加切削负荷和刀具磨损。刀具状态变化会带来尺寸漂移,热处理后的残余应力释放也可能使零件发生变形。因此,热处理件应提前确认加工余量、处理顺序,以及关键尺寸是在热处理前还是最终状态检验。对高硬度或耐磨材料,供应商还需要确认刀具、装夹和后续精加工安排。
工程塑料则要重点关注热积累、夹紧变形、吸湿和长期尺寸稳定性。塑料零件在加工后立即测量,未必代表其在装配环境中的稳定尺寸。对于轴套、滑块和密封相关零件,应说明工作温度、配合功能和测量状态,而不是只写“塑料精密加工”。
| 材料或状态 | 主要加工风险 | 采购文件应确认的内容 |
|---|---|---|
| 铝合金薄壁件 | 夹紧变形、切削热、表面处理后的尺寸变化 | 牌号与状态、最小壁厚、关键尺寸的验收阶段 |
| 钢或不锈钢 | 切削负荷、刀具磨损、残余应力和热处理变形 | 硬度或热处理要求、加工余量、最终检验状态 |
| 工程塑料 | 热积累、吸湿、夹紧变形和长期尺寸变化 | 牌号、工作温度、装配功能、测量条件 |
实际评审时,材料信息应与关键特征一一对应:哪个孔需要稳定配合,哪个基准面决定装配,哪个薄壁区域可能变形,哪个尺寸必须在表面处理后复测。这样定义的精密制造加工要求,才能同时支持工艺评审、报价和验收,避免材料名称与公差要求彼此脱节。
从粗加工到稳定化:精密制造加工如何控制尺寸漂移
精密制造加工不能只靠最终一道精加工来“追回”尺寸。公差要求应在工艺路线中落实:毛坯状态、粗加工留量、半精加工、精加工、热处理或表面处理,以及最终检验状态,都需要放在同一条尺寸控制链上。紧公差通常意味着更严格的装夹、温度、刀具和检测控制,但不代表所有特征都应套用最严等级。
精密制造加工中的留量、装夹与基准
粗加工的任务是去除主要余量,同时避免因切削热、残余应力释放或夹紧力造成过度变形。对于薄壁、深腔和长悬伸结构,粗加工后通常需要保留适当余量,再通过半精加工和精加工逐步接近目标尺寸。具体留量不能脱离材料、零件尺寸和刀具状态单独规定,应由供应商结合工艺评审确认。
多次装夹会带来基准转换误差。定位孔、轴承孔和相互关联的孔系,如果功能上要求较高的位置关系,应优先评估能否在同一基准体系下完成,或明确二次装夹时如何复现基准。供应商评审时可直接询问:关键孔是否需要一次装夹完成、基准面如何建立、薄壁区域如何支撑,以及哪些尺寸在重新装夹后复核。
刀具磨损、切削热与批次内尺寸漂移
刀具磨损会逐步改变孔径、槽宽、外径或表面状态;切削热则可能使工件在加工当下与冷却后出现不同读数。材料硬度、磨蚀性和热稳定性不同,尺寸漂移的表现也不同。因此,精密CNC加工不能只确认“使用什么机床”,还应确认刀具寿命如何监控、何时补偿或换刀、关键尺寸在什么温度和状态下测量。
批量件尤其要区分首件合格和持续稳定。首件应验证基准、关键尺寸、形位关系及表面处理前后的状态;后续生产则需要根据工艺安排进行过程抽查或调整。若图纸只写“全检”,却没有说明特征、量具、测量条件和记录格式,检验结果仍可能无法复现。
热处理件或表面处理件应提前写明尺寸控制节点。需要确认关键面是否在处理前留量、处理后是否再精加工、哪些区域需要保护,以及最终验收是在处理前还是处理后进行。铝合金阳极氧化、钢件热处理等工序可能改变尺寸或表面状态,不能把处理后的偏差简单归因于CNC加工。
向供应商询价或评审时,建议把工艺确认写成可回答的问题:关键特征的加工基准是什么?薄壁区域如何装夹?精加工前是否安排稳定化或充分冷却?刀具磨损如何记录?首件和批量件如何区分检验?这样,精密制造加工的公差要求才会从图纸数字转化为可执行、可追溯的生产方案。
从图纸到首件检验:为精密加工特征匹配量具和CMM
精密加工的检验要求不能等零件完成后再补充。图纸评审和询价阶段就应逐项回答四个问题:以什么基准测量,测什么特征,用什么设备测量,最终输出什么记录。否则即使尺寸结果接近要求,供应商与采购方也可能因基准、测量状态或判定方法不同而产生争议。
精密加工量具要与特征和公差匹配
简单外形或适当公差的尺寸,在工件稳定、接触方式合适的条件下可考虑卡尺;约0.01–0.05 mm的尺寸,可能需要千分尺或其他专用量具;约0.005 mm及以下的要求,通常需要CMM或更合适的高精度测量方案。这些只能作为经验性区间,不是通用选型规则。工件尺寸、特征深度、测量不确定度、环境温度、基准建立方式和企业检验规范都会改变设备选择。
| 检验对象 | 常见关注点 | 可考虑的检测方式 | 文件中需确认的信息 |
|---|---|---|---|
| 普通外形尺寸 | 长度、宽度、厚度 | 卡尺、千分尺或专用量具 | 测量位置、精度要求、抽检比例 |
| 孔径与轴径 | 尺寸、圆度、配合关系 | 内径量具、千分尺、气动量仪或CMM | 孔轴基准、配合等级、测量状态 |
| 孔位和复杂孔系 | 位置度、同轴关系、孔间距 | CMM或适合的专用检具 | 基准体系、评价方法、报告格式 |
| 基准面与形位 | 平面度、垂直度、平行度 | CMM、平台配合量具或专用检具 | 基准顺序、取点规则、验收标准 |
精密制造加工首件检验应记录什么
CMM适合首件检验、孔位与形位公差评价,以及复杂零件的全尺寸检测,但不能把某一供应商页面给出的设备能力直接当作所有设备的保证。首件检验计划至少应包括材料牌号及批次信息、关键尺寸、形位公差、表面粗糙度、表面处理状态、测量温度和工件状态。还要写明哪些项目全检、哪些项目抽检,报告采用尺寸清单、检验报告还是带测量点位的图形记录。
对于热处理或表面处理后的零件,应明确最终验收是在处理前还是处理后进行。对孔位、轴承孔和安装基准,报告不能只列尺寸,还应说明基准建立方式和评价结果。不合格处置也应提前约定:是返工、让步接收,还是重新确认功能要求。
提交精密加工供应商前的最小信息包
建议随询价文件提交:最新版2D图纸及修订号、3D模型、材料牌号与供应状态、热处理和表面处理要求、关键特征清单、基准体系、适用的一般公差或配合标准、检测设备与报告要求、样件或首件要求。若某些尺寸只为外观或避让,不要与轴承孔、定位孔和密封面使用同一紧公差等级。信息越具体,精密制造加工的工艺评审、报价边界和最终验收越容易保持一致。
常见问题:精密CNC加工中的公差、材料与检验怎么确认
精密CNC加工的验收不能只看一个尺寸是否合格,还要结合功能、公差、材料状态、基准和测量方法确认。以下问题适合在图纸评审和供应商沟通时提前明确。
一般公差能否替代关键尺寸公差?
通常不能。一般公差适合未单独标注的非关键尺寸;定位孔、轴承孔、密封面、安装基准和孔轴配合应根据功能单独标注尺寸公差及必要的形位要求。
什么时候需要在精密制造加工图纸中使用GD&T?
当装配或运行结果取决于孔位、同轴关系、平面度、垂直度、平行度等基准关系时,应考虑使用GD&T。具体符号、基准体系和公差值要由功能链与检验方案共同确定。
材料只写“铝合金”是否足够?
通常不够。应确认具体牌号、供应状态、热处理和表面处理,并注明关键尺寸是在处理前还是处理后验收。薄壁变形、热膨胀和残余应力都可能影响精密加工结果。
是否所有尺寸都必须使用CMM测量?
不一定。量具应匹配特征、公差带和测量不确定度。简单尺寸可能适合卡尺或千分尺;孔位、复杂形位和首件全尺寸检测常考虑CMM,但最终应以测量计划和供应商检验规范为准。
精密CNC加工的首件检验至少应包含什么?
至少应覆盖材料及批次信息、关键尺寸、形位公差、表面处理、粗糙度、测量基准与状态,并明确检验范围、设备、报告格式和不合格处置方式。
核心要点
- “精密加工”不能替代具体的尺寸公差、形位公差、基准和验收方法。
- ISO 2768适合未单独标注的一般线性和角度尺寸,孔轴配合及关键功能特征应单独定义。
- 材料牌号、供应状态、热处理和表面处理可能改变加工稳定性与最终尺寸,必须和公差一起确认。
- 检验要求应在询价和图纸评审阶段确定,包括测量基准、量具或CMM、测量状态和报告范围。
- 提交供应商前,应准备图纸修订号、3D模型、材料信息、关键特征清单、基准体系和首件要求。



